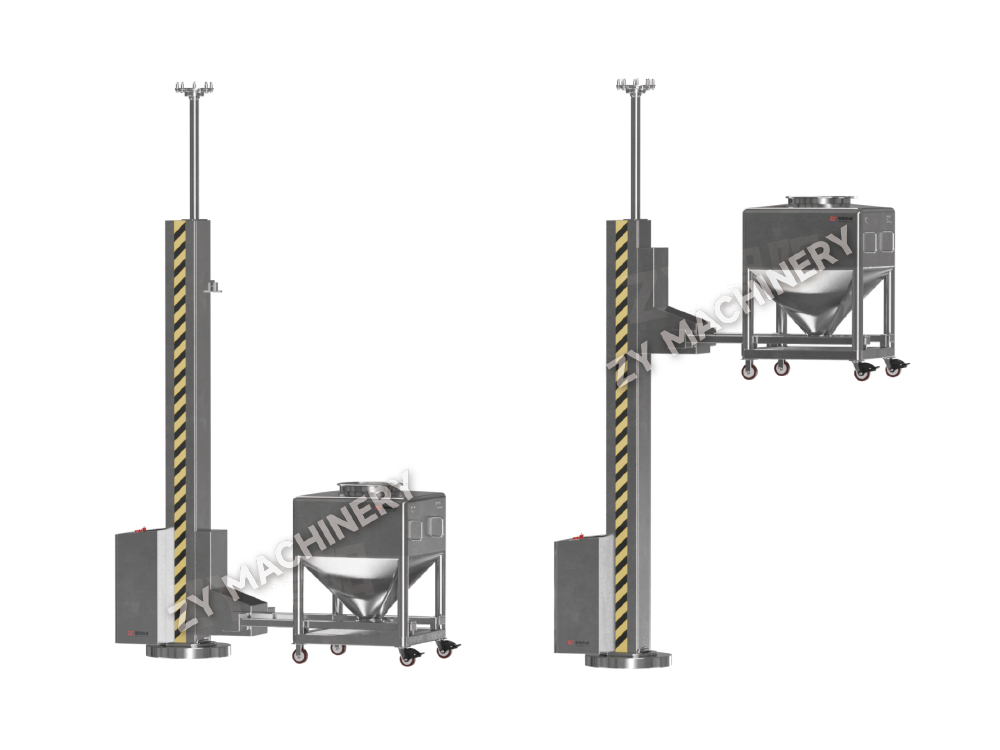
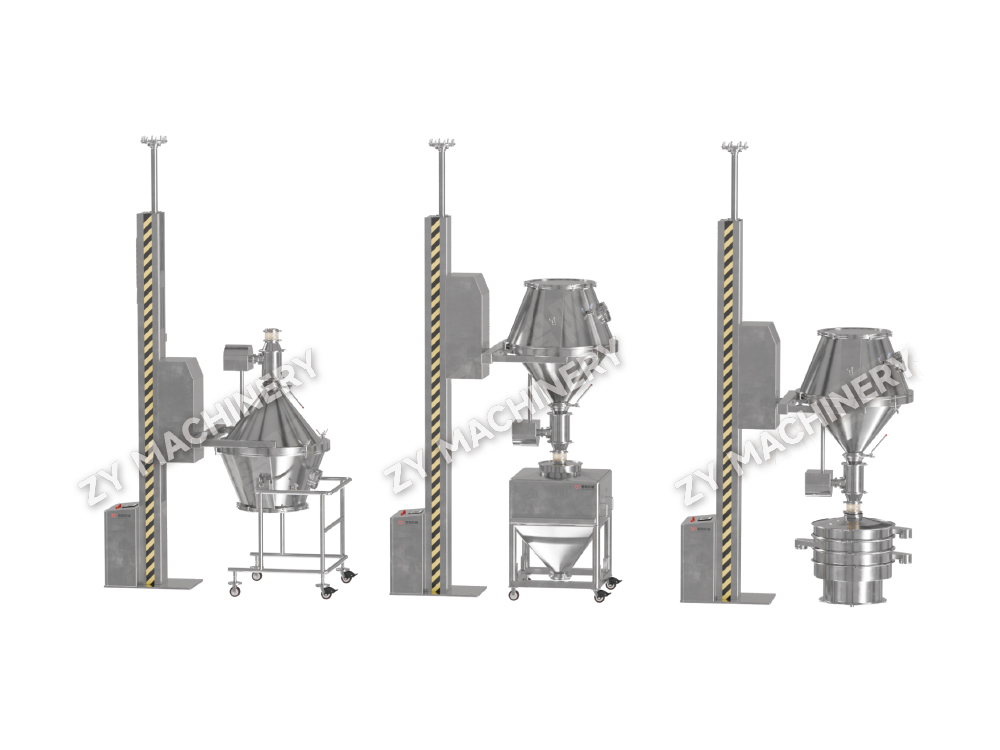
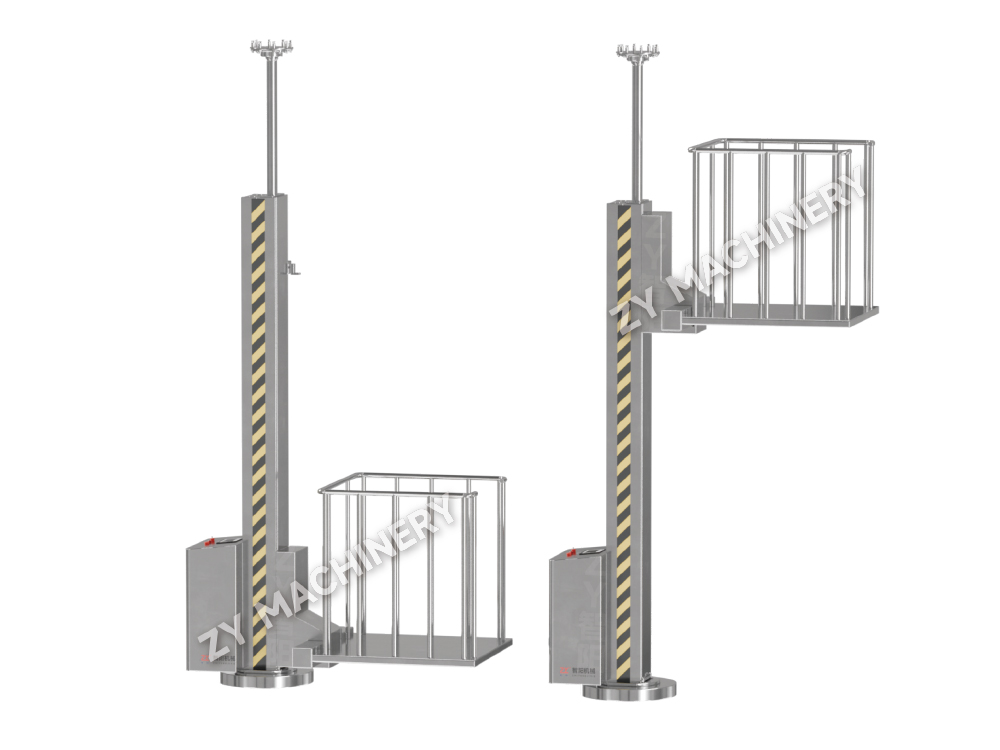
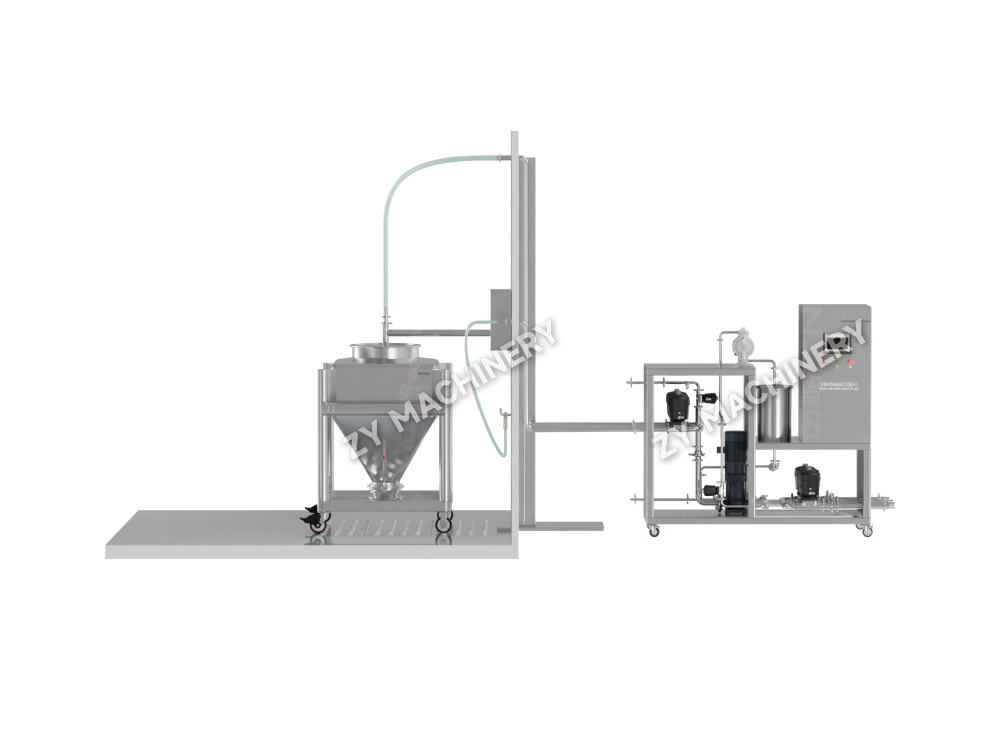
NTD Beholderløfte- og fodermaskine
NTD Bin Lifting and Feeding Machine bruges til at transportere og fodre .....

Den sande kapacitet af højhastighedsblandeudstyr er ikke defineret af motorhestekræfter alene, men af tiphastighed og forskydningshastighed genereret ved blandehovedet. En højhastighedsspreder, der arbejder med en tiphastighed på 4.000–6.000 fod/min kan reducere partikelagglomerater i en pigmentdispersion fra 50 µm til under 10 µm på mindre end 15 minutter - en opgave, der ville tage en konventionel lavhastighedsblander timer at udføre. Denne dramatiske reduktion i behandlingstid, kombineret med overlegen dispersionskvalitet, er den primære årsag til, at disse systemer dominerer industrier fra belægninger til lægemidler.
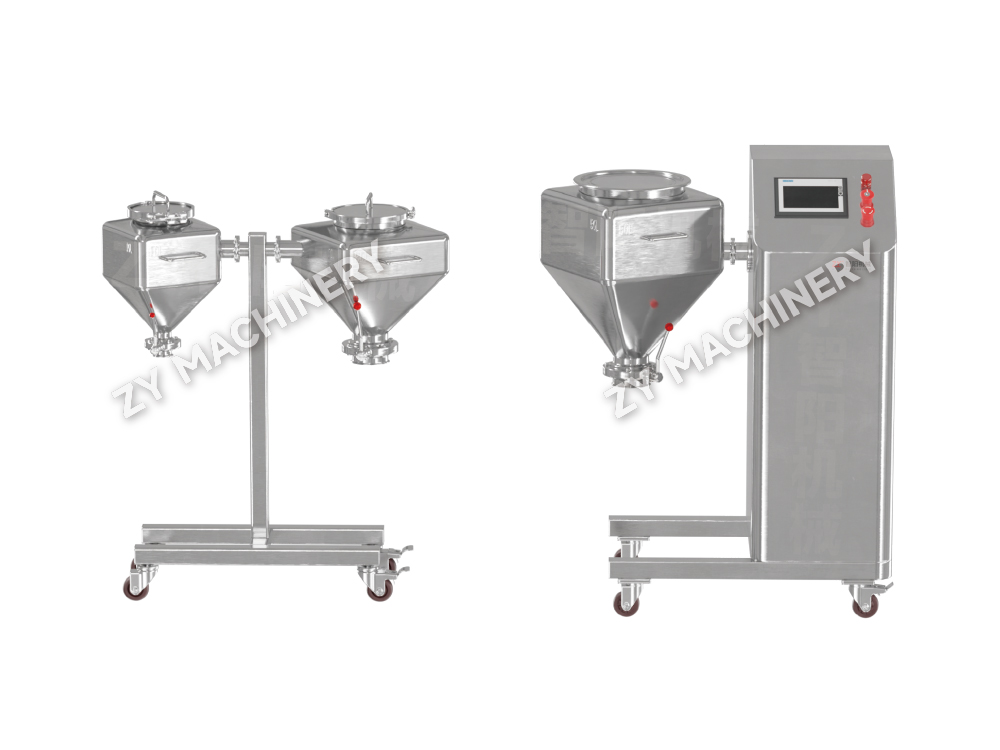
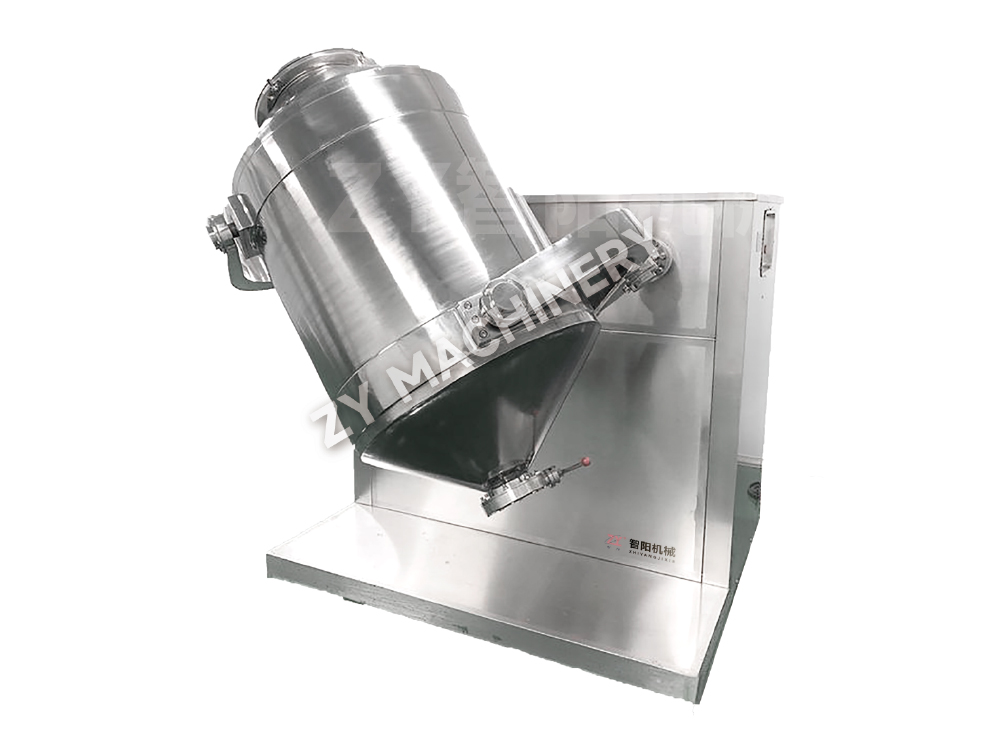
Højhastigheds blandeudstyr omfatter en familie af maskiner designet til at overføre intens mekanisk energi til en væske- eller pulverblanding. I modsætning til skånsom blanding er disse værktøjer afhængige af højhastighedshjul, rotorer eller blade for at skabe stærk forskydning, turbulens og kavitation. Resultatet er hurtig befugtning af pulvere, deagglomerering af partikler, emulgering af ublandbare væsker og ensartet suspension af faste stoffer. Den direkte konklusion er klar: at vælge en højhastighedsblander kræver, at den nødvendige forskydningsintensitet og flowmønster matches til det specifikke behandlingsmål, ikke blot at vælge den hurtigste motor.
Spidshastighed - den lineære hastighed ved den ydre kant af blandebladet - er den mest kritiske variabel. For en savtandsprederklinge øges spidshastigheden ca. hver 1.000 fod/min. fordobler forskydningsspændingen virker på agglomerater. Feltforsøg i blækfremstilling viser, at en hævning af spidshastigheden fra 3.200 ft/min til 5.000 ft/min reducerer maletiden på en tre-valsemølle fra tre omgange til en enkelt gennemløb, fordi prædispergeringskvaliteten allerede er tæt på målet. Forskydningshastigheden, målt i omvendte sekunder (s⁻¹), kvantificerer hastighedsgradienten i væsken. En standard højhastighedsspreder genererer 10.000–50.000 s⁻¹ , mens en højforskydningsrotor/statorblander kan overskride 100.000 s⁻¹ . Dette spring muliggør reduktion af dråbestørrelse fra 10 µm ned til 0,5 µm i emulsioner, hvilket direkte forbedrer produktets stabilitet og holdbarhed.
| Mixer type | Tiphastighedsområde (ft/min) | Typisk forskydningshastighed (s⁻¹) | Primær funktion |
|---|---|---|---|
| Savtandspreder | 3.500 – 5.500 | 10.000 – 50.000 | Pigment/agglomerat dispersion |
| Rotor/stator (batch) | 3.000 – 10.000 | 40.000 – 120.000 | Emulgering, submikron deagglomerering |
| Inline High-Shear mixer | 4.500 – 11.000 | 60.000 – 200.000 | Kontinuerlig fin emulsion, våd formaling |
| Højhastigheds-omrører | 1.500 – 3.000 | 2.000 – 10.000 | Væskeblanding, varmeoverførsel |
Mens tiphastigheden dikterer forskydning, er den strøm pr. volumenhed (P/V) bestemmer, hvor ensartet den saks leveres. Laboratoriedata viser, at for en kønrøg-dispersion i vand kræver opnåelse af en Hegman-måleaflæsning på 7 et P/V på mindst 0,3 hk/gal ved brug af en savklinge; under 0,15 hk/gal forbliver udispergerede agglomerater uanset forlænget blandingstid. Højhastighedsudstyr opnår dette ved at koncentrere mekanisk energi i en lille højforskydningszone og derefter stole på bulkflow til at recirkulere hele batchen gennem denne zone.
Flowmønsteret er lige så vigtigt. En radial-flow disperger skubber materiale udad til karvæggen, hvilket skaber en stærk top-til-bund omsætning. Når forholdet mellem batchdiameter og bladdiameter holdes mellem 2,8:1 og 3,5:1 , dannes en enkelt hvirvel, der trækker pulver fra overfladen uden overdreven luftindblanding. Et højhastighedsløbehjul med aksial strømning er derimod bedre egnet til varmefølsomme materialer, fordi det bevæger væske lodret langs beholderens akse med lavere lokal forskydning, hvilket reducerer temperaturstigningen, mens den stadig giver hurtig homogenitet. I en fermenteringsbouillon-applikation reducerede skift fra en radial til en aksial højhastighedsblander den gennemsnitlige temperaturstigning med 4°C ved identisk effekttilførsel, bevarer enzymaktiviteten.
Når en konventionel dispergator ikke kan levere den nødvendige partikelstørrelsesreduktion, bliver en rotor/stator-samling nødvendig. Disse enheder tvinger produktet gennem et præcist mellemrum - typisk 0,1 mm til 0,5 mm —mellem en højhastighedsrotor og en stationær stator. Ved 3.600 rpm genererer et mellemrum på 0,3 mm forskydningshastigheder over 180.000 s⁻¹ , der er i stand til at bryde oliedråber i en kosmetisk creme til en D90 på 1 µm i en enkelt passage. Flertrins rotor/stator-design, som stabler to eller tre koncentriske ringe med gradvist finere slidser, kan opnå D50-værdier under 0,2 µm i silikoneemulsioner uden brug af højtrykshomogenisatorer.
Valget mellem batch- og inline-konfiguration afhænger af volumen og viskositet. Inline-enheder udmærker sig, når behandlingsvolumener overstiger 500 gallons, fordi de sikrer hvert flydende element oplever den samme historie med høj forskydning , eliminering af døde zoner. Et konkret eksempel: en kontinuerlig in-line rotor/stator-blander, der behandler 80 gal/min af et borevæske-additiv, hævede flydegrænsen med 22 % sammenlignet med en batch-disperser med identisk effekt, på grund af eliminering af bypass i tanken.
En praktisk udvælgelsesproces starter med det endelige dispersionskrav, ikke blanderen. Følgende hierarki af spørgsmål, hentet fra feltingeniørerfaring, forhindrer overdimensionering og underydelse.
Data fra en pigmentdispersion-opskalering illustrerer rammen: en 50-gallon laboratoriedisperser ved 5.000 ft/min producerede en 7,5 Hegman-slibning på 20 minutter. For at genskabe denne kvalitet i et 500 gallon produktionsfartøj opretholdt ingeniører den samme tiphastighed og den samme klinge-til-tank diameterforhold på 0,33 , mens du justerer hestekræfterne for at holde P/V konstant på 0,35 hk/gal. Den første produktionsbatch opfyldte specifikationen på 18 minutter, hvilket bekræfter, at geometrisk lighed og konstant effekt pr. volumen er de mest pålidelige opskaleringsparametre.
Det er en almindelig misforståelse, at det at køre en højhastighedsblander ved maksimalt omdrejningstal altid giver det bedste resultat. Ved limfremstilling kan overdreven spidshastighed forskyde en polymeropløsning til det punkt, hvor dispersiv blanding ophører, og blandingen overophedes . Operatører kan bruge en simpel effekt-tid-kurve til at identificere det optimale slutpunkt: Når strømforbruget aftager i 2-3 minutter, har dispersionen nået sin ligevægtspartikelstørrelsesfordeling, og yderligere blanding giver ingen yderligere fordele. I ét epoxy-forblandingssystem spares der ved at stoppe på dette plateau i stedet for at køre yderligere 15 minutter 18 % i elektrisk energi og eliminerede behovet for aktiv køling.
Bladgeometri har også direkte indflydelse på effektiviteten. En dispersionsklinge med skiftende radiale og vinklede tænder skaber makro-kavitationslommer der voldsomt kollapser og leverer intens lokal forskydning uden at kræve højere motorhastighed. Forsøg, der sammenlignede en standard savtandsklinge med et kavitationsforstærket design ved identiske omdrejninger, viste en 30 % reduktion i blandetiden at nå en Hegman-måleaflæsning på 7 for en titaniumdioxiddispersion. Ydermere forstyrrer montering af bladet off-center i tanken - typisk i en afstand af 1/3 af tankens radius fra væggen - hvirvel og øger hyppigheden af højintensiv kollision mellem agglomerater og vingespidsen.
Den intense mekaniske energi, der gør højhastighedsblanding effektiv, accelererer også slid. Slid på en savklinge på 1–2 mm på tandkanten kan reducere spidshastigheden ved op til 8 % og kræver en RPM-stigning for at kompensere, hvilket igen øger strømforbruget. En forebyggende tidsplan, der udskifter dispersionsblade efter hver 800-1.200 driftstimer, eller når tandbredden falder med 15 %, opretholder ensartet batch-til-batch-kvalitet. Rotor/stator-enheder kræver spalteinspektion hver 300 timer for slibende formuleringer; en spaltestigning fra 0,3 mm til 0,5 mm kan flytte emulsionsdråben D50 fra 0,8 µm til 1,5 µm.
Opskalering fra pilot til produktion følger konsekvent reglen om samme spidshastighed og lige antal passager gennem højforskydningszonen . For en inline-rotor/stator betyder det, at man opretholder det samme forhold mellem rotordiameter og spaltebredde og den samme opholdstid, hvilket ofte kræver flow-recirkulationssløjfer. Dokumenteret succes med en kosmetisk cremeoverførsel viste, at matchning af spidshastigheden ved 8.000 ft/min og recirkulering af batchen seks gange gennem inline-enheden på en 2.000-liters skala, gentog dråbestørrelsesfordelingen af en 50-liters pilotbatch inden for ±5 % på D90. Denne procescentrerede tilgang, baseret på målbare forskydnings- og flowparametre, er det, der forvandler højhastighedsblandeudstyr fra et brute-force værktøj til et præcisionsfremstillingsaktiv.
Vil du holde dig opdateret?
Kontakt os via nedenstående e-mailadresse.
Du skal ikke bekymre dig om spam. Vi hader det også!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rettigheder forbeholdes  Oral fast doseringsudstyrsproducent