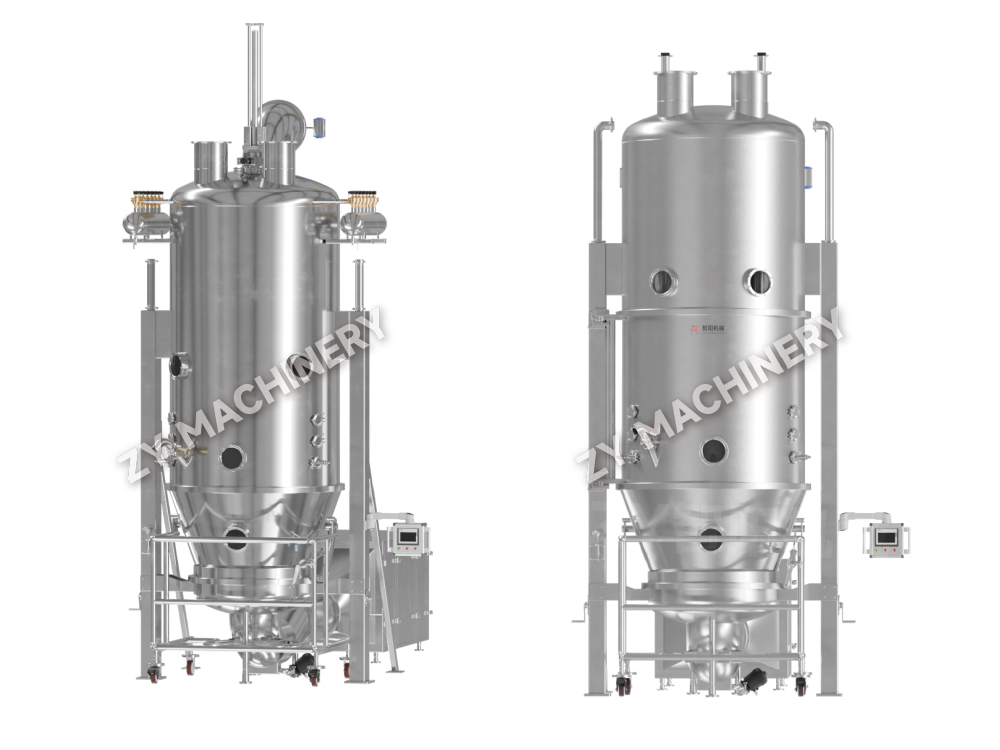
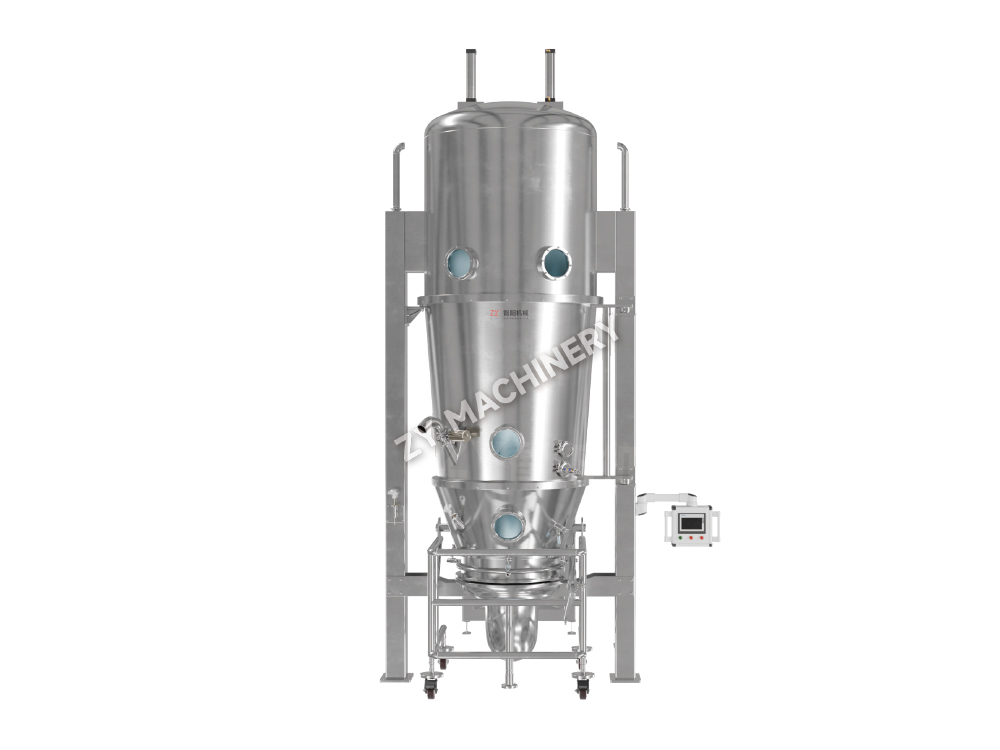
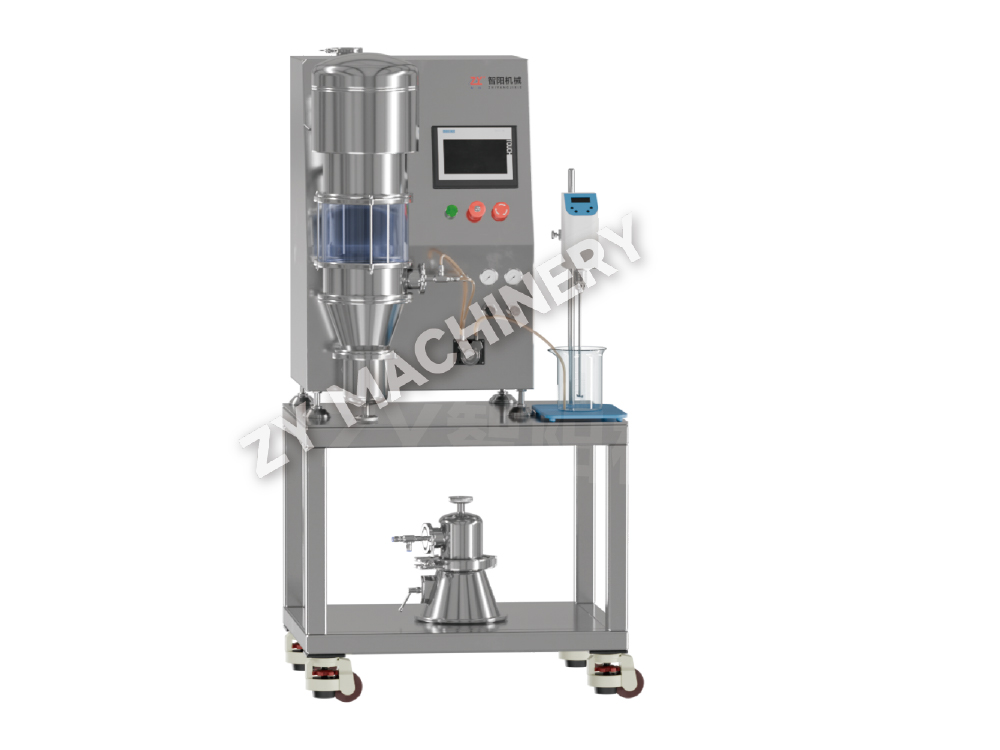
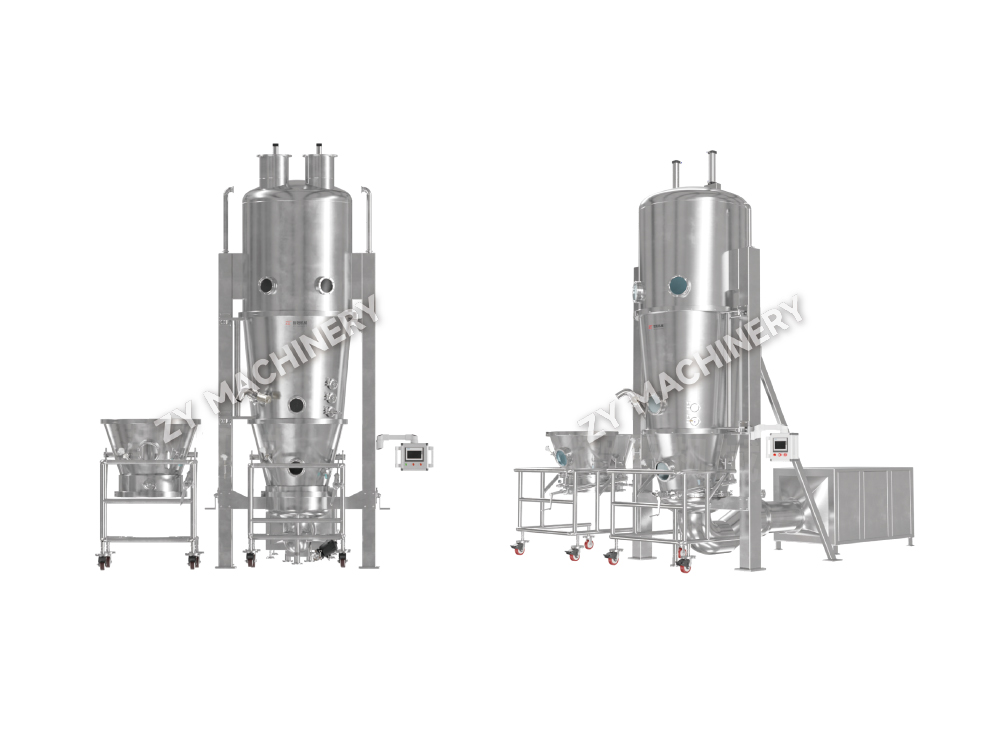
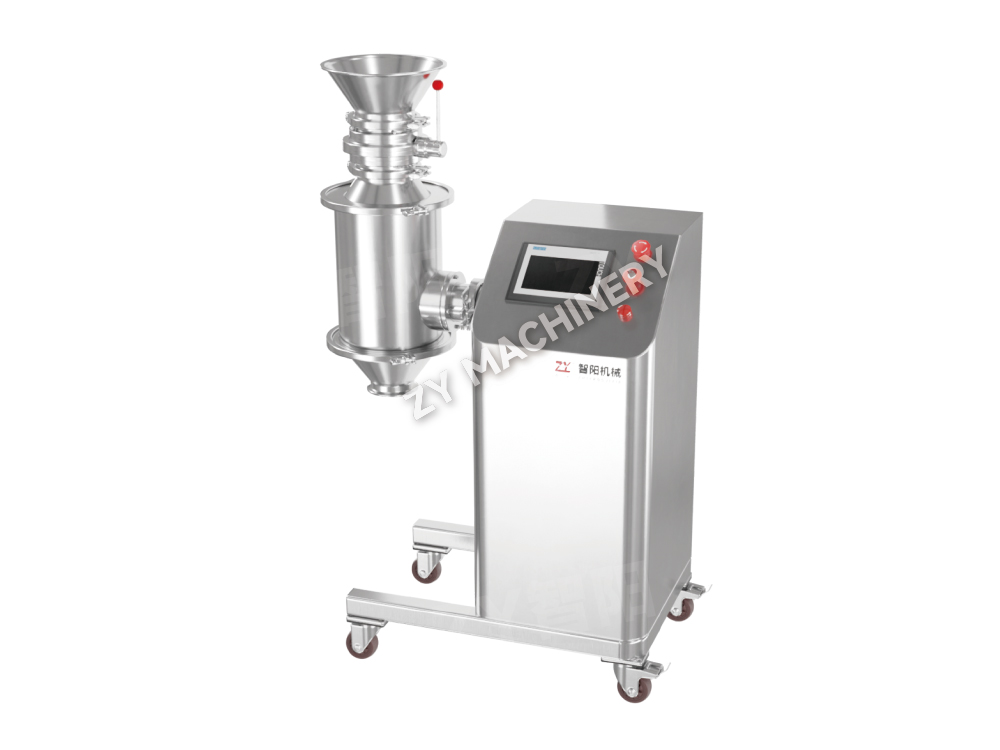
FL-B Fluid-bed granulerings- og tørremaskine (et-trins granulator)
FL-B Fluidized Bed Granulation & Drying Machine er designet til pulverhå.....

En enkelt batch pulver kan gå fra blanding til tørret granulat på under 90 minutter - ingen separat blanding, vådmassering eller bakketørringstrin påkrævet. Det er kerneløftet ved fluid bed-granulering: en vådgranuleringsmetode, der integrerer blanding, sprøjtning og tørring inde i et lukket kammer.
Processen omdanner fine, sammenhængende pulvere til fritflydende granulat ved at suspendere dem i en opvarmet luftstrøm og sprøjte en bindemiddelopløsning på de fluidiserede partikler. Når partikler kolliderer og våder, dannes flydende broer; Fordampning af opløsningsmidlet efterlader derefter faste broer, der cementerer primære partikler til agglomerater. Resultatet er et granulat med forbedret komprimerbarhed, reduceret støv og højere bulkdensitet - alt sammen afgørende for ensartet tabletkomprimering og kapselfyldning.
I modsætning til vådgranulering med høj forskydning, hvor et mekanisk pumpehjul driver agglomeration, er fluid bed-granulering afhængig af pneumatisk omrøring. Dette producerer mere porøse, hurtigere disintegrerende granulat og tillader hele operationen at foregå i én beholder. For varmefølsomme aktive stoffer holder den medstrøms fordampende køleeffekt produkttemperaturen et godt stykke under indsugningsluftens temperatur, typisk i et område på 25-45°C.
Hver batch passerer gennem tre adskilte faser. Forståelse af, hvilke ændringer i hver fase giver dig kontrolpunkterne til at indstille granulatstørrelse, fugtighed og tæthed forudsigeligt.
Granulategenskaber skifter ikke tilfældigt - de følger den fysiske logik af fugt, varme og momentum. Tabellen nedenfor kortlægger de uafhængige procesvariabler til deres downstream-effekter.
| Parameter | Typisk rækkevidde | Granulatstørrelse | Bulkdensitet | Fugtindhold | Bøder |
|---|---|---|---|---|---|
| Indsugningsluftens temperatur | 40-80°C | Reducer | Reducer | Reducer | Forøgelse |
| Sprøjtehastighed | 10–50 g/min/kg | Forøgelse | Forøgelse | Forøgelse | Reducer |
| Forstøvningstryk | 1,5-3,0 bar | Reducer | Ingen væsentlig ændring | Ingen væsentlig ændring | Forøgelse |
| Fluidiseringsluftvolumen | 0,8–2,0 m/s | Reducer | Reducer | Reducer | Forøgelse |
| Produktets temperatur | 25-45°C | Reducer (if high) | Reducer | Reducer | Forøgelse |
Indsugningsluftfugtighed fortjener særlig omtale. Et dugpunkt over 10°C kan sabotere tørreeffektiviteten ved at reducere drivkraften til fordampning. For fugtfølsomme formuleringer er det ikke valgfrit at holde indsugningsluftens dugpunkt under 5°C – det er en forudsætning for batch-til-batch-reproducerbarhed. Moderne FLB fluid bed granulatorer med integrerede luftbehandlingsenheder giver dig præcis kontrol over temperatur, fugtighed og luftstrøm, hvilket gør disse kritiske indbyrdes afhængigheder håndterbare i produktionsskala.
Spraykonfiguration er ikke et perifert designvalg - det definerer granulatvækstmekanismen og rækken af anvendelser, en maskine kan tjene. De tre konfigurationer adskiller sig i dyseposition, partikelbane og væske-faststof-kontaktmønster.
| Feature | Top Spray | Bundspray (Wurster) | Tangentiel spray (rotor) |
|---|---|---|---|
| Dyseposition | Over sengen | Inde i sengen, opad | Side, til en roterende skive |
| Partikelbevægelse | Tilfældig fluidisering | Bestilte up-flux gennem et skillevægsrør | Centrifugal fluidisering |
| Vækstmekanisme | Tilfældig agglomeration | Lagdelt filmaflejring | Sfæronisering og fortætning |
| Bedst til | Konventionel granulering | Belægning og lagdelt granulering | Pellets med høj densitet |
| Granulatfylde | Lav til medium | Middel til høj | Høj |
Top-spray er arbejdshesten til faste standarddoseringsformer - hurtig, enkel og tilgivende. Bundspray Wurster-systemer dominerer, når du skal påføre en ensartet funktionel belægning eller opbygge lagdelte partikler fra en frøkerne. Tangential-spray- eller rotor-processorer genererer de tætteste, mest sfæriske pellets, der ofte bruges til multipartikulære lægemiddelleveringssystemer. Hvis din applikation kræver belægning frem for simpel agglomeration, en dedikeret LDPB fluid bed coater med en Wurster-indsats giver dig en tættere filmtykkelsesfordeling end en hybrid topspraymaskine, der kører belægningsforsøg.
Selv en veldesignet formulering kan opføre sig forkert, hvis en enkelt parameter driver uden for dens procesramme. Her er de fire mest almindelige fejltilstande og de justeringer, der retter dem.
Opskalering er ikke en lineær multiplikation af luftmængde og sprøjtehastighed. At holde den samme sprøjtehastighed pr. kilogram pulver i en batch på 100 kg, der arbejdede i en laboratoriekørsel på 5 kg, vil ofte oversvømme det større leje, fordi varme- og masseoverførsel ikke kalker direkte med pulvermassen. Tommelfingerreglen er at opretholde konstant dråbestørrelse, konstant relativ luftfugtighed i udgangsluften og konstant produkttemperatur.
Tabellen nedenfor viser typiske parameterområder på tværs af skalaer, når en standard stivelsesbaseret formulering skaleres. Bemærk, at fluidiseringshastigheden stiger en smule for at kompensere for dybere lejehøjder, mens sprøjtehastigheden pr. kilogram falder tilbage for at undgå overfugtning.
| Parameter | Lab (3 kg) | Pilot (30 kg) | Produktion (150 kg) |
|---|---|---|---|
| Indsugningsluftens temperatur (°C) | 60 | 65 | 65 |
| Sprøjtehastighed (g/min) | 60 | 350 | 1200 |
| Forstøvningstryk (bar) | 1.8 | 2.2 | 2.5 |
| Lufthastighed (m/s) | 0.9 | 1.2 | 1.5 |
| Produktets temperatur (°C) | 32 | 34 | 34 |
At køre disse forsøg først på en DLP R&D multifunktionsgranulator lader dig kortlægge designrummet med minimalt materiale, før du forpligter dyre API til at pilotere batches. Evnen til at skifte mellem topspraygranulering og Wurster-coating på den samme laboratoriemaskine komprimerer også formuleringens udviklingstidslinje.
Valget mellem fluid bed og high shear granulering handler ikke om, hvilken teknologi der er "bedre" - det handler om, hvilken granulatprofil din tabletpresse og opløsning efterspørger. Tabellen nedenfor opstiller afvejningen på tværs af syv kriterier, der har betydning for produktionen.
| Kriterium | Fluid Bed Granulation | Høj Shear Granulation |
|---|---|---|
| Granulat struktur | Porøs, lav densitet | Tæt, høj styrke |
| Desintegrationstid | Hurtigere | Langsommere |
| Behandlingstid pr. batch | 60-90 min | 20-40 min (plus separat tørring) |
| Fodaftryk | Enkelt enhed; større højde | Blander vådmølle fluid bed tørretumbler; bredere fodaftryk |
| Rengøringsindsats | Enklere, ét fartøj | Flere fartøjer, ofte med vådmassehåndtering |
| Følsomhed over for overgranulering | Lav | Høj; requires precise endpoint control |
| Bedst til heat‑sensitive APIs | Ja, evaporativ køling | Risiko for varme pletter i tæt masse |
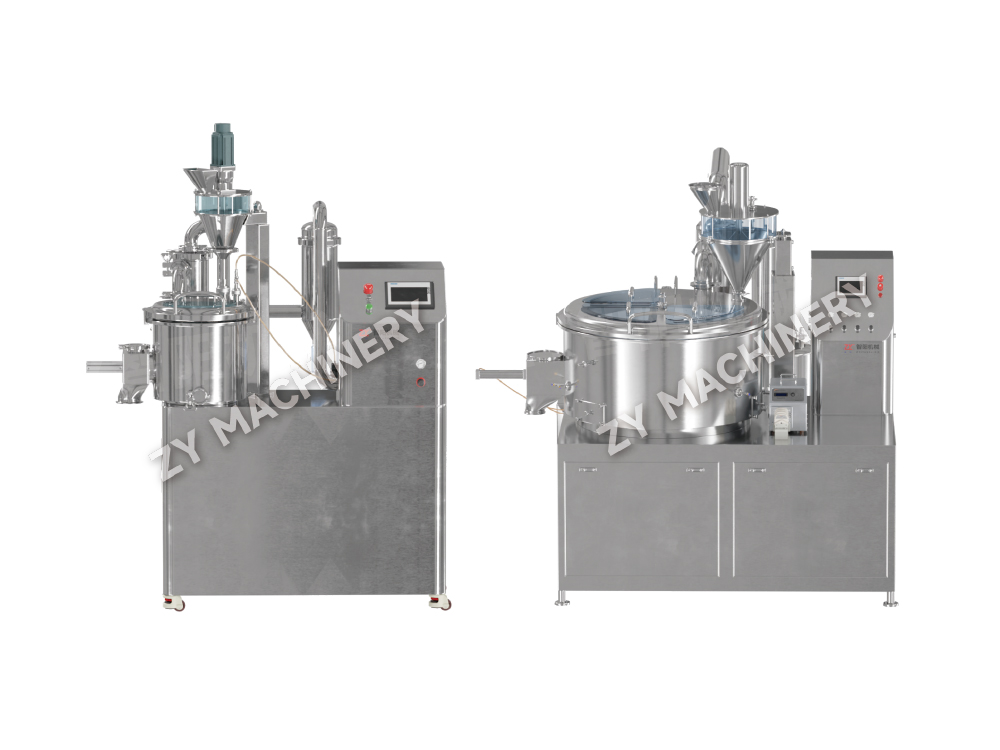
Hvis din måltablet har brug for hurtig nedbrydning, og du arbejder med en formulering, der flyder dårligt, er fluid bed-granulering den direkte vej. Når du har brug for hårde, stærke granulat til højhastigheds-tablettering af et sejt, plastisk deformerende lægemiddel, vinder høj forskydning ofte - men du skal bruge et separat tørretrin. Faciliteter, der kører begge teknologier, bruger ofte en højforskydningsgranulator til det våde massetrin og overfører derefter materialet til en fluid bed-tørrer, der kombinerer den tætte granulatstruktur af høj forskydning med den skånsomme tørring af en fluid bed.
Fluid bed granulering forbliver den mest direkte vej fra pulverblanding til komprimerbart granulat, når porøsitet og hurtig opløsning er prioriterede. Processen eliminerer flere håndteringstrin og giver ingeniører præcis kontrol over granulategenskaber gennem en håndfuld justerbare parametre.
Følg disse fremgangsmåder for at låse robuste, overførbare batches ind:
Vil du holde dig opdateret?
Kontakt os via nedenstående e-mailadresse.
Du skal ikke bekymre dig om spam. Vi hader det også!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rettigheder forbeholdes  Oral fast doseringsudstyrsproducent