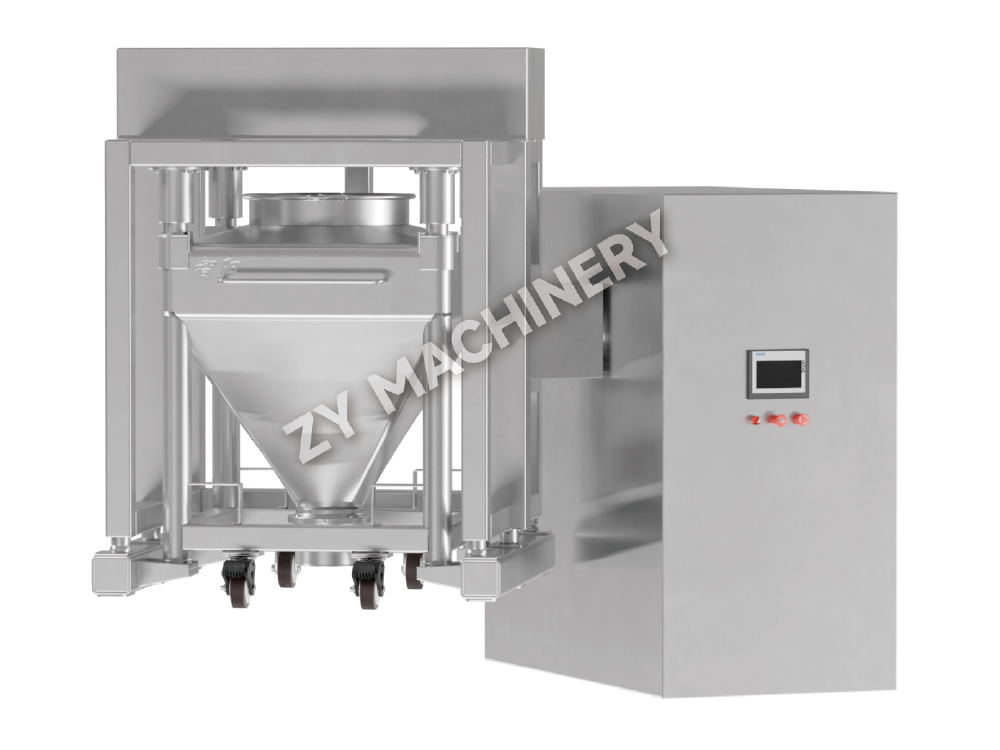
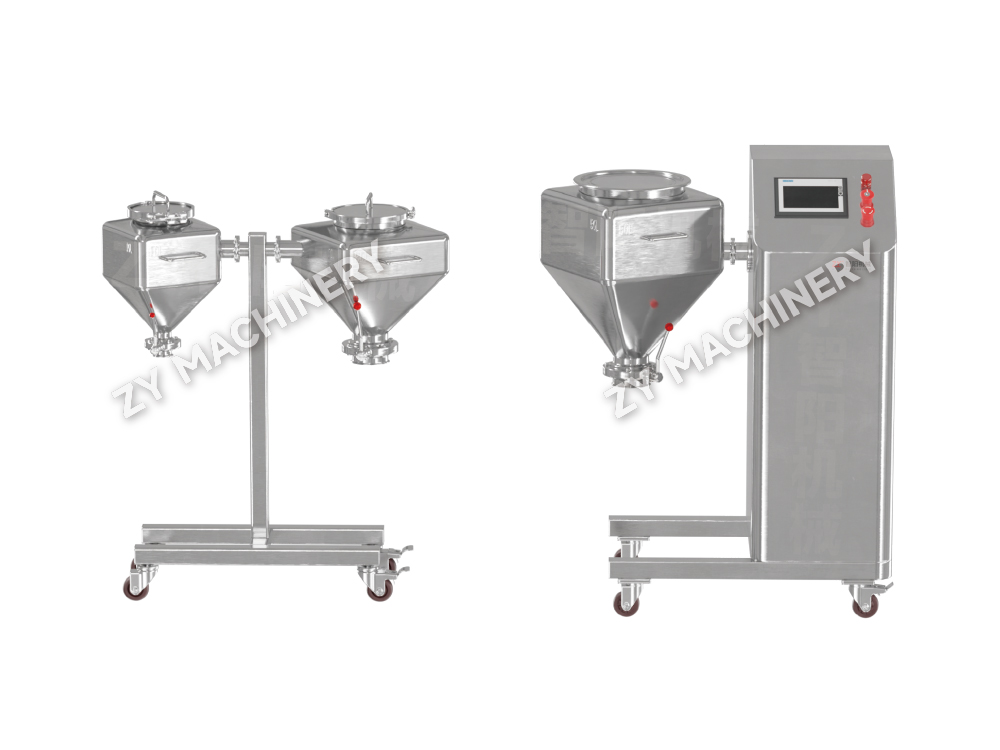
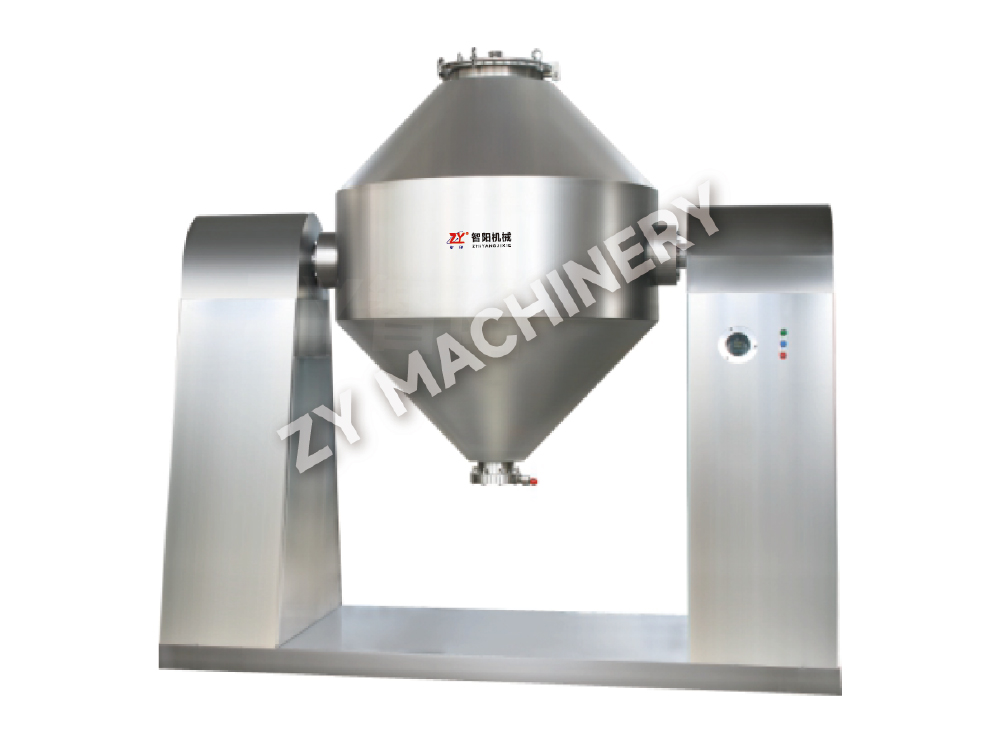
HSD R&D Lab Størrelse Bin Blender
HSD R&D-laboratoriestørrelsesbeholderblenderen opnår effektiv blanding a.....

En enkelt mislykket rengøringsvalideringskørsel kan fryse en hel oral fast doseringslinje i uger. Undersøgelsen ender sjældent med rengøringsproceduren. Oftere end ikke spores hovedårsagen tilbage til kvalifikationshuller i udstyr - en sprøjtekugle, der aldrig blev kortlagt under IQ, eller en ruhedsværdi for svejsesøm, der oversteg OQ-acceptkriterierne. Rengøringsvalidering og udstyrskvalifikation er ikke parallelle spor; de er dybt afhængige af hinanden. Hvis du ikke kan bevise, at din mixer, granulator eller coater er installeret og fungerer konsekvent, vil enhver restgrænse, du sætter, sidde på et upålideligt grundlag.
2026-versionen af WHO TRS 1019 Annex 3 forstærker dette ved at angive, at rengøringsvalideringsprotokoller skal referere til udstyrets design-, installations- og driftskvalifikationsdokumenter. I praksis betyder det, at hver DQ-, IQ-, OQ- og PQ-rapport bliver en forudsætning for din masterplan for rengøringsvalidering. De følgende sektioner leder dig gennem præcis, hvor disse to domæner krydser hinanden, ved hjælp af den virkelige verden udstyrstyper og valideringsparametre, som regulatorer forventer at se.
Uden et korrekt kvalificeret udstyr er alle restdata, du indsamler, videnskabeligt tvetydige. Overvej en OQ-test for en granulator med høj forskydning, der ikke målte vandstrømningshastigheden gennem de rent-på-stedet-porte. Hvis senere podepindeprøver inde i skålen viser toprester nær en dyse, har du ingen baseline til at afgøre, om rengøringssekvensen ikke fungerede, eller om udstyrets leveringssystem var defekt fra starten. Kvalifikation bygger rammen; rengøringsvalidering udfylder billedet.
DQ registrerer materialet for konstruktion, overfladefinish og drænbarhed - alle faktorer, der direkte påvirker restoverførsel. IQ verificerer, at sprøjteanordningerne er korrekt placeret, at der ikke findes døde ben, og at hældningen opfylder minimumsforholdet 1:100, der anbefales i ISPE's Good Practice Guide. OQ skal dokumentere sprøjtedækningsmønstre, temperaturramper og trykfald på de værste steder. PQ, der ofte udføres med placebo eller surrogat-smuds, bekræfter, at rengøringscyklussen leverer konsekvent fjernelse af rester under belastning. Manglende en enkelt parameter i nogen af disse stadier kan senere fremstå som en uforklarlig spids i en TOC-skylleprøve.
For en struktureret tilgang skal du kortlægge hver kvalifikationsfase til de rengøringsspecifikke data, du skal indsamle:
Denne justering forvandler udstyrskvalifikation fra en afkrydsningsfeltøvelse til et risikoreduktionsværktøj. Når en auditor spørger, hvorfor en bestemt podepindsplacering blev valgt, kan du pege tilbage til OQ-dækningskortet, der identificerede en skyggezone bag snittebladet.
Ikke alt udstyr til oral fast dosering udgør den samme rengøringsrisiko. Geometrien, overfladekompleksiteten og bevægelsen af indre dele bestemmer, hvor rester ophobes, og hvordan prøveudtagning skal udformes. En generisk rengøringsprotokol, der behandler en tumleblander og en fluid bed-coater identisk, vil uundgåeligt gå glip af kritiske kontamineringspunkter.
Tre udstyrskategorier dominerer OSD-produktion, og hver introducerer forskellige valideringsudfordringer:
| Udstyrstype | Fælles døde zoner | Anbefalede prøveudtagningspunkter | Rengøringsbesvær |
|---|---|---|---|
| Beholder / tørretumbler mixere | Afgangsventilsæde, akseltætninger, skueglasflanger | Ventilinteriør, tætningslæbe, kuppel på beholderen | Medium |
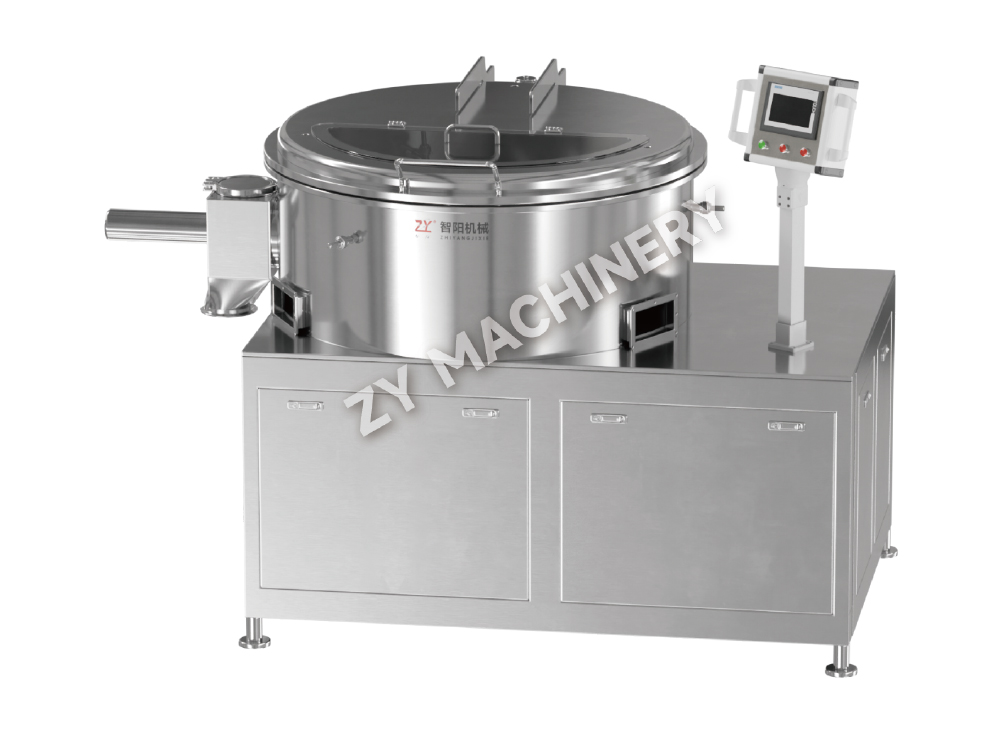
| Granulatorer med høj forskydning | Hakkerbladsnav, skål-til-låg pakning, pumpehjulsunderskæringer | Nav underside, pakningsspalte, pumpehjulsrod | Høj |
| Fluid Bed Tørrer / Coaters | Fordelingspladehuller, udstødningskammer, produktfilterposehus | Perforeret plade underside, plenum svejsesømme, posering | Høj |
For affaldsblandere , den største risiko er afgangsventilen. Selv med fuld åbning kan statiske rester klæbe til metal-til-metal-sædet og senere falde ind i den næste batch. IQ skal derfor bekræfte, at ventilen kan skilles helt ad til rengøring, og at sædets overfladeruhed opfylder DQ-specifikationen. For granulatorer med høj forskydning danner knivens nav en afskærmet zone; prøvetagning af vatpinde ved navets underside er ikke til forhandling. I fluid bed-systemer fungerer fordelingspladen ofte som en restfælde, og skylleprøvetagning alene er utilstrækkelig, fordi pladens høje overfladeareal kan tilbageholde partikler, der kun opløses delvist under en kort vandskylning.
Når man vælger udstyr, sænker valideringsbyrden for rengøring væsentligt ved at give præference til dem med elektropolerede overflader, minimale vandrette overflader og fuldt drænbart design. Funktioner som aftagelige skuebriller og spraydyser, der kan fastklemmes, reducerer direkte antallet af områder, der er svære at rengøre. Investering i rengøringsvenlighed på DQ-stadiet reducerer antallet af podepindeplaceringer med op til 40 % sammenlignet med eftermonteret ældre udstyr.
Den mest omstridte del af enhver rengøringsvalideringsprotokol er at fastsætte acceptkriterierne. Logikken divergerer kraftigt afhængigt af, om udstyret er dedikeret til et enkelt produkt eller deles på tværs af flere formuleringer.
Dedikeret udstyr tillader en mere målrettet tilgang. Du kan bruge en tilladt daglig eksponering (PDE) eller acceptabel daglig eksponering (ADE) værdi baseret på den toksikologiske profil af den enkelte aktive ingrediens. Grænseberegningen følger typisk "Minimal Therapeutic Dose"-fraktionen eller 1/1000. dosiskriteriet, alt efter hvad der er lavere. For eksempel, hvis PDE er 10 µg/dag, og den maksimale daglige dosis af det næste produkt er 500 mg, bliver overfladegrænsen 2 µg/cm² under forudsætning af et 100 cm² podepindsområde. Denne tilgang afspejler den faktiske patientrisiko snarere end et generisk worst-case.
Ikke-dedikeret udstyr kræver en mere konservativ beregning, fordi resten kan komme fra flere tidligere kampagner. Her skal du identificere det værst tænkelige produkt - det med den laveste PDE, højeste styrke eller den sværeste opløselighedsprofil - og basegrænser for den forbindelse. Derudover skal du medregne batchstørrelsen af det efterfølgende fremstillede produkt og antage, at alle resterende API overføres fuldstændigt. Multiproduktfaciliteter tager ofte udgangspunkt i en visuel renhedsgrænse på 4 µg/cm², men verifikation gennem genvindingsundersøgelser skal bekræfte, at grænsen er opnåelig og analytisk påviselig.
| tilgang | Gældende scenarie | Datakilde | Typisk acceptkriterium |
|---|---|---|---|
| PDE / ADE baseret | Dedikeret udstyr, kendt toksikologi | Toksikologiske monografier, EMA guideline | ≤ 2 µg/cm² eller 1/1000. dosis |
| Worst-case produkt | Multi-produkt, delt udstyr | Rengøringsvalidering masterplan, PDE matrix | ≤ 4 µg/cm² eller visuel rengøring, alt efter hvad der er lavere |
| Standard TOC-grænse | Indledende gennemførlighed, tidlig udvikling | Vandkvalitetshistoriske data | ≤ 5–10 ppm TOC i sidste skylning |
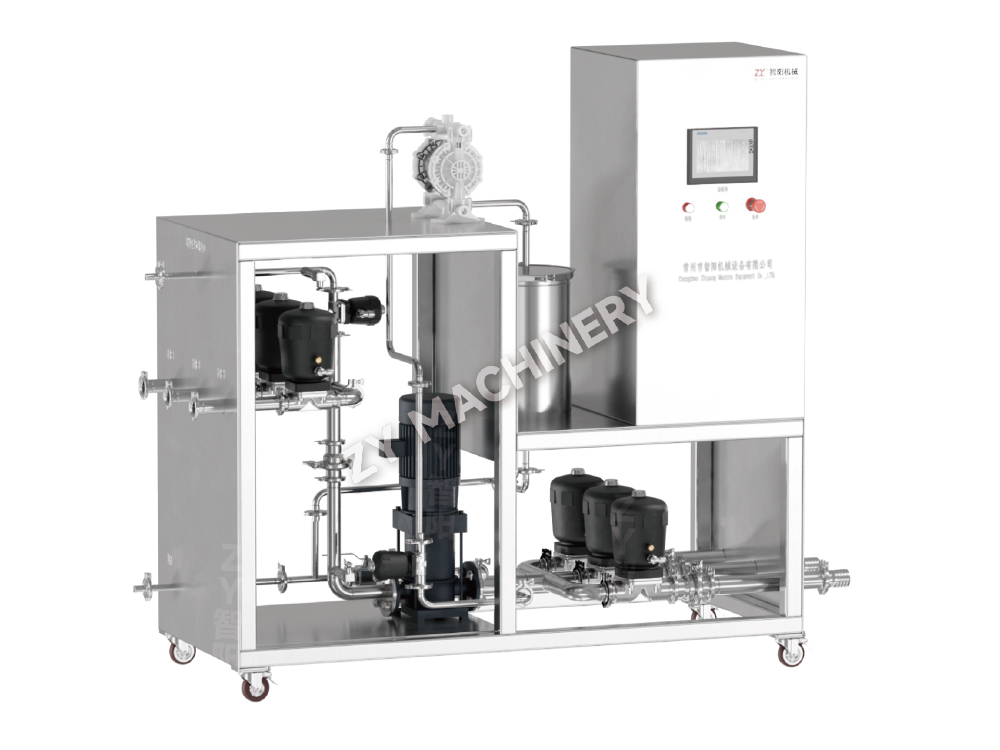
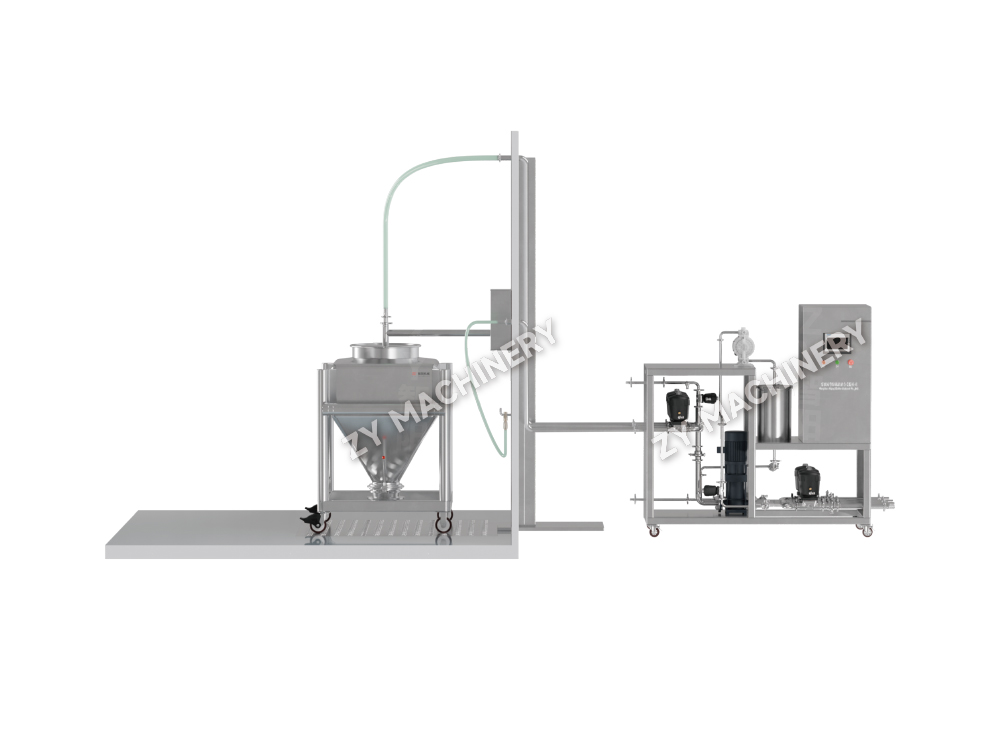
Uanset metode skal grænsen være opnåelig med det installerede rengøringssystem. Hvis en mobil CIP-station som QWQY mobil CIP rengøringsstation er parret med en 500 L blender, skal spraydækningsdataene fra OQ vise, at dysen kan nå alle overflader inden for 2 µg/cm²-båndet. Ellers bliver grænsen teoretisk og ikke-forsvarlig under en audit.
At vælge den forkerte prøveudtagningsmetode underminerer selv de mest strenge kvalifikationsdata. Hver teknik har en specifik genvindingseffektivitet, detektionsgrænse og materialekompatibilitet, der skal stemme overens med resttypen og udstyrets overflade.
Prøvetagning af podepinde er fortsat guldstandarden for direkte måling af overfladerester, især på rustfrit ståludstyr. Med korrekte for-vædede podepinde og validerede restitutionsfaktorer (typisk 70-90 % for små molekyle API'er), kan du lokalisere hot spots i nærheden af pakninger eller aksler. Skylleprøvetagning dækker på den anden side store indre volumener - som en granuleringsskål eller tørretumbler - men detekterer kun rester, der er opløselige i skylleopløsningsmidlet og kan nås via væskebanen. Kontaktplader er hovedsageligt reserveret til mikrobiologisk overvågning efter rengøring, selvom de kan tjene som en supplerende metode til påvisning af brutto rester, når de parres med ATP-bioluminescens.
| Metode | Typisk gendannelsesområde | Detektionsgrænse | Bedst brugt på | Nøglebegrænsning |
|---|---|---|---|---|
| Vatpind | 70-90 % | 0,1-1 µg/cm² | Glat SS, elastomertætninger | Standardisering af overfladeareal |
| Skyl | 50-85 % | 1-5 ppm i opløsning | Rør, karinteriør | Uopløselige rester passerer uopdaget |
| Kontaktplade | N/A (mikrobiel) | 1 CFU/25 cm² | Flade, ikke-antibiotiske overflader | Ikke egnet til kemikalierester alene |
Genfindingsfaktoren for podningstest skal bestemmes eksperimentelt for hvert overflademateriale og hver forbindelse. En mere ru støbt overflade på for eksempel en ældre tørretumbler kan reducere genvindingen til under 50 %, hvilket tvinger dig til at justere acceptgrænsen i overensstemmelse hermed. I automatiseret rengøringsudstyr systemer, der supplerer skylledata med en konduktivitets- eller TOC-onlinesonde, giver kontinuerlige trenddata, der supplerer stikprøvekontrol.
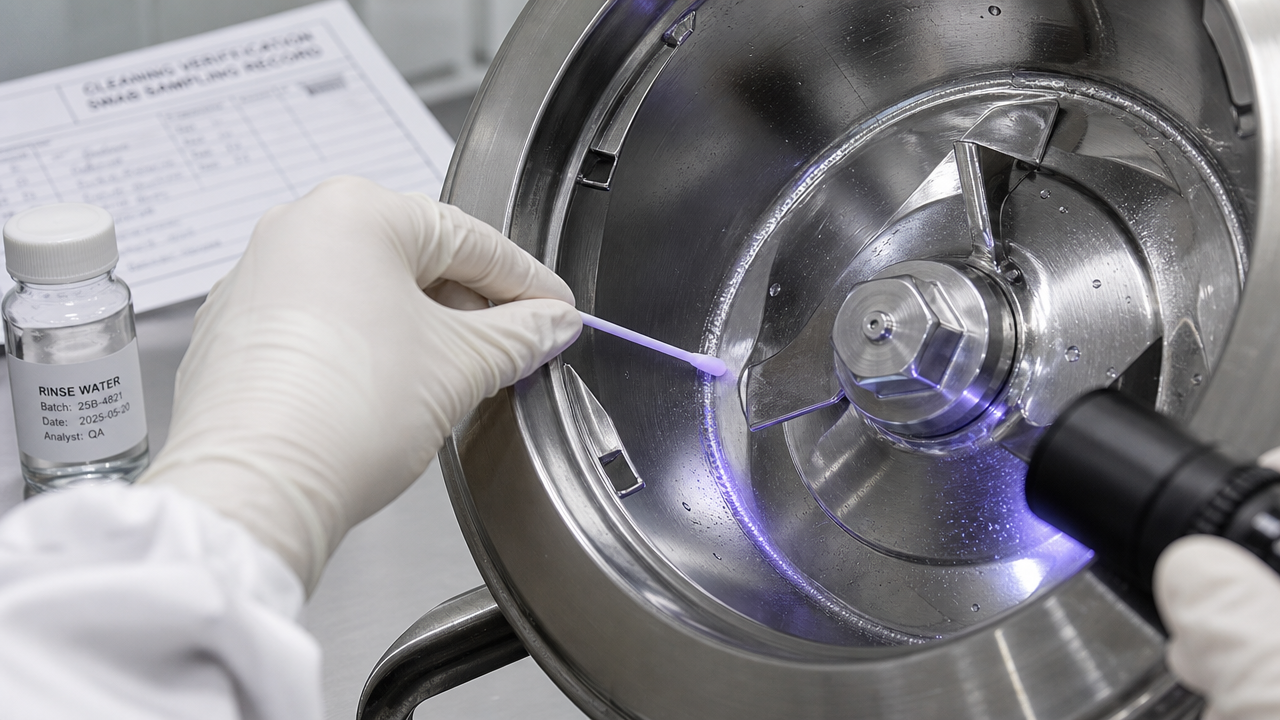
Automatiserede clean-in-place-systemer, uanset om de er faste eller mobile, kræver en valideringstilgang, der rækker langt ud over en simpel tid- og temperaturopskrift. Samspillet mellem sprøjteanordningens geometri, rørdiameter og pumpekapacitet bestemmer, om rensevæsken faktisk rammer enhver produktkontaktflade med tilstrækkelig mekanisk kraft til at fjerne rester.
De fire kritiske CIP-parametre, der skal kvalificeres og dokumenteres til rengøringsvalidering, er:
Dokumentation af en CIP-valideringskørsel bør omfatte trenddiagrammer for temperatur, tryk og ledningsevne fra PLC-historikeren, samt før-og-efter visuelle inspektionsfotografier af de værste tilfælde. En båndtest - hvor et varmefølsomt bånd påføres den indre karoverflade og undersøges efter CIP-cyklussen - giver uigendriveligt bevis for mekanisk rækkevidde. Til automatiske affaldsvaskere som QD automatisk affaldsvaskemaskine , skal sprøjtearmens rotationshastighed og dyseintegritet blive en del af den forebyggende vedligeholdelse og genkvalificeringsplan, fordi dyseslid direkte forringer dækningen.
Uden kontinuerlig overvågning af skyllekonduktiviteten i den sidste skylning risikerer du at acceptere et rent signal, der er resultatet af en kortvarig fortyndingsspids snarere end ægte restfjernelse. Et plateau med ledningsevne svarende til den indgående vandkvalitet i mindst 30 sekunder er minimumsbeviset for en fuldstændig skylning.
Når aktive farmaceutiske ingredienser falder ind under OEB 4 eller 5 kategorier, skal rengøringsvalideringsprotokollen samtidig beskytte operatøren og samtidig bevise, at produktrester er fjernet. Kombinationen af isoleringsteknologi og potente forbindelser skaber et unikt sæt af valideringskrav, som standard OSD-protokoller ikke adresserer.
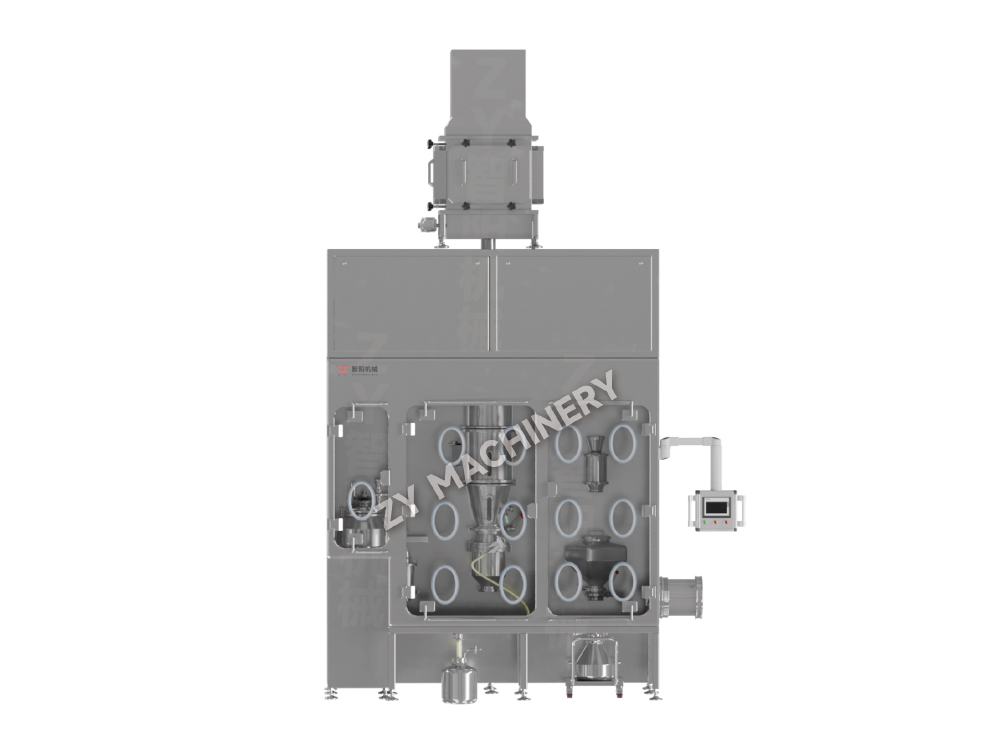
Inde i en isolator eller nedstrømskabine skal rengøringsvalideringsprøvetagning udføres under negativt tryk, ofte gennem handskeporte. Denne begrænsede adgang påvirker valget af podningssted, fordi nogle overflader - som bagsiden af en hurtig overførselsport - bliver utilgængelige uden at bryde indeslutningen. I sådanne tilfælde bliver en kombination af skylleprøver og indirekte vurdering via fluorescerende sporstofsurrogat acceptabel, hvis det er begrundet i protokollen.
Derudover skal selve rengøringsmidlet være indeholdt. CIP-in-place på udstyr med høj indeslutning bruger ofte enkelt-pass skylninger i stedet for recirkulation for at undgå krydskontaminering af CIP-sløjfen med potente rester. Validering skal derfor vise, at skyllevolumen og kontakttid er tilstrækkelig til at nå den målsatte overførselsgrænse på trods af den iboende ineffektivitet af engangsstrømme. Fluorescerende sporstoftests med en riboflavinopløsning under sort lys betragtes som guldstandarden til at verificere spraydækning og fravær af restskygger inde i en forseglet isolator.
Til faciliteter, der bruger laboratorieudstyr med høj indeslutning , skal prøveudtagningsplanen også tage højde for ventilationsanlægget. Det kan blive nødvendigt at afprøve HEPA-filterhuset eller RTP-flangen (hurtig overførselsport), hvis luftstrømsmønsteret tyder på potentiel støvophobning. Rengøringsvalideringsrapporten skal krydshenvise til indeslutningsydelsestestene for at bevise, at ingen aerosoliserede rester undslap under selve rengøringscyklussen.
Indledende valideringskørsler er et øjebliksbillede. Løbende overvågning forvandler rengøringsvalidering til et livscyklusprogram. Trin 3, eller fortsat procesverifikation, er, hvor mange faciliteter vakler - de behandler den validerede tilstand som statisk, idet de ignorerer gradvise skift i udstyrstilstand eller produktportefølje.
De centrale overvågningsmetrikker, der opretholder rengøringsvalideringssundheden omfatter:
Når et nyt produkt skal køre på eksisterende ikke-dedikeret udstyr, kan en bracketing-strategi minimere efterarbejde. Ved at evaluere den nye forbindelses opløselighed, styrke og adsorptionsprofil i forhold til det eksisterende worst-case, behøver du muligvis kun at opdatere rengøringsvalideringens masterplan og udføre en enkelt bekræftende podningsundersøgelse i stedet for tre hele batches. Imidlertid genåbner enhver ændring af selve udstyret - såsom ændring af et sprøjtekugledesign eller tilføjelse af en ny fartøjsport - automatisk både IQ og OQ, og i forlængelse heraf rengøringsvalideringsprotokollen, der er knyttet til dette udstyr. Forbindelsen mellem kvalifikation og rengøring bryder aldrig; det kræver bare disciplineret vedligeholdelse.
Vil du holde dig opdateret?
Kontakt os via nedenstående e-mailadresse.
Du skal ikke bekymre dig om spam. Vi hader det også!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rettigheder forbeholdes  Oral fast doseringsudstyrsproducent