
GFH R&D High-Containment Solid Dosage Production Line
GFH R&D High-Containment Solid Dosage Production Line er designet til si.....

I 2026 er over 70 % af onkologiske pipelinekandidater klassificeret som høj potente API'er (HPAPI'er) - forbindelser med en erhvervsmæssig eksponeringsgrænse (OEL) under 10 µg/m³. Et enkelt milligram af nogle HPAPI'er kan udløse terapeutiske effekter hos en patient på 70 kg, men den samme dosis inhaleret eller absorberet af en produktionsoperatør kan forårsage uoprettelig skade. Denne dobbelte natur - enestående styrke parret med ekstrem toksicitet - tvinger enhver beslutning i facilitetsdesign, valg af udstyr og rengøringsvalidering til at være datadrevet og risikovægtet.
HPAPI-fremstilling tolererer ikke generiske løsninger. En 200-liters reaktor med åbent låg har ingen plads i en proces, hvor en luftbåren partikel kan overskride den 8-timers tidsvægtede gennemsnitlige eksponeringsgrænse. Denne vejledning dissekerer indeslutningsteknologier, opskaleringsprotokoller og rengøringsstrategier, der adskiller succesrige HPAPI-produktionslinjer fra farlige - med beslutningsmatricer, udstyrssammenligninger og et casestudie fra den virkelige verden, der flyttede en cytotoksisk forbindelse fra 10 kg kliniske batches til 500 kg kommerciel forsyning uden en enkelt hændelse for operatøreksponering.
En høj potent API er enhver farmaceutisk forbindelse, der producerer et biologisk respons ved en dosis på mindre end 10 mg pr. dag eller har en OEL på eller under 10 µg/m³ som et 8-timers tidsvægtet gennemsnit. Det Europæiske Lægemiddelagentur (EMA) knytter HPAPI-klassificeringen til den acceptable daglige eksponering (ADE), hvor værdier under 10 µg/dag markerer en forbindelse som potent, mens den amerikanske FDA's udkast til vejledning om potente forbindelsers sikkerhed læner sig op af OEL-bånd og farmakologisk aktivitet. Regulatoriske definitioner varierer, men industrien har stort set standardiseret omkring præstationsbaserede eksponeringskontrolbånd (ECB'er).
De fleste producenter bruger et fire- eller fem-tiers banding-system, ofte kaldet OEB 1 til OEB 5, til at forbinde sammensatte toksicitet med indeslutningskrav. Jo højere OEB-nummer, desto lavere er den tilladte luftbårne koncentration - og jo mere konstruerede kontroller bliver obligatoriske.
Typiske OEB 5-forbindelser omfatter antistof-lægemiddelkonjugat (ADC) nyttelast og specifikke cytotoksiske stoffer som monomethylauristatin E (MMAE). Disse stoffer kræver indeslutningsløsninger, der opnår luftbårne koncentrationer under 0,1 µg/m³ — et regime, hvor handskeintegritetstestning, kontinuerlig luftovervågning og materialeluftlåse holder op med at være valgfrie og bliver rygraden i operatørens sikkerhed.
Tre indbyrdes forbundne risici definerer HPAPI-fremstilling. For det første direkte toksicitet for operatører - akut og kumulativ - hvis tekniske kontroller mislykkes. For det andet indeslutningsbrud, der frigiver kraftigt støv eller dampe ind i produktionssuiter, hvilket afslører personale under rutineopgaver som prøveudtagning, dispensering eller rengøring. For det tredje krydskontaminering i ikke-potente produkter fremstillet i fælles faciliteter, hvilket kan udløse dyre batchafvisninger eller skade patienter, hvis de ikke bliver fanget. Disse risici er ikke teoretiske: I et FDA-advarselsbrev modtog en facilitet et citat, efter at aftørringsprøver fra en ikke-potent linje afslørede cytotoksiske rester fra en tilstødende HPAPI-proces.
| Risikokilde | Slagradius | Afbødning |
|---|---|---|
| Operatør toksicitet | Individuelt og umiddelbart team | Indeslutningsisolatorer, drevne luftrensende åndedrætsværn (PAPR), luftovervågning i realtid |
| Indeslutningsfejl | Suite-dækkende, multi-batch | Udstyr med høj indeslutning (OEB 4/5), dobbeltdørs gennemløb, trykkaskader |
| Krydskontaminering | Hele anlæg, flere produkter | Dedikerede suiter, verificerede rengøringsprotokoller, 10 ppm overførselsgrænser, analytisk metodefølsomhed |
Risikobegrænsning starter med selve udstyret. Åbne overførsler - manuelt at øse pulver fra en tromle ind i en granulator eller mixer - er uacceptable ud over OEB 2. I stedet er granulatorer med høj indeslutning med integrerede isolatorhandsker og lukkede overførselsporte skal skabe et lukket miljø, hvor al materialekontakt sker bag validerede barrieresystemer. Dette skift fra kun at stole på personligt beskyttelsesudstyr (PPE) til konstrueret indeslutning er den eneste mest virkningsfulde beslutning, en producent træffer, når han går over til HPAPI-produktion.
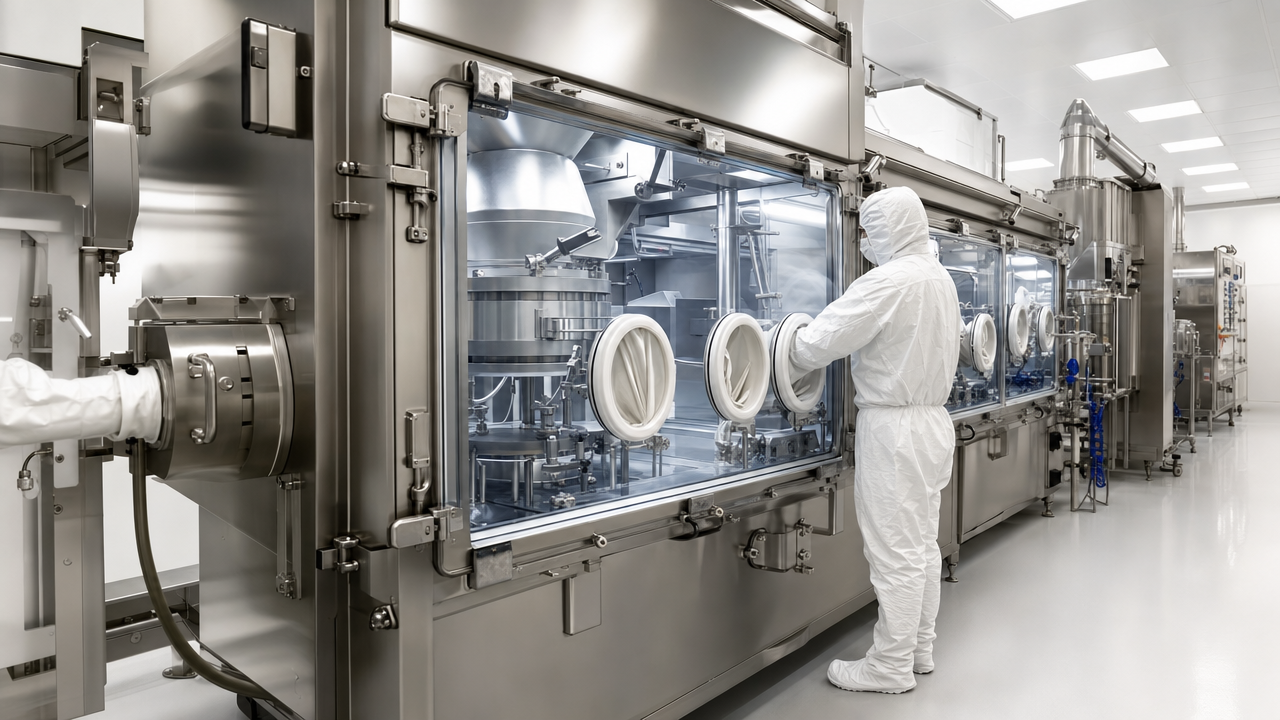
Orale faste doseringsformer (OSD) - tabletter og kapsler - tegner sig for en voksende andel af HPAPI-produkter. Men at producere dem sikkert kræver en anden indeslutningsfilosofi end sterile injicerbare midler. OSD-processer, der involverer granulering, blanding, kompression og belægning genererer betydeligt støv, ofte ved partikelstørrelser under 100 mikron, der forbliver luftbårne i timevis. Det rigtige valg af udstyr konverterer denne fare fra en konstant trussel til en kontrolleret hændelse.
Tre enhedsoperationer dominerer OSD HPAPI-linjer: våd eller tør granulering, blanding og blanding og tabletcoating. Hver har specialiserede varianter med høj indeslutning. En blander med høj indeslutning skal f.eks. opnå lufttæt forsegling under op- og afladning, typisk gennem delte sommerfugleventiler eller kontinuerlige foringer. En coater med høj indeslutning kræver kabinetter med negativt tryk med HEPA-filtreret udstødning og vaske-på-plads-funktioner (WIP) for at undgå manuelle rengøringsindgreb. Granulatorer, det mest støvintensive trin, skal vælges med OEL-ydelse, der kan verificeres ved industriel hygiejneovervågning, ikke kun leverandørløfter.
Beslutningsmatrixen nedenfor sammenligner nøgleudstyrskategorier for en typisk OSD HPAPI-proces rettet mod OEB 4 (1-10 µg/m³). Batchstørrelser forudsætter en kommerciel linje i mellemvolumen.
| Udstyrstype | Typisk OEL opnåelig | CIP/WIP-kapacitet | Batchområde (kg) | Nøglefunktion |
|---|---|---|---|---|
| Granulator med høj indeslutning (våd) | 0,5-5 µg/m³ | WIP manuel aftørring | 5-500 | Isolator-integreret skål og udløb |
| Granulator med høj indeslutning (tør) | 1–10 µg/m³ | Begrænset, høj støvrisiko | 2-200 | Valsekomprimering med indeholdt fræsning |
| Blander med høj indeslutning | 0,3-3 µg/m³ | TØR gennem spraykugler | 10-1000 | Split ventil docking til IBC'er |
| Høj-indeholdende tabletcoater | 0,5-5 µg/m³ | Fuldt CIP | 50-600 | Undertrykstromletætninger |
Tilslutning af disse enhedsoperationer kræver indesluttede materialeoverførselssystemer. Intermediate bulk containers (IBC'er) med alfa-beta splitventiler dominerer OEB 3-4 opsætninger, mens passive kontinuerlige liners (PCL'er) vinder trækkraft for OEB 5, fordi de eliminerer ventil-til-ventil-grænsefladen, der er et almindeligt lækagepunkt. Valget går også over i rengøringsvalidering: IBC-baserede linjer har brug for separate rengøringsstationer, mens PCL'er er engangsbrug og fjerner rengøringsvalideringsbyrden helt - men til en højere forbrugspris.
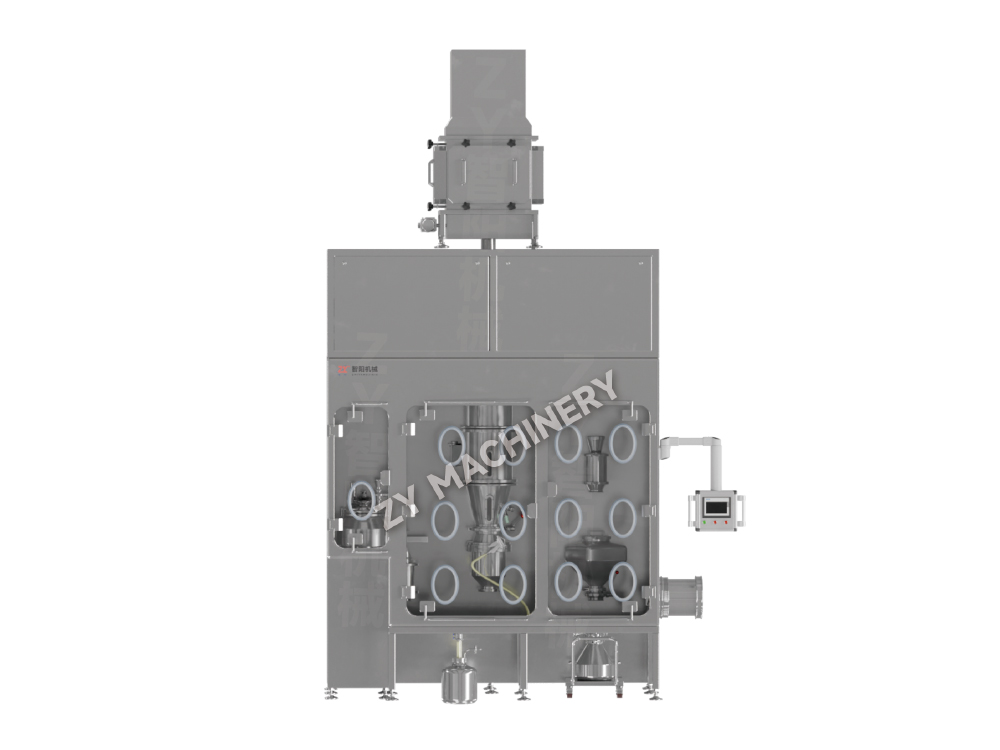
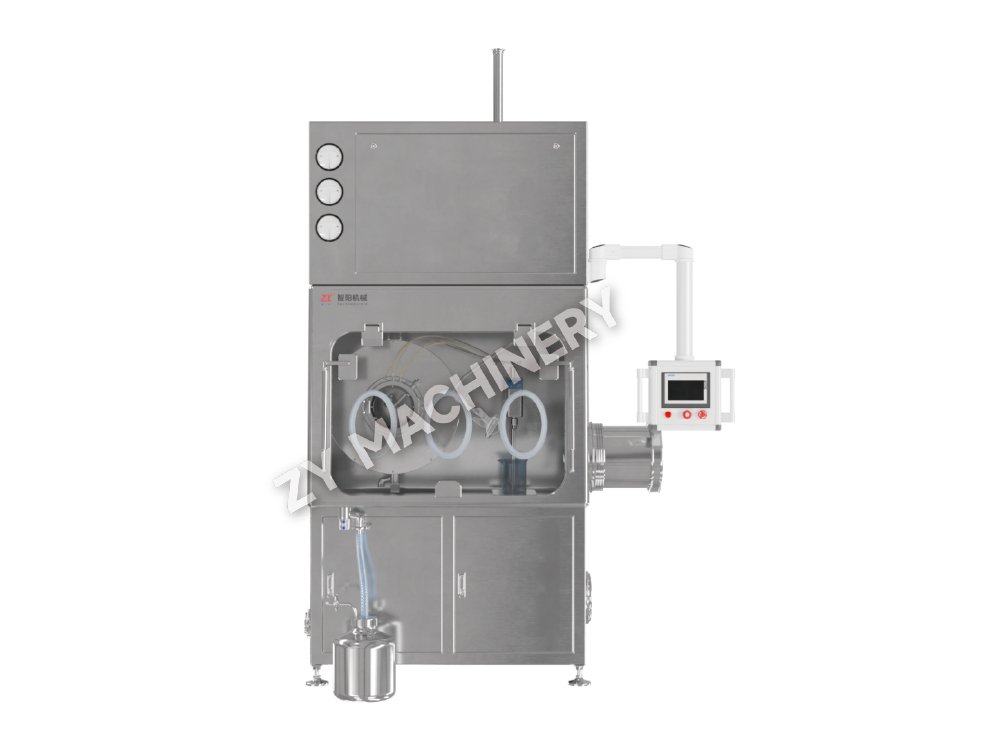
En praktisk udvælgelsessekvens starter med det højeste risikotrin - normalt granulering. Hvis granulatoren ikke kan holde sit OEL-mål, vil selv en perfekt downstream-coater ikke redde suiten. Af den grund begynder mange faciliteter deres HPAPI udstyrsinvestering med en høj-indeslutning granulator linje , derefter indfases indeholdt blandesystemer og endelig en high-spec coater.
At skalere en HPAPI-proces fra en 1-liters laboratoriereaktor til en 500 kg kommerciel linje er ikke kun et ingeniørproblem – det er et indeslutningsproblem, der strammer til med hver stigning i størrelsesordenen. Et laboratorie-stinkskab, der virker ved 50 gram, giver ingen beskyttelse ved 50 kg, hvor pulveroverførsel genererer luftbårne koncentrationer, der kan stige 1000 gange under sækkedumpning eller øsning.
Opskaleringsvejen skal segmenteres i tre adskilte indeslutningsregimer, hver med sit eget udstyrssæt og verifikationskrav.
En kritisk opskaleringsaktivitet er vurderingen af indholdsevnen. Den kortlægger enhver åben operation - opladning, prøveudtagning, udtømning, filterskift - til en indeslutningsopløsning og vurderer den resterende risiko efter kontroller. For en cytotoksisk HPAPI skaleret fra 10 kg til 500 kg identificerede indeslutningsvurderingen fem højrisikotrin, hvoraf tre krævede tekniske ændringer (tilføjelse af en indesluttet prøvetagningsport, opgradering til en dobbeltventil IBC-dockingstation og installation af en automatisk poseskærer). Efter implementering faldt personlige luftprøver fra et geometrisk gennemsnit på 12 ng/m³ til 0,8 ng/m³ - en 15-fold forbedring, der fjernede den OEL-baserede alarmgrænse.
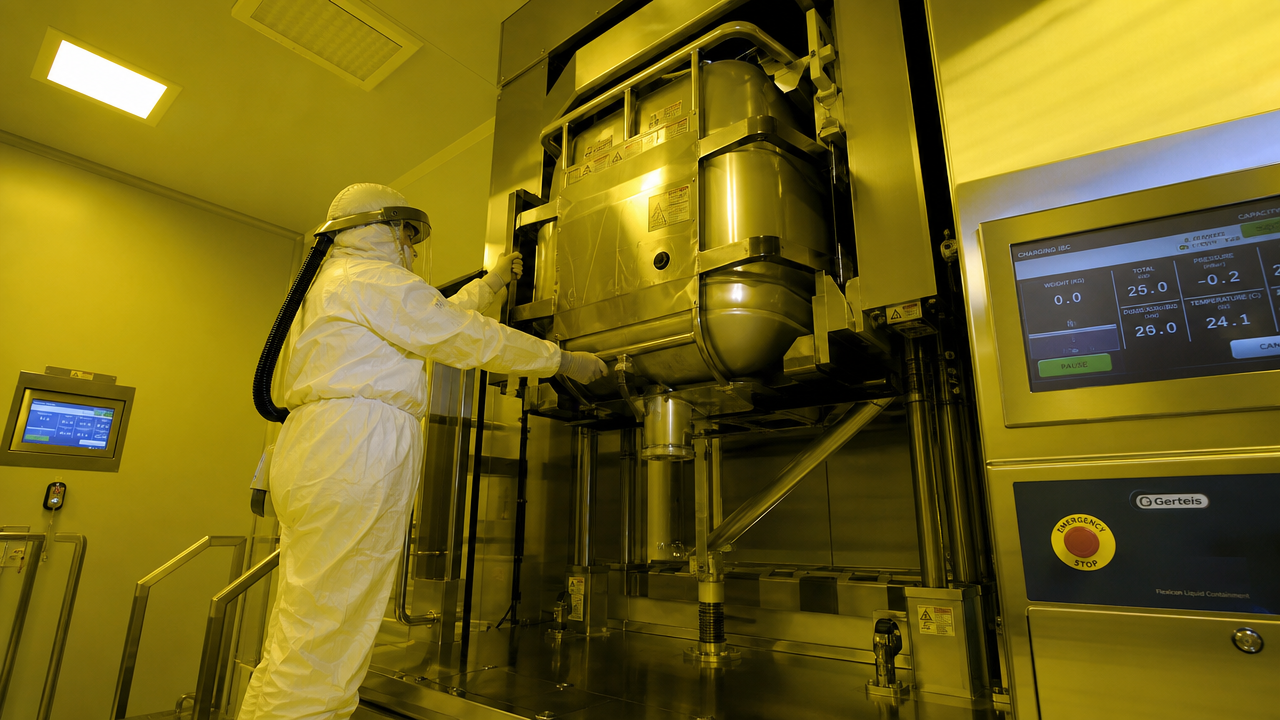
Ingen HPAPI-serie er sikker uden rengøringsvalidering, der beviser fjernelse af potente rester til niveauer, der ikke udgør en krydskontamineringsrisiko for det næste produkt. Baseline-metrikken er den sundhedsbaserede eksponeringsgrænse (HBEL), ofte udtrykt som en tilladt daglig eksponering (PDE) eller ADE. En almindelig overførselsgrænse er 10 ppm af det forrige produkt i den næste maksimale daglige dosis, men for HPAPI'er er det tal på 10 ppm ofte størrelsesordener for højt. For en forbindelse med en ADE på 1 µg/dag ville en 10 ppm-overførsel til en 500 mg tablet levere 5 µg - fem gange den sikre grænse. Rengøringsgrænser skal således beregnes specifikt pr. forbindelse, ikke lånt fra ikke-potente programmer.
Rengøringsstrategien opdeles i automatisk rengøring på stedet (CIP) og manuel rengøring. CIP dominerer HPAPI-udstyr, fordi det eliminerer operatørens eksponering under rengøring. Spraykugler, roterende jethoveder og højhastighedsdyser når de indre overflader uden at bryde indeslutningen. Alligevel kan CIP alene ikke fjerne alle rester fra tætninger, pakninger og døde ben - disse kræver manuelle aftørring, som skal udføres inde i isolatorer eller gennem handskeporte med fuld PPE.
| Prøveudtagningsmetode | Fordele | Begrænsninger | Bedste applikation |
|---|---|---|---|
| Overflade aftørring (vadpind) | Måler direkte rester på udstyrets overflader; kan målrette mod de værste tilfælde | Teknikafhængig genopretning; kan ikke prøve utilgængelige områder | Post-CIP-verifikation af kritiske overflader (skål, udløbsskakt) |
| Skyllevandsprøvetagning | Integrerer rester fra store overflader; ikke-påtrængende | Skal antage ensartet opløsning; kan gå glip af uopløselige rester | Afsluttende skylning af tanke, blendere og overførselsslanger |
| Online TOC-overvågning | Realtidsdata; reducerer laboratorietiden; trendy | Ikke forbindelsesspecifik; falske positiver fra rengøringsmidler | Kontinuerlig verifikation af skyllecyklusser og CIP-vandretur |
Acceptkriterier er fastsat på PDE-niveau, oversat til en maksimal tilladt overførsel (MAC) pr. overfladeareal. For en 500-liters granulator med et indre overfladeareal på 12 m² og en MAC på 1 mg i alt, er grænsen pr. areal 0,083 mg/100 cm². Aftørringsprøver skal vise rester under denne grænse, med genvindingsfaktorer anvendt. Enhver udflugt udløser en rodårsagsanalyse - ofte peger på et dødt ben, der ikke er kontaktet af CIP-spray, eller en pakning, der fanger API. Redesign af disse områder til at være drænbare og glatte (Ra < 0,8 µm) forhindrer gentagelse.
Et vellykket HPAPI-rengøringsvalideringsprogram kører mindst tre på hinanden følgende vellykkede kørsler, inkluderer både visuel inspektion og analytisk testning og genvaliderer, når batchstørrelse, rengøringsparametre eller udstyrskonfiguration ændres. Websteder, der integrerer online TOC-overvågning efter CIP, sænker deres laboratoriepodningstestbelastning med 40-60 %, hvilket accelererer batchfrigivelse uden at ofre sikkerheden.
For at teste disse principper tog en mellemstor CDMO en BCS Klasse II cytotoksisk HPAPI fra sen klinisk produktion (10 kg batch) til kommerciel skala (500 kg batch) over en 18-måneders periode. Forbindelsen havde en OEL på 0,3 µg/m³ — fast i OEB 5-territorium — og den eksisterende pilotlinje, ved hjælp af åbne front-isolatorer og manuelle IBC-overførsler, registrerede personlige eksponeringsniveauer på i gennemsnit 1,5 ng/m³, men med spidser til 22 ng/m³ under filterskift.
Opskaleringsdesignet erstattede det manuelle opladningstrin med en automatisk poseskærer inde i en isolator med høj integritet. Det våde granuleringstrin flyttes til a indeholdt højforskydningsgranulator med udløb med delt ventilskål, der koblede direkte til en 500 kg IBC-blander. Coateren blev opgraderet til en negativ-tryk, CIP-kompatibel enhed, og alle filterhuse blev redesignet til bag-in/bag-out (BIBO) udskiftning med kontinuerlig foring.
Efter idriftsættelse viste miljøovervågning en geometrisk gennemsnitlig personlig eksponering på 0,09 ng/m³ — en reduktion på 85 % i forhold til pilotdataene. Nul udsving over alarmgrænsen på 0,3 ng/m³ forekom på tværs af 22 kommercielle batcher. Rengøringsvalidering bestod tre på hinanden følgende kørsler med skyllevandsresultater under den PDE-afledte MAC, og podningsgenvindinger var i gennemsnit 92 % for målforbindelsen. Den samlede kapitalinvestering var $4,2 millioner, men projektet nåede kommercielt output 9 måneder før tidsplanen, fordi indeslutningsfejl - som havde forårsaget to 6-ugers nedlukninger under pilotkampagner - blev fuldstændig elimineret.
Mange driftsledere betragter udstyr med høj indeslutning som et omkostningscenter. Dette perspektiv ignorerer de skjulte omkostninger ved åben håndtering: personlige værnemidlers brændhastigheder, miljøovervågningsudflugter, batchtab fra krydskontaminering og regulatorisk nedetid. En sammenligning af samlede ejerskabsomkostninger (TCO) over en 5-årig periode for en 200 kg batchstørrelse OEB 4 HPAPI linje afslører en slående inversion: indeslutningslinjen koster 18 % mere i kapital, men reducerer de årlige driftsomkostninger med 37 %.
| Omkostningskategori | Indeslutningslinje | Åben linje |
|---|---|---|
| Installation af kapitaludstyr | 3.200 | 2.600 |
| Årlige PPE og forbrugsstoffer | 80 | 340 |
| Årlig rengøringsvalidering (podepinde, laboratorium) | 45 | 120 |
| Årlig nedetid (indeslutningsfejl) | 0 (forventet) | 210 |
| Samlede 5-års omkostninger (inkl. kapital) | 3.825 | 5.950 |
Den største besparelse kommer fra undgået nedetid. Åben linjeoperationer brugte i gennemsnit 14 dage om året på at undersøge og afhjælpe indeslutningsudflugter, mens den lukkede linjes konstruerede kontroller eliminerede udflugtsrisici ved kilden. Engangsforbrugsomkostningerne for indesluttede overførselssystemer - såsom passive kontinuerlige foringer - blev fuldstændigt opvejet af reduktionen på 65 % i PPE-forbruget og 60 % faldet i mængden af podepinde. For en kontraktproducent, der fakturerer $2.000 pr. produktionstime, svarer 14 yderligere produktionsdage til over $670.000 i årlig indtægtsgenvinding.
Facilitetsomkostninger er en anden dimension. En indesluttet ledning med undertryksisolering kan med rimelighed dele en bygning med ikke-potent drift uden at kræve fuldstændig fysisk adskillelse. En åben HPAPI-linje kræver rutinemæssigt en dedikeret fløj med separat HVAC, beklædning og materialeflow - hvilket tilføjer 1,5-2 millioner USD i facilitetskapital, som TCO-beregningen ovenfor allerede folder ind i det åbne kapitaltal. Resultatet: indeslutning er ikke en førsteklasses mulighed, men en langsigtet omkostningsoptimeringsstrategi for ethvert HPAPI-produkt, der forventer mere end tre års kommerciel levering.
Vil du holde dig opdateret?
Kontakt os via nedenstående e-mailadresse.
Du skal ikke bekymre dig om spam. Vi hader det også!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rettigheder forbeholdes  Oral fast doseringsudstyrsproducent