


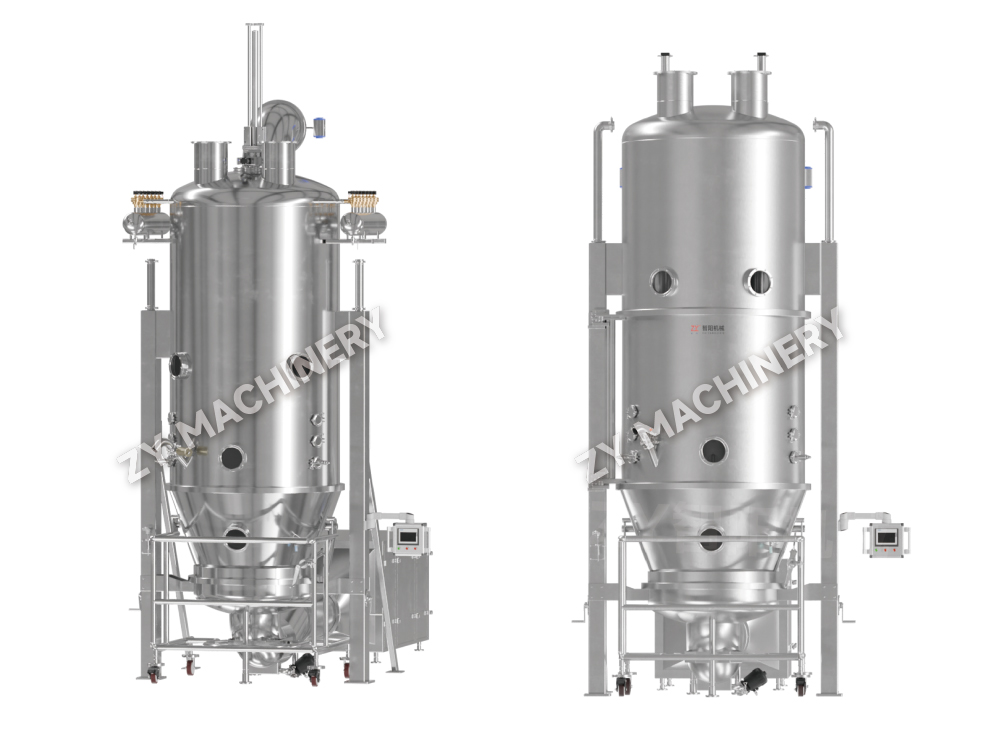
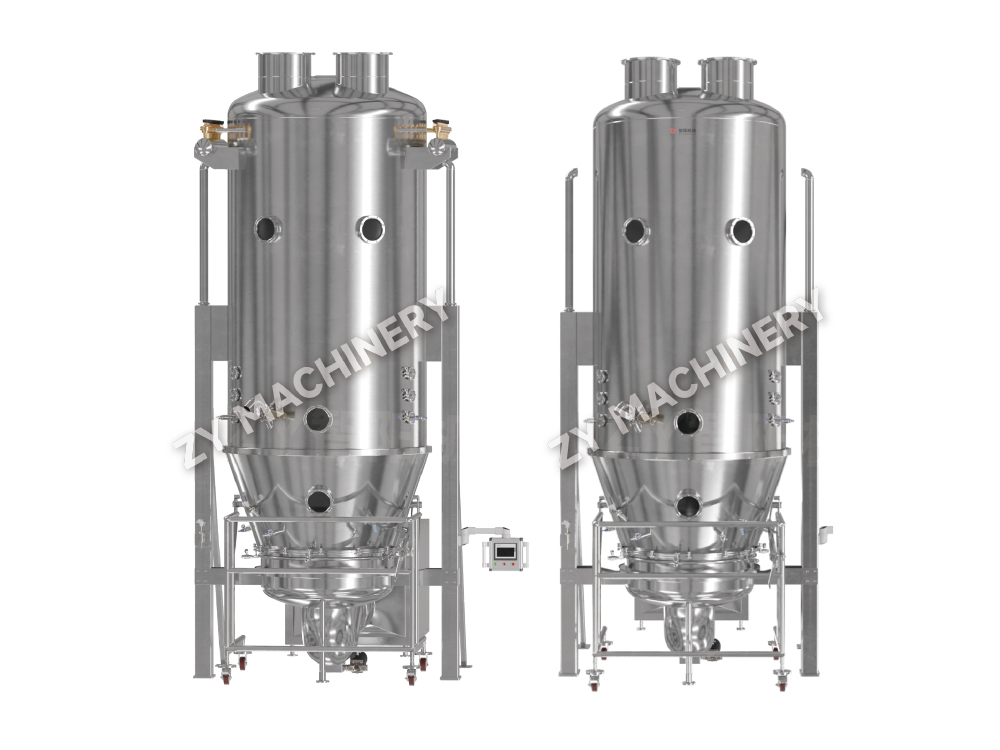
FL-B Fluid-bed granulerings- og tørremaskine (et-trins granulator)
FL-B Fluidized Bed Granulation & Drying Machine er designet til pulverhå.....

Et projekthold brugte engang otte måneder på et anlægslayout for kun at opdage under grundlæggende ingeniørarbejde, at bygningen ikke ville understøtte de nødvendige trykkaskader til en blok med høj indeslutning. Grundårsagen var enkel: De begyndte at tegne vægge, før de færdiggjorde et formelt designgrundlag. Til fremstilling af oral solid dosering (OSD) begynder ethvert vellykket anlægsdesign med tre svar, der ikke kan forhandles: de nøjagtige doseringsformer og produktkarakteristika, den tilsigtede årlige produktion i kilogram eller tabletter og de primære regulatoriske jurisdiktioner (FDA, EMA, NMPA, etc.). Uden disse forbliver udstyrsstørrelser, renrumsklassificering og endda korridorbredder gætværk.
Et designgrundlagsdokument skal fange mere end blockbuster-molekylets navn. Det skal definere API'ens erhvervsmæssige eksponeringsbånd (OEB), dets følsomhed over for fugt og varme, batchstørrelsesområdet, og om processen inkluderer opløsningsmidler, der udløser ATEX-zoneinddeling. Hvis anlægget vil håndtere både tabletter med øjeblikkelig frigivelse og modificeret frigivelse, skal anlægget rumme separate granuleringslinjer eller mindst validerede rengøringsprocedurer mellem kampagnerne. Multifunktionelle anlæg tilføjer fleksibilitet, men multiplicerer valideringsindsatsen - en afvejning, der skal kvantificeres tidligt.
| Doseringsform | Minimum renrumskvalitet | Typisk VVS Special Tilstand | Nøgleudstyrsmateriale | Indeslutningsrisiko |
|---|---|---|---|---|
| Standard OSD-tablets | D | Generel fugtighedskontrol 40–55 % RF | 316L rustfrit stål produktkontaktdele | Lav (OEB 1-2) |
| Brusetabletter | D med lav luftfugtighed suite | Dugpunkt <10 °C, lukket rum | 316L, speciel tætning | Lav til moderat |
| Tørpulverinhalatorer | C | Stringent partikelkontrol, lav luftfugtighed | Farmaceutisk rustfrit stål | Moderat (OEB 2-3) |
| Potent OSD (hormoner, cytotoksiske stoffer) | D (indeholdt) | Undertrykskaskader, enkelt-pass luft | 316L, elektropoleret, CIP-kompatibel | Høj (OEB 4-5) |
Efter at designgrundlaget er låst, er næste skridt at gøre materialebevægelse til det organiserende princip for hele layoutet. Dette skift i tankegangen forhindrer en almindelig fejl: at designe en bygning og derefter presse processen ind.
I et veldesignet OSD-anlæg bestemmer afstanden et pulver tilbagelægger mellem dispenseringspakken og kompressionsmaskinen ikke kun produktiviteten, men også krydskontamineringsrisikoen. Hver 10-meters reduktion i manuel overførselsafstand sænker sandsynligheden for luftbåren spredning af aktive ingredienser med cirka 15% og barberer tæt på 8% rabat på direkte arbejdstimer pr. batch. Derfor bør materialeflowdiagrammet udarbejdes, inden den første arkitektoniske streg trækkes.
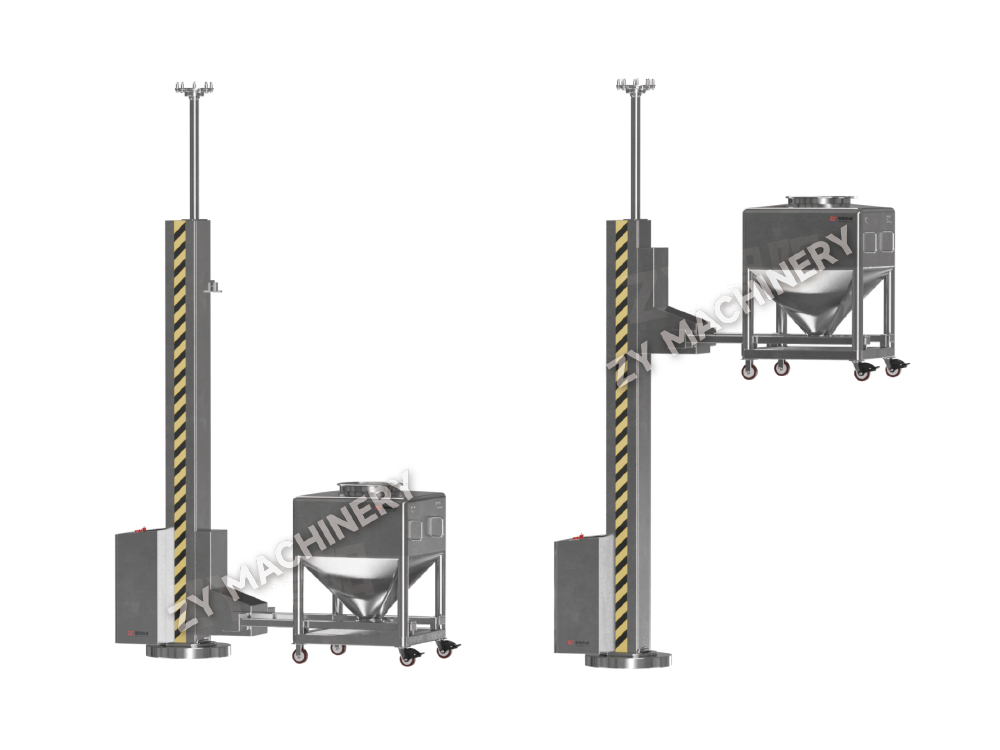
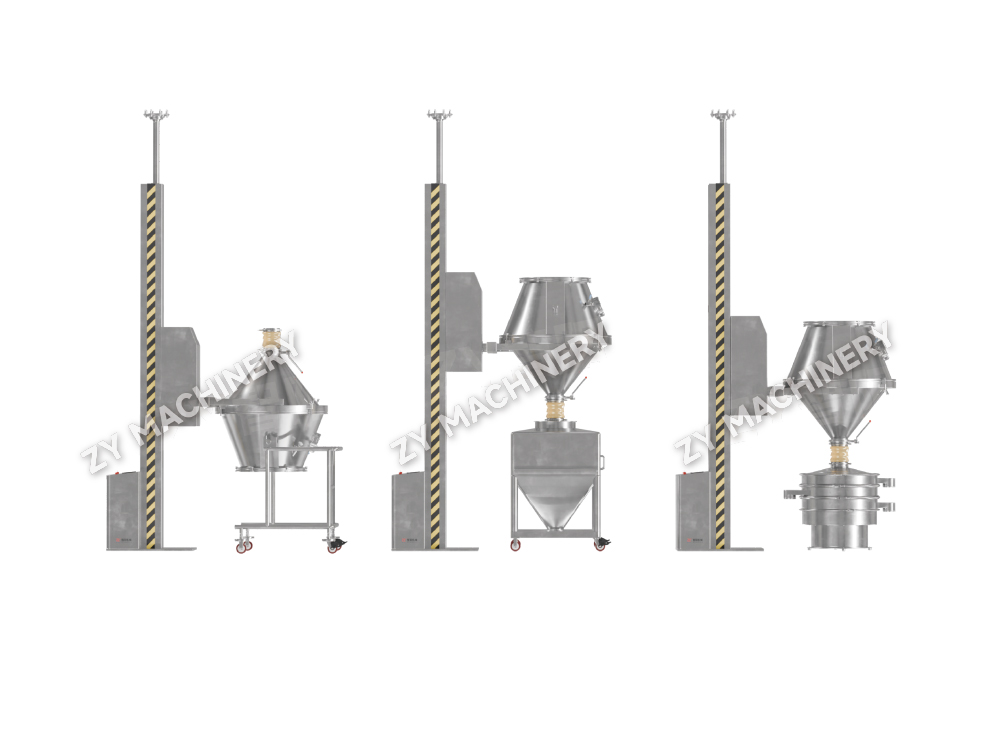
Det typiske flow for en tabletlinje – dispensering, våd eller tør granulering, tørring, størrelsesreduktion, blanding, kompression, coating og emballering – skaber naturlige funktionelle zoner. Disse zoner bør følge en ensrettet vej uden tilbageløb. Personale- og materielluftsluser isolerer hver zone, og tumleblandere med løftesøjler kan eliminere behovet for at transportere skraldespande på tværs af korridorer ved at overføre IBC'er direkte fra blanding til kompression via gravitationsskakt eller automatiserede vejledte køretøjer. Denne tilgang er ikke bare mager; det reducerer antallet af krævede trykkaskader og forenkler HVAC-zoneinddelingen.
Granulerings- og kompressionssuiter er typisk adskilt af en væg med et gennemløb eller et semi-automatiseret overførselssystem. Hvis produktet er fugtfølsomt, kan materialets rygrad også omfatte en tør granuleringsvalsekomprimator i stedet for et fluid bed, hvilket reducerer både tørretiden og risikoen for hydrolyse. Layoutet skal også tage højde for fremtidig kapacitetsudvidelse. Ved at efterlade en spejlskalplads på den modsatte side af en central hjælperyg tillader det en fordobling af kapaciteten uden at omdirigere materialestrømmen.
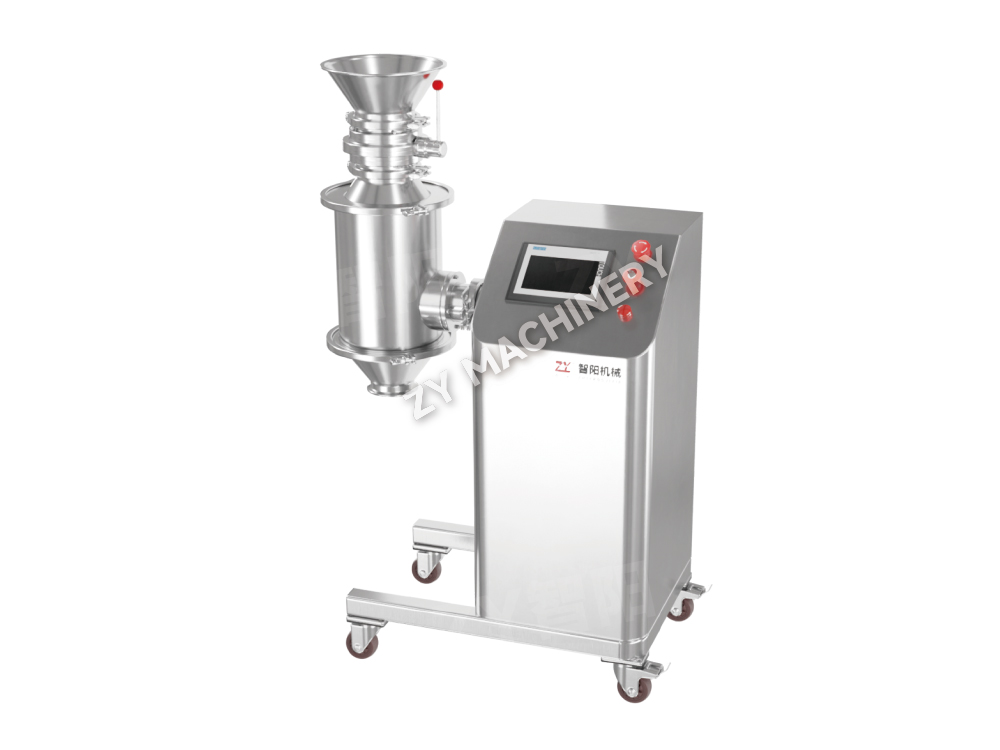
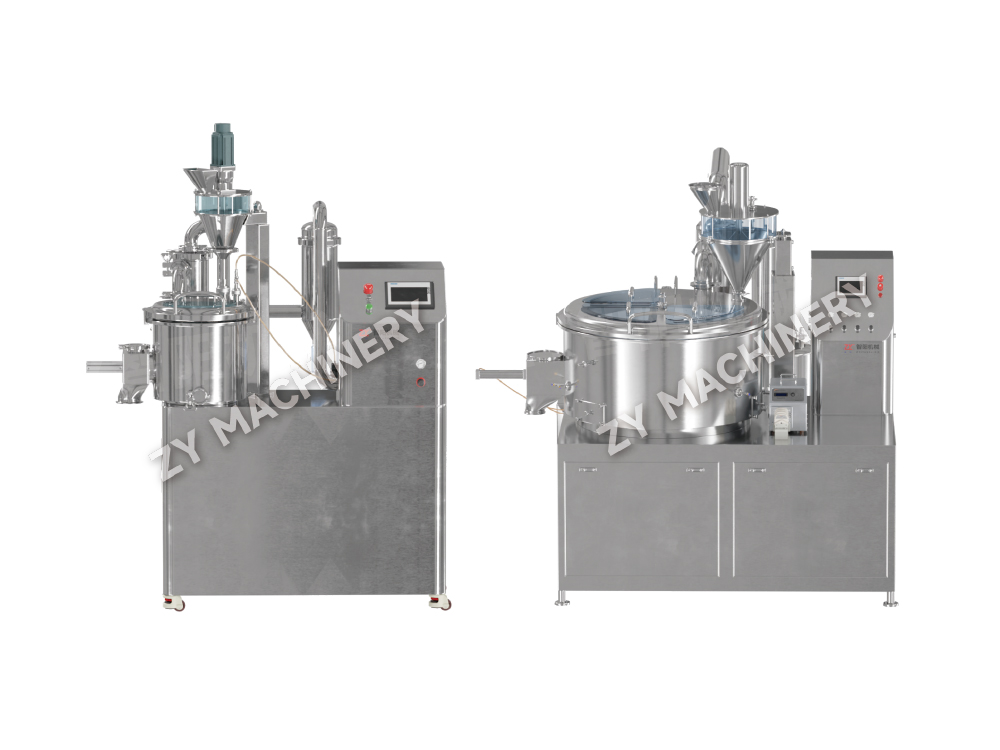
Valg af granuleringsudstyr er i det væsentlige en beslutning om batchstørrelse, indeslutning og den fysiske kemi af formuleringen. Et molekyle, der nedbrydes i nærvær af vand, vil aldrig gå gennem en våd granulator med høj forskydning; den hører hjemme i en valsekomprimator eller en direkte kompressionsledning. Alligevel er mange projektplaner forsinket, fordi udstyrslisten er skrevet, før formuleringens stabilitetsprofil er færdig. Følgende matrix tydeliggør beslutningen.
| Parameter | Våd højforskydningsgranulering | Fluid Bed Granulation | Tør granulering (rullekomprimator) |
|---|---|---|---|
| CapEx (relativt) | Base | 20-30 % | 10-15 % |
| Batch cyklus tid | 30-60 minutter (plus tørring) | 45-90 minutter (integreret tørring) | 15-30 minutter |
| Risiko for indeslutning af støv | Moderat (åben udledning) | Lav (integreret overførsel) | Lav (lukket system) |
| Rengørlighed (CIP-gennemførlighed) | Moderat; nogle dele kræver COP | Godt; mange modeller tilbyder WIP | Godt; begrænsede våde overflader |
| Bedst til API-egenskaber | Stabil over for fugt, dårlig komprimerbarhed | Mulighed for fugtfølsom, god flow | Meget fugtfølsom eller høj-potens |
| Valideringskompleksitet | Medium (kontrol af tørreslutpunkt) | Medium (klar til procesanalytisk teknologi) | Lav (få kritiske procesparametre) |
Ud over granulering, blandingsudstyr skal vurderes for adskillelsesrisiko. Beholderblendere med løftesystemer foretrækkes frem for faste V-blendere, fordi de minimerer overførselstrin og er nemmere at validere for ensartet indhold. I faciliteter, der er rettet mod OEB 4/5-forbindelser, skal hele blandings-, kompressions- og coatingtoget køre inde i isolatorer eller under indkapslinger med negativt tryk. Dette flytter beregningen af udstyrsvalg mod kompakte, fuldt integrerede systemer med validerede indeslutningsgrænseflader.
Når den aktive farmaceutiske ingrediens har en erhvervsmæssig eksponeringsgrænse på under 1 µg/m³ (OEB 4 eller 5), flytter facilitetsdesignet sig fra produktbeskyttelse til operatørbeskyttelse som den dominerende logik. Isoleringsstrategien bliver den arkitektoniske rygrad: hvert procestrin forsegles, og rummet omkring det holdes på et undertryk i forhold til tilstødende korridorer, typisk med en måltrykforskel på mindst 15 Pa og et dedikeret engangsluftbehandlingssystem, der ikke recirkulerer til generelle områder.
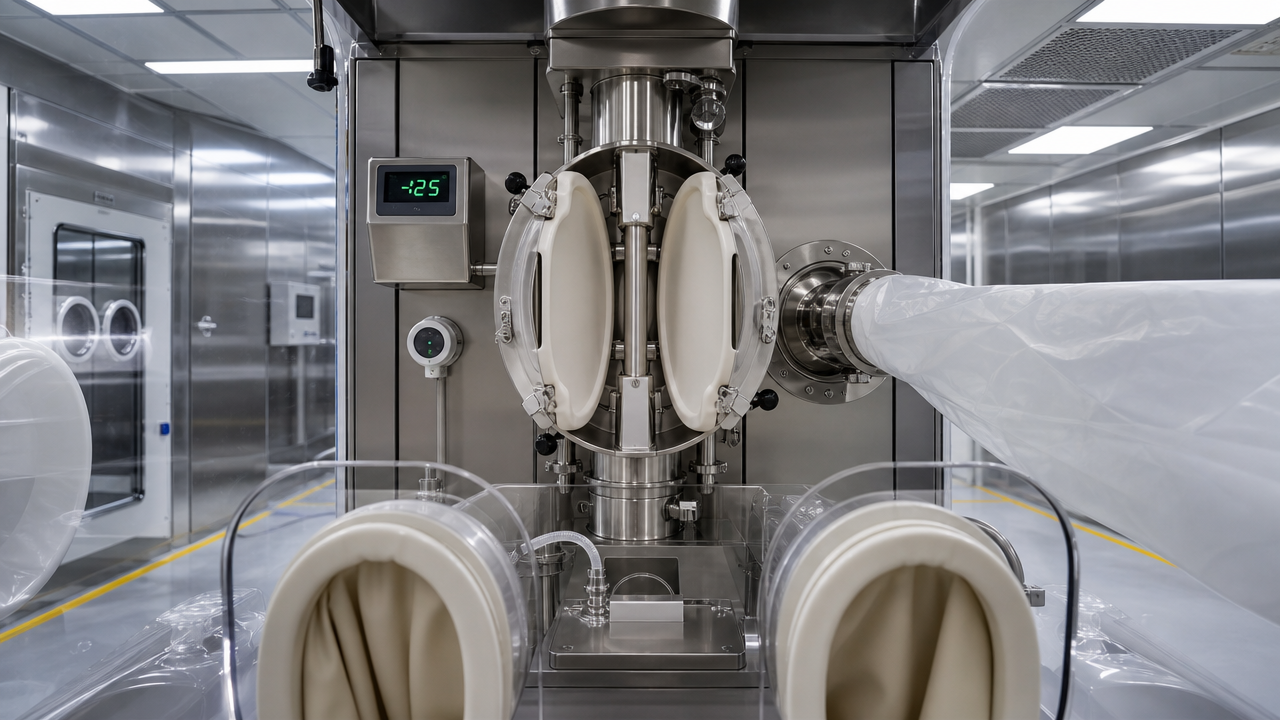
En valideret delt sommerfugleventil (SBV) skal opnå en lækagehastighed på mindre end 1 µg/m³ under materialeoverførsel mellem en IBC og en tabletpresseindgang. Isolatorens HEPA-filtrering skal være klassificeret H14 med en dokumenteret DOP-testbeståelse. Nedenfor er minimumstjeklisten for OEB 4/5 udstyrspakker:
Klassificeringen af det omgivende rum er stadig typisk Grad D (ISO 8) i hvile, men trykkaskaden pålægger en luftstrøm fra den generelle korridor (atmosfærisk) ind i den potente sammensatte luftsluse (minus 7,5 Pa) og derefter ind i procesrummet (minus 15 Pa eller mere), hvilket skaber et kontinuerligt indadgående sweep, der beskytter operatøren. Moderne design tilføjer ofte et forværelse med en HEPA-filtreret luftbruser for at begrænse enhver partikeludslip under materialebevægelse.
Opvarmning, ventilation og aircondition tegner sig for 40-60 % af et farmaceutisk anlægs driftsudgifter. At få trykkaskaden forkert fører til enten regulatoriske observationer eller for høje energiregninger. EU GMP Annex 1 og FDAs aseptiske vejledning driver de påkrævede miljøparametre. For OSD-faciliteter er målet at opretholde Karakter D-forhold i besatte behandlingsrum, men med strengere fugtighedskontrol for brusende eller fugtfølsomme produkter. Tabellen nedenfor opsummerer de kritiske HVAC-setpunkter.
| Grade | ISO-klasse (i hvile) | Luftskift pr. time | Trykforskel vs tilstødende lavere grad | Partikelgrænser (≥0,5 µm, i hvile) | Levedygtige grænser (cfu/m³, operativ) |
|---|---|---|---|---|---|
| A (til steril) | 5 | Ikke defineret (hastighed 0,45 m/s) | Ikke relevant | 3.520 | <1 |
| B | 5-7 | 40-60 | 15 Pa til C | 3.520 | 10 |
| C | 7-8 | 20-40 | 12,5 Pa til D | 352.000 | 100 |
| D (OSD standard) | 8 | 15-20 | 12,5 Pa til uklassificeret | 3.520,000 | 200 |
Minimum 12,5 Pa er ikke et forslag; det er et designsetpunkt, der skal opretholdes under døråbninger og udstyrsdrift. Aktive overvågnings- og bygningsstyringssystemalarmer bør udløses, når differensen falder til under 10 Pa. For OSD-anlæg er et almindeligt fejlpunkt støvudsugningssystemet, som skal være sammenkoblet med HVAC-forsyningen for at undgå negative ubalancer. Når en fluid bed tørretumbler er i blæse-og-udsug-tilstand, skal rummets trykregulering kompensere for det store udsugningsvolumen.
Validering er ikke en aktivitet efter installation; den begynder i det øjeblik, en brugerkravsspecifikation er udarbejdet. En velstruktureret URS, der definerer konstruktionsmateriale, overfladefinish (Ra ≤ 0,4 µm for produktkontaktflader), drænbarhed og rengøringsmetode foregriber 70 % af de afvigelser, der senere blev fundet under IQ/OQ. I en typisk projekttidslinje, udførelse af en grundig Factory Acceptance Test reducerer idriftsættelsesindsatsen med op til 30 % fordi de fleste mekaniske fejl og softwarefejl er løst, før udstyret forlader leverandørens butik.
For multiproduktfaciliteter skal valideringsmasterplanen indeholde en bracketing-strategi, der grupperer produkter efter opløselighed og styrke for at minimere antallet af rengøringsvalideringskørsler. Riboflavin-test og undersøgelser af podepindsgenvinding udgør basislinjen for acceptkriterierne for den endelige rengøring.
Et greenfield-anlæg, der er bygget ved hjælp af prævaliderede modulære proces-slids, kan mekanisk færdiggøres 3-6 måneder hurtigere end en stavbygget ækvivalent, men de forudgående tekniske omkostninger er typisk 10-15 % højere på grund af det intensive front-end-design, der kræves for at fryse rør- og instrumentplaceringer. Denne præmie inddrives dog ofte ved tidligere markedsadgang: lancering af et generisk produkt fire måneder tidligere kan erobre 8-12 % yderligere markedsandele, før konkurrenterne udhuler priserne. Sammenligningen nedenfor bruger en hypotetisk 2-milliard-tablet-per-år OSD-facilitet.
| Parameter | Modulær/Skid-baseret | Traditionelt byggeplads |
|---|---|---|
| Samlet projektvarighed (design til PQ) | 22-28 måneder | 28-36 måneder |
| Anlægsudgifter (relativ) | 10-15 % | Base |
| Valideringsindsats | 20-30 % lower (pre-validated modules) | Fuld webstedsvalidering fra bunden |
| Fremtidig skalerbarhed | Fleksibel; tilføje parallelle glidere | Kræver strukturelle ændringer |
| Variabilitet i byggekvalitet | Lav (fabriksstyret) | Højere (webstedsafhængig) |
| Typisk renrums fodaftryk | 15-20% smaller (optimized piping) | Større på grund af routing på stedet |
Ud over tid og omkostninger forenkler den modulære tilgang teknologioverførsel, fordi det samme glidedesign kan replikeres på tværs af flere geografiske områder med minimal revalidering. Men hvis produktporteføljen forventes at ændre sig væsentligt inden for fem år, kan en traditionel bygning med bredere søjleafstand og generiske utility drops tilbyde mere rekonfigurationsfrihed. Det endelige valg kommer ned til sikkerheden i produktpipelinen.
Den næste generation af OSD-anlæg vil ikke stole på periodisk prøveudtagning for kvalitetsfrigivelse. Process Analytical Technology-sensorer - NIR-sonder monteret i blendere og tørretumblere, partikelstørrelsesanalysatorer på granulatorudledninger - muliggør overvågning i realtid af kritiske kvalitetsattributter. Når de er integreret med et produktionsudførelsessystem via OPC UA-datamotorveje, kan disse signaler give en begrundelse for realtidsfrigivelse, hvilket eliminerer dages karantænelagring. Et digitalt klargjort anlæg kræver følgende integrationspunkter designet fra dag ét:
Tilsynsmyndigheder forventer, at elektroniske optegnelser erstatter papirlogbøger, men de forventer også, at systemet er valideret til at opdage datamanipulation. Inkludering af PAT og digital integration i den indledende V-model valideringsplan koster cirka 12 % af det samlede projektstyringsbudget, men det reducerer de løbende omkostninger til kvalitetsovervågning med anslået 20 % årligt gennem reduceret laboratorietestning og batch record review timer. Anlæg, der er designet uden digitalt parathed, bliver eftermonteret under den første udvidelse til tre gange den oprindelige pris.
Vil du holde dig opdateret?
Kontakt os via nedenstående e-mailadresse.
Du skal ikke bekymre dig om spam. Vi hader det også!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rettigheder forbeholdes  Oral fast doseringsudstyrsproducent