
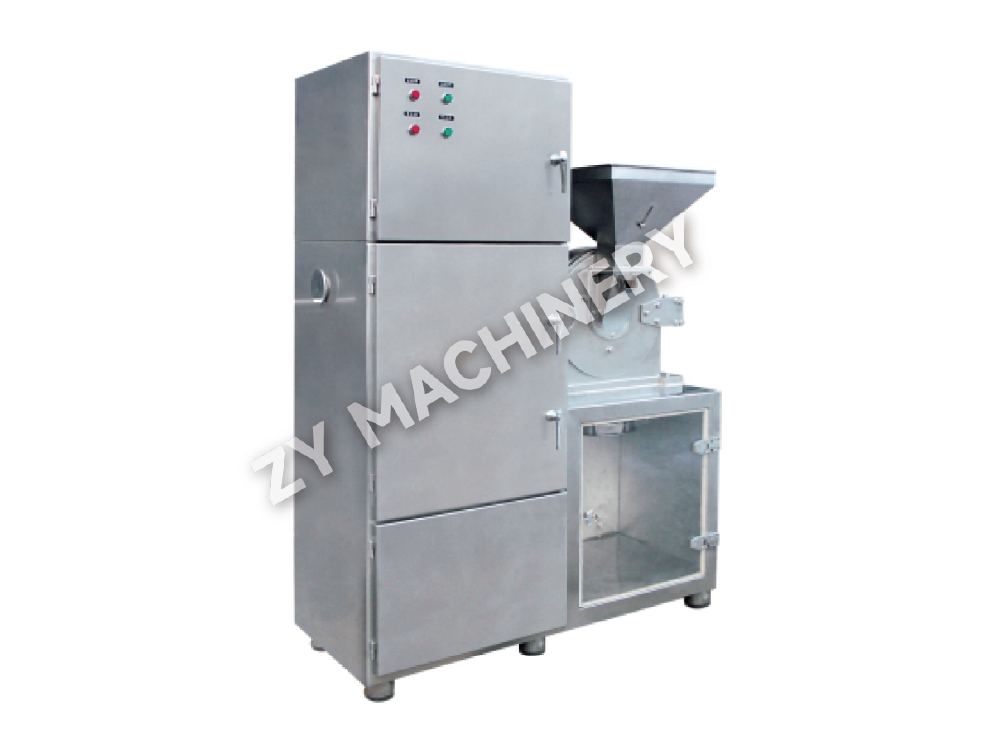
30B støvopsamlende knusemaskine
Den 30B støvopsamlende knusemaskine bruges i vid udstrækning til at pulv.....

I en typisk oral fast dosis kan den aktive farmaceutiske ingrediens (API) udgøre mindre end 2 % af den samlede tabletvægt. Alligevel skal hver enkelt dosis indeholde nøjagtig den samme mængde. Den enhedsdrift, der gør dette muligt - og som direkte påvirker patientsikkerheden - er farmaceutisk blanding. En enkelt sub-potent eller super-potent tablet kan føre til terapeutisk svigt eller toksicitet. At opnå en homogen blanding er ikke kun et proceskrav; det er et regulatorisk mandat håndhævet af cGMP og USP <905> ensartethedsstandarder.
Udfordringen eskalerer hurtigt. Da pulvere adskiller sig i partikelstørrelse, tæthed, form og overfladeenergi, adskiller de sig naturligt. Blandingstrinnet skal overvinde alle disse kræfter for at fordele API jævnt i hele hjælpestofmassen. Det kræver mere end blot et roterende fartøj. Det kræver en forståelse af blandemekanismer, pulveradfærd, udstyrsdesign og opskaleringsprincipper. De følgende afsnit nedbryder hvert lag, hvilket giver dig en praktisk ramme til at designe og fejlfinde farmaceutiske blandingsprocesser.
Farmaceutisk blanding er en enhedsoperation, der behandler to eller flere indledningsvis adskilte komponenter, indtil hver partikel af en komponent ligger i tæt kontakt med partikler af de andre komponenter. I faste doseringsformer er det primære mål at skabe en tilfældig, ensartet blanding, der garanterer dosisensartethed. Operationen kan også tjene til at inducere en fysisk ændring - såsom belægning af bærerpartikler - eller til at fremme en faststofreaktion. Uanset mekanismen er slutpunktet altid en blanding, hvor API-koncentrationen ved ethvert prøveudtagningspunkt ikke afviger mere end et acceptabelt interval fra målet.
Vigtigheden af at blande rækker langt ud over tabletpressens foderramme. En mislykket blanding kan producere en hel batch af tabletter uden for specifikationen, hvilket fører til dyre produkttilbagekaldelser, regulatoriske handlinger og - mest kritisk - patientrisiko. Når API-belastningen falder til 1-2 % af den samlede formelvægt, kan selv en lille inhomogenitet forårsage store relative fejl i den enkelte tablets styrke. Det er grunden til, at tilsynsmyndigheder undersøger data om blandingens ensartethed under procesvalidering og kræver løbende overvågning gennem kontrol i processen. Blanding er kort sagt, hvor produktkvaliteten bygges; downstream-operationer kan kun bevare det.
Al farmaceutisk pulverblanding kan beskrives gennem tre grundlæggende mekanismer: konvektiv, forskydnings- og diffusiv blanding. Hver blandertype anvender en anden kombination af disse mekanismer, og blandingen udvikler sig gennem forskellige faser, hvor én mekanisme kan dominere. At vide, hvornår hver mekanisme virker, giver dig mulighed for at indstille blandetid og -hastighed korrekt.
Konvektiv blanding flytter store grupper af partikler fra et område af pulverlejet til et andet - ofte ved en roterende klinge, en pagaj eller væltende handling af en beholder. Denne omfordeling på makroniveau giver hurtig indledende blanding, men efterlader mindre uensartetheder. Konvektion alene kan ikke opnå den endelige homogenitet, der kræves for farmaceutiske produkter.
Forskydningsblanding skaber hastighedsgradienter i pulvermassen, typisk gennem højhastighedshjul eller forstærkerstænger. Forskydningskræfter nedbryder agglomerater og spreder fine API-partikler hen over hjælpestofoverfladen. I granulatorer med høj forskydning er forskydningsblanding intens og vigtig for at distribuere lavdosis API før granulering.
Diffusiv blanding opstår fra den tilfældige bevægelse af individuelle partikler i et tumleleje, såsom inde i en V-blender eller binblender. Når partikler kaskade over hinanden, forekommer mikroblanding, hvilket eliminerer de små koncentrationsvariationer efterladt af konvektion og forskydning. Diffusiv blanding er langsom, men uundværlig for at opnå ensartet blanding på det individuelle dosisniveau.
I praksis udnytter en vellykket blandingscyklus alle tre mekanismer: konvektion og forskydning driver den tidlige hurtigblandingsfase, mens diffusion afslutter jobbet, forudsat at pulveregenskaberne ikke fremmer segregation.
Selv den mest avancerede mixer kan ikke kompensere for ugunstige pulveregenskaber. Fem pulveregenskaber bestemmer direkte, hvor let en blanding kan laves, og hvor stabil den forbliver efter blanding. Karakterisering af disse parametre opstrøms sparer timevis af fejlfinding senere.
Partikelstørrelse og størrelsesfordeling. Et bredt partikelstørrelsesområde er den største enkeltstående drivkraft for segregation. Fine partikler har en tendens til at perkolere gennem mellemrummene og bundfælde sig i bunden, et fænomen, der kaldes sigtesegregation. Når API og hjælpestof har væsentligt forskellige medianstørrelser, bliver det vanskeligt at opnå og opretholde en ensartet blanding. Sigteanalyse eller laserdiffraktion giver de fordelingsdata, der er nødvendige for at forudsige blandingsadfærd.
Partikelform. Uregelmæssige, nålelignende eller pladeformede partikler griber sammen og flyder dårligt, mens sfæriske partikler flyder frit, men kan adskilles efter størrelse lettere. Mikroskopi kombineret med billedanalyse kvantificerer formfaktorer, der korrelerer med blandingsydelse.
Partikeltæthed. Forskelle i ægte tæthed mellem komponenter kan føre til adskillelse under vibration eller under tumbling. Partikler med højere tæthed har en tendens til at synke til bunden, mens partikler med lavere tæthed stiger til toppen. Densitetsmismatch er især problematisk i V-blendere og binblendere, der drives ved lave fyldningsniveauer.
Pulver flydeevne. Et sammenhængende, dårligt flydende pulver modstår den forskydning og diffusion, der er nødvendig for blanding. Hvilevinklen, Carrs kompressibilitetsindeks og Hausner-forholdet er standardbænktest, der klassificerer pulvere fra fritflydende til meget sammenhængende. Et kompressibilitetsindeks over 25 % signalerer en stærk tendens til at agglomerere og segregere.
Elektrostatisk ladning. Triboelektrisk opladning under blanding kan få fine partikler til at klæbe til karvæggene eller danne genstridige klumper. Blanding med høj forskydning og miljøer med lav luftfugtighed forværrer ladningsopbygningen. Jordforbindelse af udstyret og styring af den omgivende luftfugtighed er første linie afværgeforanstaltninger; ioniserende stænger giver yderligere kontrol i alvorlige tilfælde.
Farmaceutiske producenter anvender en bred vifte af mixerdesigns, hver med en karakteristisk blanding af konvektion, forskydning og diffusion. Tabellen nedenfor opsummerer otte almindeligt anvendte blandertyper sammen med deres dominerende mekanisme, typiske batchstørrelsesområde og primære egnethed til forskellige API-belastninger. Kolonnerne fremhæver, hvor hvert design udmærker sig, og hvor dets iboende begrænsninger kræver procesjusteringer. En anden beslutningsmatrix kortlægger derefter API-koncentrationen direkte til anbefalede mixertyper, hvilket giver dig et hurtigt valgfilter.
| Mixer type | Dominerende mekanisme | Typisk batchstørrelse | Bedst til API-indhold | Fordele | Begrænsninger |
|---|---|---|---|---|---|
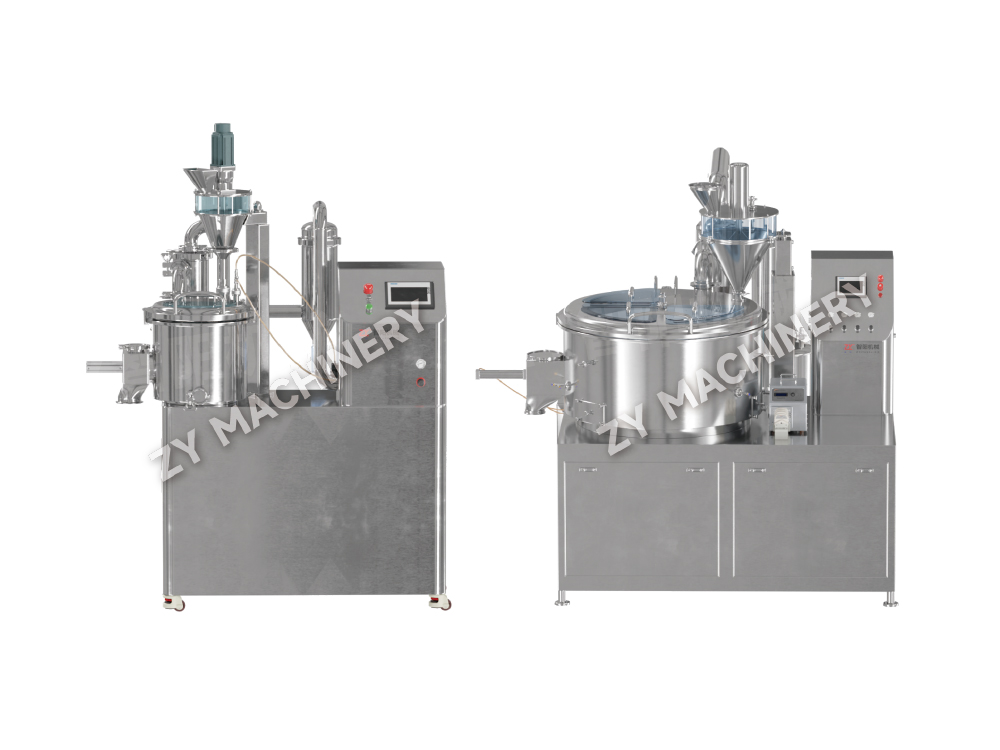
| High-Shear mixer/granulator | Forskydning & konvektion | 5-600 kg | <1 %, 1-5 % | Fremragende spredning af lavdosis API'er; korte blandingstider; integreres med våd granulering. | Risiko for overophedning; høj energitilførsel; kan kræve efterblandingsfræsning. |
| V-blender | Diffusion | 10-500 kg | 1-5 %, >5 % | Enkelt design; skånsom blanding; let at rengøre; omkostningseffektiv til mellem til høj belastning API'er. | Dårlig til fine sammenhængende pulvere; adskillelsesrisiko med bred størrelsesfordeling; lange blandingstider. |
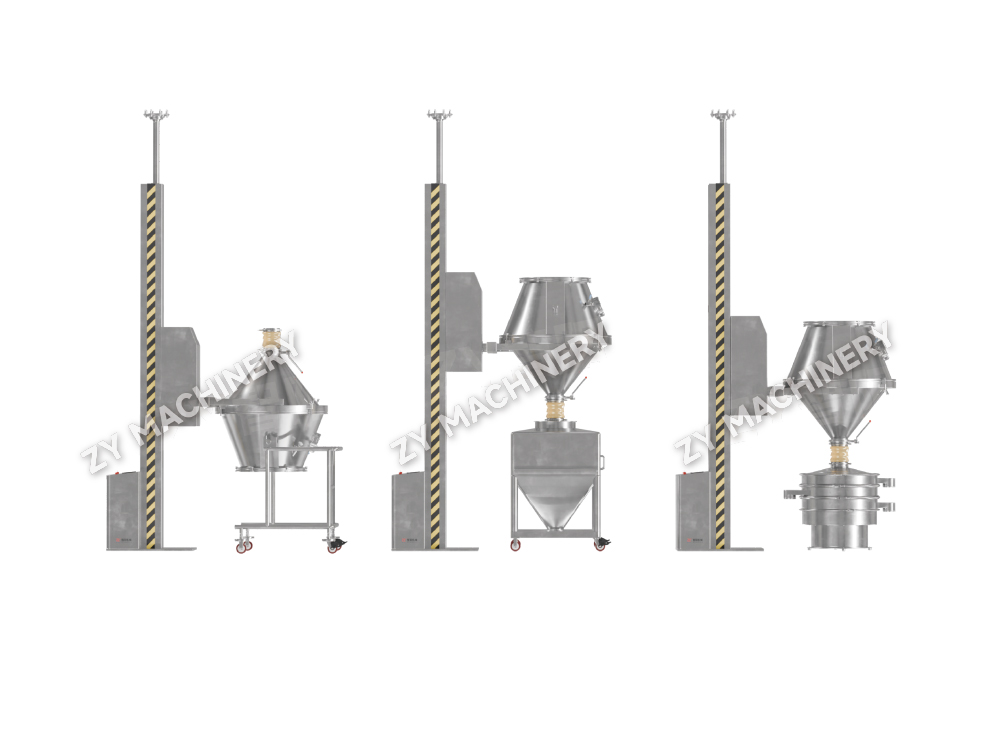
| Bin Blender (IBC) | Diffusion | 50-2000 kg | 1-5 %, >5 % | Muliggør blanding af lukkede beholdere; reducerer produktoverførselstrin; ideel til mellemstore til store partier. | Lav forskydning – kæmper med meget lavdosis API'er; kræver fritflydende pulvere. |
| Dobbelt kegleblender | Diffusion | 20-800 kg | 1-5 %, >5 % | Blid væltende handling; enkel konstruktion; god til større partikler. | Ikke egnet til under 1 % API, medmindre det er blandet på forhånd; mulige døde zoner nær tappen. |
| Båndblender | Konvektion | 50-3000 kg | 1-5 %, >5 % | Håndterer materialer med bredt partikelstørrelsesområde; konsekvent udledning. | Svært at rengøre fuldt ud; høj forskydning ved båndspidserne kan forårsage partikelskade; ikke optimalt til ultralavdosisblandinger. |
| Planetarisk mixer | Konvektion & Shear | 5-200 kg | <1 %, 1-5 % | Høj blandingsintensitet; god til pastaer og våde masser; ensartet blanding uden døde zoner. | Begrænset skalerbarhed; bruges typisk til granulering, ikke tørpulverblanding alene. |
| Fluidiseret Zone Mixer | Konvektion & Diffusion | 20-500 kg | 1-5 % | Hurtig blanding via fluidisering; skånsom mod skrøbelige granulat; let at automatisere. | Kræver præcis luftstrømskontrol; ikke egnet til meget sammenhængende materialer; støvinddæmning kræver opmærksomhed. |
| Kontinuerlig Twin-Screw Mixer | Forskydning & konvektion | Kontinuerlig (kg/t) | <1 %, 1-5 % | Understøtter kontinuerlig fremstilling; skalerbar fra laboratorium til produktion; fremragende til lavdosis API. | Højere kapitalinvesteringer; kræver foderkonsistens; regulatorisk accept stadig modnes for fast dosering. |
Når den primære udvælgelsesdriver er API-koncentration som en procentdel af den samlede formelvægt, giver beslutningsmatrixen nedenfor et klart første snit. Vælg en kandidatblandingstype fra matrixen, og finjuster derefter mod batchstørrelse, indeslutningsbehov og rengøringskrav.
| API-indhold | Anbefalede mixertyper | Nøgleovervejelser |
|---|---|---|
| < 1 vægtprocent | High-Shear Mixer, Planetary Mixer, Kontinuerlig Twin-Screw Mixer | Kræv intens forskydning for at deagglomere API; geometrisk fortynding eller forblandingstrin ofte nødvendigt. |
| 1-5 % by weight | High-Shear Mixer, Bin Blender, Ribbon Blender, Fluidized Zone Mixer, Kontinuerlig Twin-Screw | Stort udvalg; vælg baseret på batchstørrelse, pulverflow og indeslutningsniveau. |
| > 5 vægt%. | V-blender, Bin Blender, Double Cone Blender, Ribbon Blender | Diffusive blandere ofte tilstrækkelige; aggressiv forskydning ikke påkrævet; fokus på at forhindre adskillelse efter blanding. |
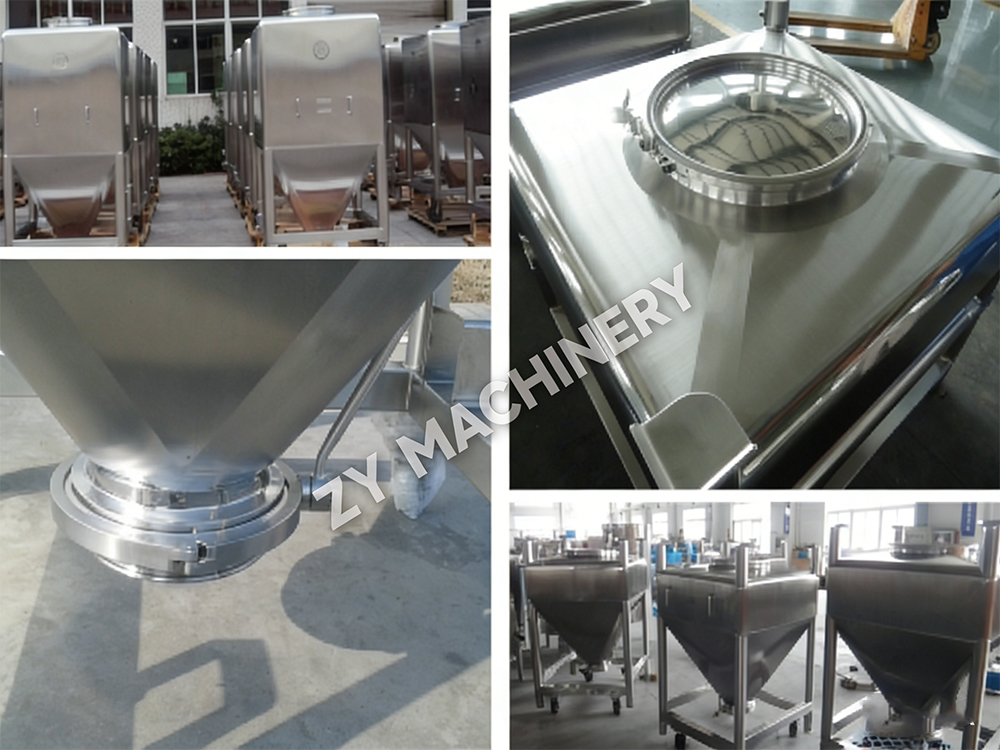
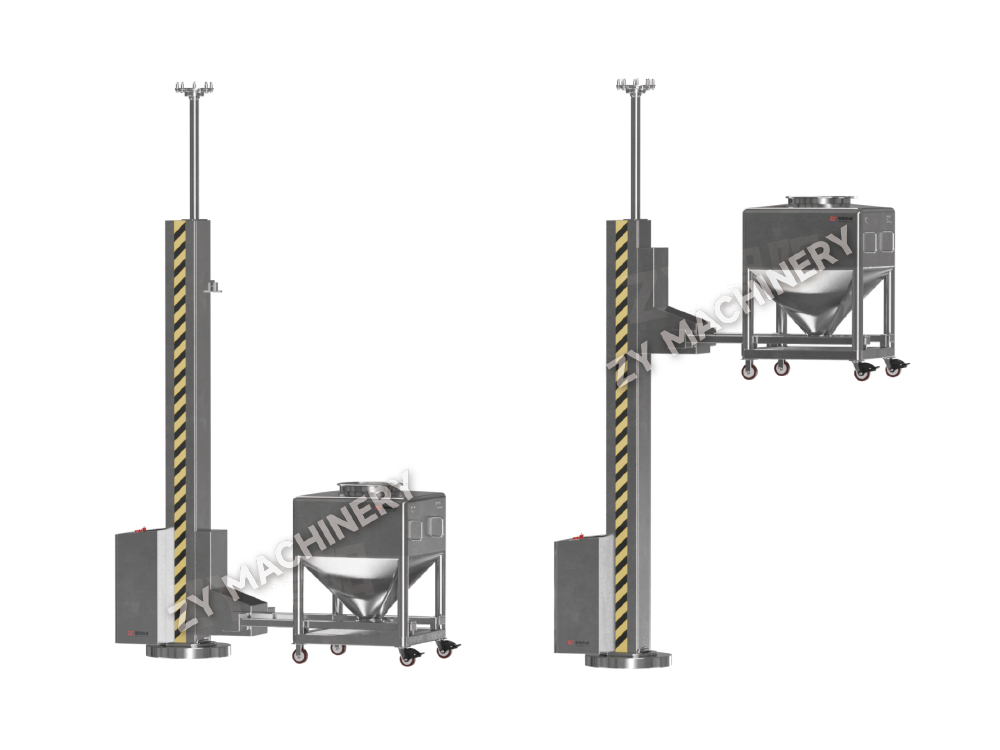
Bindingssystemer er blevet arbejdshesten for IBC-baserede faste dosislinjer, fordi de minimerer produkteksponering og eliminerer behovet for at overføre blanding mellem beholdere. Roterende blandebeholdersystemer leverer diffusionsdominerende blanding, der bevarer granulatintegriteten, samtidig med at RSD-værdier opnås et godt stykke under de regulatoriske tærskler. For at gennemse et komplet udvalg af blandere i produktionsskala, udforsk det komplette udvalg af blandeudstyr .
Skalering af en blandingsproces uden en systematisk tilgang fører ofte til blandede ensartethedsfejl i pilot- eller kommerciel skala. En vellykket opskaleringsstrategi bevarer blanderens geometriske lighed, holder spidshastigheden eller rotationstallet for Froude konstant og justerer blandetiden baseret på den relative størrelsesforøgelse. Vejen fra en 1 kg laboratoriebatch til en 300 kg produktionsblanding tager tre bevidste trin.
Trin 1: Laboratoriekarakterisering (1–5 kg). Brug en blander i lille skala - en laboratorieskål med høj forskydning eller IBC-lignende miniblender - til at etablere basislinjeforholdet mellem blandetid, hastighed og blandingens ensartethed. Bestem den minimale blandingstid, der opnår RSD ≤ 5 % via stratificeret prøveudtagning. Registrer fyldningsniveauet (typisk 35–70 % af beholderens volumen), fordi fyldningsforholdet påvirker pulverstrømningsmønstrene.
Trin 2: Pilotbekræftelse (20–50 kg). Flyt til en geometrisk lignende pilot-skala mixer. Hold spidshastigheden (klingens periferihastighed) eller Froude-tallet (for tromleblendere) det samme som laboratorieenheden. Forlæng blandingstiden proportionalt med stigningen i beholderdiameteren, hvis diffusion er det hastighedsbegrænsende trin; for konvektionsblandere er en mindre tidsjustering ofte tilstrækkelig. Bekræft, at blandings-RSD forbliver under 5 % med en 10-punkts prøveudtagningsplan, der dækker flere lokationer.
Trin 3: Produktionsvalidering (200–1000 kg). Ved fuld skala skal du bekræfte, at de valgte parametre giver ensartet ensartethed batch efter batch. Vær særlig opmærksom på potentielle døde zoner i nærheden af ledeplader, tape eller afgangsdøren. Acceptkriteriet forbliver en RSD, der ikke er større end 5,0 % for den aktive komponent, pr. USP <905>. En stratificeret prøveudtagningsprotokol med mindst 10 prøveudtagningspunkter, tegnet med en passende tyv, sikrer en repræsentativ vurdering. Under opskalering, samarbejde med udstyrsleverandører, der kan levere blandeudstyr i laboratorieskala designet til ligetil opskalering til kommercielle mixere, hvilket reducerer antallet af variabler, der skal justeres.
Selv med en velvalgt mixer og validerede parametre sker der afvigelser. De hyppigste blandingsfejl går tilbage til pulversegregering, elektrostatisk agglomeration, overblanding, døde zoner eller ujævn API-fordeling. At finde årsagen hurtigt er halvdelen af løsningen. Tabellen nedenfor opsummerer hvert problem, dets typiske årsag og handlingsrettede korrigerende foranstaltninger.
| Problem | Grundårsag | Diagnose | Løsning |
|---|---|---|---|
| Opdeling (afblanding) | Bred partikelstørrelsesfordeling; tæthed uoverensstemmelse; vibrationer under overførsel | Top-bund assay gradient i bin; høj RSD efter blanding | Brug smallere excipienspartikelstørrelsesområder; match hjælpestoftæthed; minimer efterblandingshåndtering; overvej bestilt blanding (bærerpartikler) |
| Elektrostatisk agglomeration | Lav luftfugtighed; tør blanding med høj forskydning; ikke-ledende pulvere | Synlige klumper; pulver klæber til vægge; dårlig ensartethed | Forøg RH til 40–60 %; installer statiske dissiperende stænger; tilsæt små mængder pyrogen silica som glidemiddel |
| Overblanding | Overdreven blandingstid; forskydningskræfter, der nedbryder partikler eller inducerer segregation | RSD stiger efter optimal blandingstid; partikelstørrelsesreduktion observeret | Bestem optimalt blandingsendepunkt via prøveudtagning af blandingens ensartethed; brug timerstyret stop; undgå at blande ud over den nødvendige tid |
| Døde zoner (stagnerende regioner) | Dårligt mixerdesign; påfyldningsniveau under minimum; utilstrækkeligt baffeldesign | Ublandede pulverlommer nær vægge, ledeplader eller afgangsventil | Oprethold fyldningsniveauet 35–70 % af beholderens volumen; inkorporer fejebjælker eller redesignede bafler; rengør og inspicér indvendigt regelmæssigt |
| Ujævn API-distribution | API-agglomerater ikke nedbrudt; forkert indlæsningsrækkefølge; utilstrækkelig forskydning til lavdosisblandinger | Høj RSD på tidlige tidspunkter; synlige API-pletter | Forblend API med en portion hjælpestof (geometrisk fortynding); brug højforskydningstrin til deagglomerering; forlænge blandingstiden moderat |
Når API'ens styrke kræver et erhvervsmæssigt eksponeringsbånd (OEB) på 4 eller 5, bliver konventionelle åbne blandingsoperationer uacceptable. Blandingssystemer med høj indeslutning beskytter operatører mod luftbårne partikler og forhindrer samtidig krydskontaminering af produktet. Målet er at opnå indeslutningsniveauer under 1 µg/m³ (nogle gange så lave som nanogramniveauer) under opladning, blanding, prøveudtagning og afladning.
Blanderdesign med høj indeslutning integrerer flere kritiske funktioner. Isolator teknologi giver et forseglet miljø med negativt tryk omkring mixeren med handskeporte for operatøradgang. Splittede sommerfugleventiler muliggør støvtæt overførsel af pulvere fra beholdere til blandeskålen eller beholderen, hvilket eliminerer åbne overførsler mellem processer. Clean-in-place (CIP) Systemer integreret i mixeren tillader vask uden at bryde indeslutningen, hvilket er afgørende for produktskift i multiproduktfaciliteter. Selve beholderen kan være udstyret med et vakuumklassificeret hus, HEPA-filtrerede luftindtag og en pålidelig udstødningsvej, der holder det indre tryk lavere end rummet.
Validering af en blandingsproces med høj indeslutning skal demonstrere både produktkvalitet og operatørsikkerhed. Industriel hygiejneovervågning ved hjælp af personlig luftprøvetagning verificerer, at eksponeringen forbliver under den fastsatte grænse. Overfladeaftørringstest bekræfter, at der ikke er nogen resterende forurening på udvendige overflader. I mellemtiden fortsætter prøveudtagningen af ensartet blanding som sædvanligt, ofte tilgængelig via en isolatorhandskeport med en valideret tyv. Det er langt mere omkostningseffektivt at investere i design med høj indeslutning på blandingsstadiet end at eftermontere en produktionslinje, efter at en sikkerhedshændelse afslører hullet.
Farmaceutisk blanding er en videnskab om kontrolleret kaos. Samspillet mellem pulveregenskaber, mekaniske kræfter og procesparametre skal forstås og styres for at producere hver dosis med tillid. En systematisk tilgang undgår de almindelige fælder af overdreven afhængighed af en "standard" blandingstid eller kopiering af en konkurrents opskrift uden at overveje dine egne materialeegenskaber.
Fem bedste praksisser udgør kernen i en robust blandeoperation:
Når blanding virker, er den usynlig. Hver tablet opfylder specifikationerne, hver batch passerer QA-frigivelse, og patienter får den tilsigtede dosis. Den stille konsistens er resultatet af tekniske valg, der er truffet længe før det første pulver kommer ind i beholderen. Ved at anvende de mekanismer, udvælgelseslogik og opskaleringsdisciplin, der er skitseret her, kan du opbygge – og opretholde – det niveau af pålidelighed.
Vil du holde dig opdateret?
Kontakt os via nedenstående e-mailadresse.
Du skal ikke bekymre dig om spam. Vi hader det også!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rettigheder forbeholdes  Oral fast doseringsudstyrsproducent