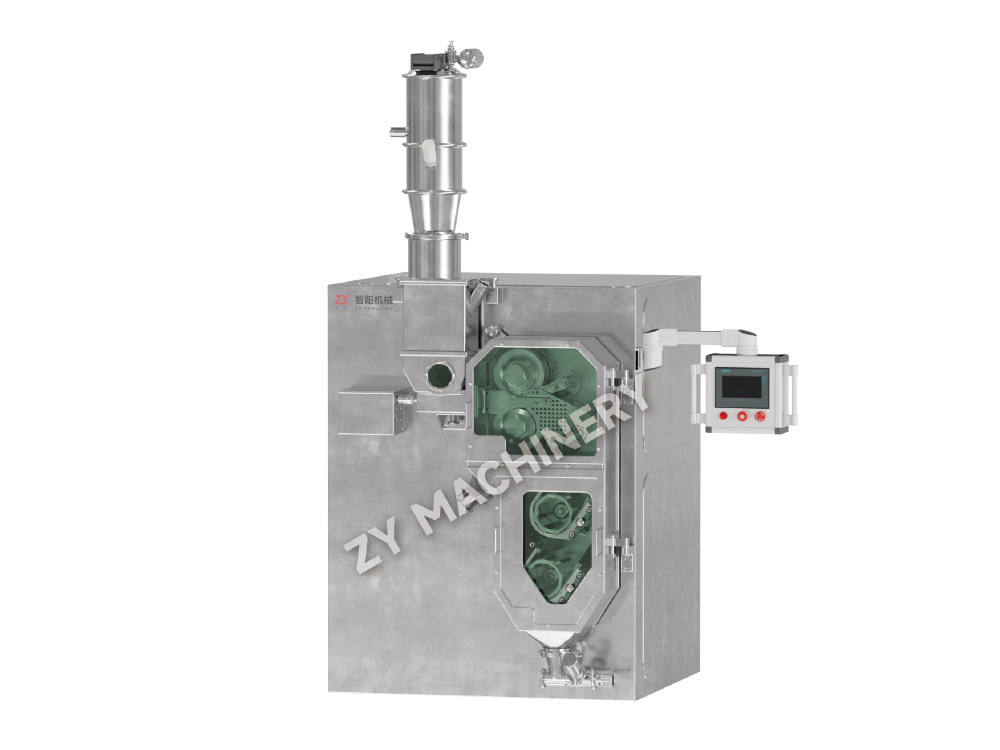
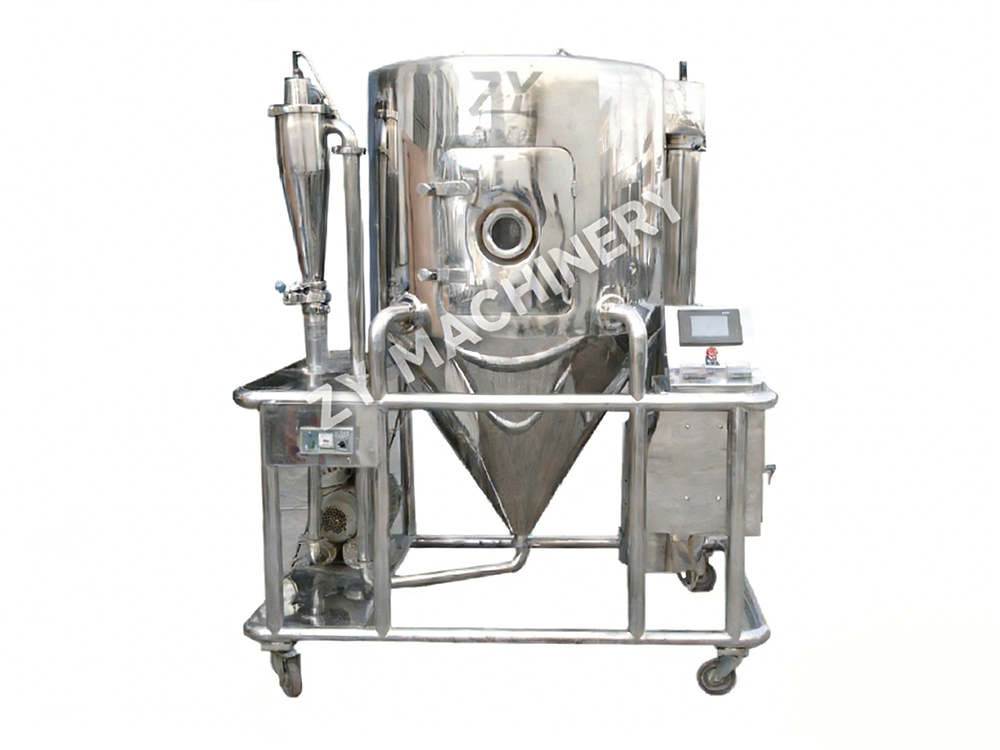
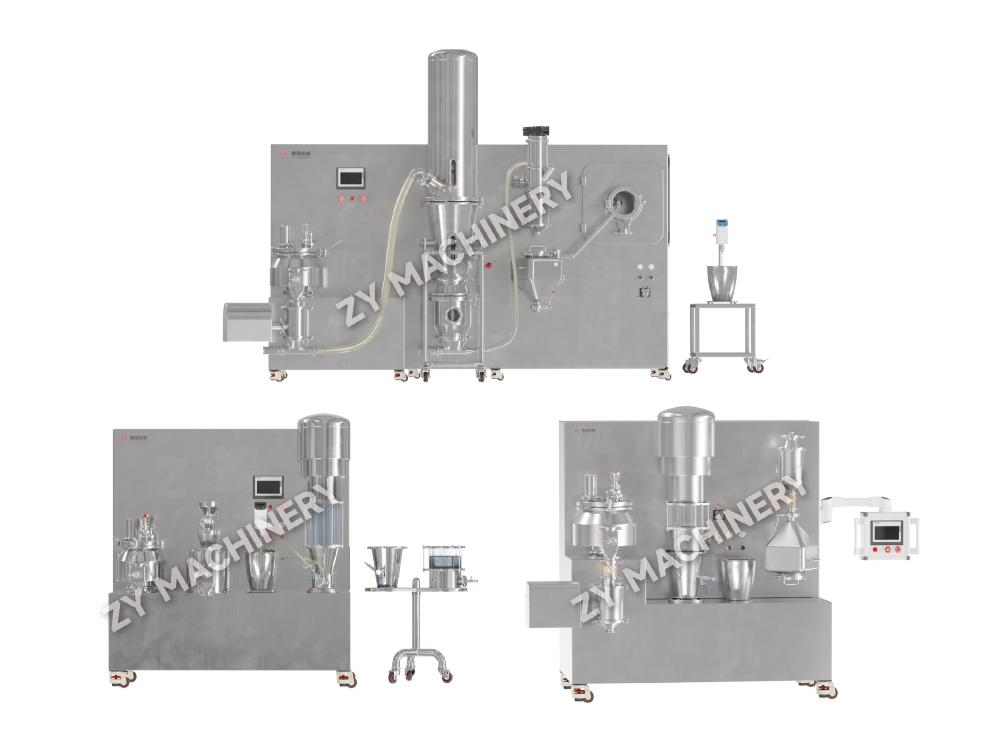
GFL R&D Lab Størrelse Solid Dosage Produktionsenhed
GFL R&D-laboratoriestørrelsen for fast doseringsproduktionsenhed er desi.....

Over 70 % af nye lægemiddelkandidater falder ind under BCS klasse II eller IV - høj permeabilitet men lav vandopløselighed. Konsekvensen er dårlig oral absorption og hyppige programforsinkelser. Amorf spraytørret dispersion (ASDD) adresserer dette direkte ved at konvertere en krystallinsk API til en højenergi amorf form indlejret i en polymerbærer. Resultatet er et fritflydende pulver, der kan levere en opløselighedsforøgelse på 10 til 50 gange sammenlignet med det pæne krystallinske lægemiddel.
Processen er vildledende enkel. Et API og polymer opløses samtidig i et flygtigt organisk eller vandigt opløsningsmiddel, forstøves til en varm gasstrøm og flashtørres på millisekunder. Hurtig størkning fanger kinetisk lægemidlet i den amorfe tilstand, hvilket forhindrer omkrystallisation. Polymeren tjener et dobbelt formål: den hæmmer kernedannelse under opbevaring og forbedrer befugtning under opløsning. Uden de rette polymer- og procesbetingelser vil den metastabile amorfe form slappe af tilbage til den krystallinske tilstand med lavere energi , sletter alle opløselighedsgevinster.
ASDD adskiller sig fra andre amorfe faste dispersioner (ASD'er) fremstillet ved varmsmelteekstrudering netop på grund af den opløsningsmiddelbaserede tørremekanisme. Spraytørring fungerer ved lavere termisk stress, hvilket gør det til den foretrukne vej for termisk labile forbindelser. Det skaber også partikler med højt overfladeareal - typisk 5 til 50 mikrometer i diameter - med enestående opløsningskinetik. Disse egenskaber gør ASDD til en hjørnestensteknologi i udvikling af orale faste doser, især til hurtigt-disintegrerende tabletter og biotilgængelighedsudfordrede rørledninger.
Spraytørreren er ikke en handelsvare. Dens design styrer direkte partikelstørrelsesfordeling, resterende opløsningsmiddelniveauer, udbytte og den fysiske stabilitet af den amorfe dispersion. Tre vægte dominerer udstyrslandskabet: laboratorienheder for gennemførlighed (1-5 kg batch), pilottørrere til procesoptimering (20-50 kg) og produktionsskalamaskiner, der kan 200 kg eller mere pr. batch.
På laboratoriestadiet er en bordspraytørrer med en to-væske dyseforstøver og en beskeden fordampningshastighed - typisk 1 til 5 kg vand i timen - tilstrækkelig. Disse systemer kører små opløsningsmiddelvolumener og tillader hurtig screening af polymer-lægemiddelforhold. Når man går over til pilot- og kommerciel produktion, flytter flaskehalsen sig dog. Roterende forstøvere eller højtryksdysesystemer bliver afgørende for at håndtere højere tilførselshastigheder og samtidig opretholde en stram kontrol af dråbestørrelsen. Opløsningsmiddelgenvindingssløjfer, ofte baseret på kondensering eller recirkulation af inert gas, bliver obligatoriske af økonomiske og miljømæssige årsager. Tabellen nedenfor illustrerer valgforløbet for en typisk LPG-serie af spraytørrere.
| Tørretumbler model | Nominel fordampningshastighed (kg/h) | Typisk batchstørrelse | Forstøver type | Egnet scene |
|---|---|---|---|---|
| LPG-5 | 1-5 | 0,5-5 kg | To-væske dyse | Feasibility / R&D |
| LPG-25 | 10-25 | 10-30 kg | To-væske eller roterende | Pilot/småskala klinisk |
| LPG-100 | 50-100 | 50-150 kg | Dreje- eller trykdyse | Seneste fase af klinisk/lancering |
| LPG-200 | 150-250 | 200-400 kg | Trykdyse | Kommerciel produktion |
At vælge den rigtige spraytørrer går ud over kapaciteten. Parametre som kontrolområde for indsugningslufttemperatur (typisk 120–250°C), effektiviteten af cyklonseparationssystemet og tilgængeligheden af et posefilter eller vådskrubber nedstrøms bestemmer det samlede udbytte og produktkvalitet. For udstyr, der er designet til at håndtere organiske opløsningsmidler i klasse I eller II, er eksplosionssikker konstruktion og inert-loop-drift ikke til forhandling. En velkonstrueret centrifugal spraytørrer med integreret genanvendelse af opløsningsmidler kan genvinde over 95 % af opløsningsmidlet, hvilket reducerer driftsomkostningerne med 30-40 % sammenlignet med engangssystemer.
Faciliteter, der planlægger en dedikeret ASD-produktionslinje, parrer ofte spraytørreren med et nedstrøms affugtet materialehåndteringskabinet. Dette forhindrer fugtoptagelse under udledning - et kritisk trin, fordi mange ASDD-pulvere er hygroskopiske, og selv beskeden fugtpåvirkning kan sænke glasovergangstemperaturen nok til at udløse krystallisering.
Den amorfe tilstand, der opnås under spraytørring, er meget følsom over for forarbejdningsbetingelser. Fire parametre dominerer designrummet: indløbstemperatur, udløbstemperatur, forstøvningstryk og tilførselshastighed. Deres samspil bestemmer resterende opløsningsmiddel, partikelmorfologi og fysisk stabilitet.
Resterende opløsningsmiddelniveauer over ICH-grænserne for opløsningsmidler i klasse II eller III er en almindelig fejltilstand. Regulatorer forventer mindre end 5000 ppm for Klasse III opløsningsmidler og langt lavere for Klasse II. En undersøgelse af HPMCAS-baseret ASDD viste, at sænkning af udgangstemperaturen med 10°C øgede resterende acetone fra 800 ppm til 3200 ppm - en firedobling. Derfor bør processtyringsstrategien definere både et måludløbstemperaturområde og en maksimal acceptabel restopløsningsmiddelgrænse.
Fysisk stabilitet er en anden skjult omkostning ved suboptimale parametre. Pulvere med højt indre overfladeareal og resterende opløsningsmiddel udviser accelereret molekylær mobilitet. Begyndelsen af krystallisation kan detekteres ved moduleret DSC eller røntgendiffraktion inden for dage i stedet for måneder. Procesparametre, der producerer tætte partikler med lavt overfladeareal med resterende opløsningsmiddel under 0,5 % w/w, leverer konsekvent amorf stabilitet på mere end 12 måneder under ICH-anbefalede opbevaringsforhold.
Polymerbæreren er ikke en inert excipiens. Det dikterer lægemiddelbelastningskapacitet, vedligeholdelse af overmætning og langsigtet fysisk stabilitet. Tre familier dominerer kommercielle ASDD-formuleringer: hypromelloseacetatsuccinat (HPMCAS), copovidon (PVPVA) og methacrylsyrecopolymer (Eudragit L100-55). Valget starter med lægemidlets ioniserbarhed og hydrofobicitet.
HPMCAS er med sin succinyl- og acetylsubstitution amfifil. Det giver robust nukleationshæmning for neutrale hydrofobe forbindelser og opretholder overmætning over et bredt pH-område. PVPVA, en vinylpyrrolidon-vinylacetat-copolymer, tilbyder høj Tg (ca. 105°C) og stærk hydrogenbindingsacceptorkapacitet, hvilket gør den ideel til lægemidler med svage sure protoner, der kan danne intermolekylære bindinger. Eudragit L100-55, en methacrylsyre-ethylacrylatcopolymer, opløses ved pH over 5,5, hvilket muliggør målrettet frigivelse i tyndtarmen - en fordel for syrelabile API'er, eller når gastrisk udfældning skal undgås.
| Polymer | Tg (°C) | Opløselighedsparameter (MPa½) | Hygroskopicitet | Bedste API-profil |
|---|---|---|---|---|
| HPMCAS (L klasse) | 120 | 23-24 | Moderat | Neutral, LogP > 3 |
| PVPVA (copovidon) | 105 | 21-22 | Høj | Svagt sure H-bindingsdonorer |
| Eudragit L100-55 | 150 | 19-20 | Lavt | Syrelabilt, enterisk mål |
En praktisk ramme starter med at estimere Flory-Huggins interaktionsparameter (χ) ud fra opløselighedsparametre. En negativ eller næsten nul χ forudsiger blandbarhed på molekylært niveau. Ud over termodynamik afslører dynamiske vurderinger - overmætning-udfældningseksperimenter i biorelevante medier - om polymeren kan opretholde den amorfe lægemiddelkoncentration over dens ligevægtsopløselighed længe nok til absorption. HPMCAS-baserede dispersioner opretholder typisk en 20- til 40-dobbelt overmætning i 3-4 timer i FaSSIF-medier, hvilket overgår PVPVA-baserede systemer til ekstremt hydrofobe forbindelser. Hvor fugtfølsomhed er et problem, giver Eudragit L100-55's lave hygroskopicitet ofte færre stabilitetsudsving end PVPVA.
En spraytørret dispersion er ikke en doseringsform. Det fine pulver med lav massefylde udviser dårlig flow - Carr-indeksværdier over 25% og Hausner-forhold på over 1,35 er almindelige - og marginal sammentrykkelighed. Konvertering af dette pulver til en robust tablet- eller kapselfyldning kræver specialdesignede downstream-enhedsoperationer. De to dominerende integrationsveje er direkte kompression (DC) og tør granulering.
Direkte kompression kræver fremragende blandingsflow og komprimering. Fordi ASDD-pulvere alene sjældent opfylder flowspecifikationerne, indsættes der typisk en fluidbed-granulering eller et blandingstrin med høj forskydning med rullekomprimering. En standardformulering kan kombinere ASDD, mikrokrystallinsk cellulose, crospovidon-desintegreringsmiddel og kolloid siliciumdioxidglidemiddel. Selv med optimerede hjælpestoffer er det hyppigt at klæbe og plukke under kompression på grund af den lave Tg i mange ASDD-systemer - det amorfe materiale kan blive blødt under kompressionsvarme. Tabletpressehastighed, prækompressionskraft og stansebelægning skal kontrolleres omhyggeligt.
Tør granulering via en valsekomprimator som f.eks rullekomprimator løser problemer med strømning og adskillelse, samtidig med at den termiske belastning ved våd granulering undgås. Bånd formales til granulat med forbedret pakning og flow. Granulatets højere porøsitet oversættes ofte til hurtigere nedbrydning, en kritisk egenskab for produkter med øjeblikkelig frigivelse. I en sammenlignende undersøgelse opnåede rullekomprimerede ASDD-granulat en tabletdesintegreringstid på 4,5 minutter versus 8 minutter for den direkte kompressionsblanding med sammenlignelig hårdhed.
Når øjeblikkelig frigivelse ikke er målet, kan ASDD-pulvere lægges i lag på non-pareil frø i et fluidiseret leje og efterfølgende coates til kontrolleret frigivelse. Denne tilgang afkobler opløsningshastigheden fra tabletmatrixen, hvilket giver præcis modulering af frigivelseskinetik. Hele toget - spraytørrer, blender, rullekomprimator, tabletpresse og coater - skal designes til indeslutning, hvis API'en er potent, et emne, der bygger bro til strategi med høj indeslutning.
Mange onkologikandidater i de tidlige stadier falder ind under erhvervsmæssig eksponeringsbånd (OEB) 4 eller 5, med eksponeringsgrænser for brugere under 1 μg/m³. Det er uacceptabelt at fremstille en ASDD for sådanne forbindelser i en spraytørrer med åben front. I stedet skal hele proceskæden - fra klargøring af opløsning til tørring, udledning og nedstrømshåndtering - være indesluttet under negativt tryk med valideret indeslutningsevne.
Spraytørringssystemer med høj indeslutning inkorporerer adskillige designændringer. Split-ventil eller kontinuert-liner bag-in/bag-out udløbsporte forhindrer operatørens kontakt med tørt pulver. CIP-systemer (clean-in-place) med automatiseret sekvenskontrol reducerer manuel indgriben; en typisk CIP-cyklus for en produktionsindeholdt tørretumbler varierer fra 30 minutter til rutinemæssig rengøring til 2 timer for en fuld batch-til-batch-skifte. Tørretumblerens gashåndteringssløjfe fungerer under let vakuum, og HEPA-filtreret udstødning sikrer, at enhver lækage skubber luft indad.
Kapitalomkostningspræmien er betydelig. Et indesluttet system tilføjer 30-50 % til udstyrsprisen sammenlignet med en konventionel spraytørrer med samme kapacitet. Driftsomkostningerne stiger også på grund af forlængede omstillingstider, højere energiforbrug fra ekstra luftbehandling og behovet for brugbare isolatorhandsker og pakninger. Disse omkostninger opvejes dog af regulatorisk risikoreduktion. En korrekt designet indesluttet facilitet undgår behovet for restriktive personlige værnemidler og reducerer hyppigheden af arbejdsmiljøovervågning.
Overholdelse omfatter dokumentation. Dataintegritet til CPP-overvågning – indløbs-/udløbstemperatur, trykforskel over indeslutningsbarrierer og CIP-parametre – skal fanges i en 21 CFR Part 11-kompatibel historiker. Batch-registreringen skal vise, at alle indeslutningslåse var funktionelle under behandlingen. Investering i infrastruktur med høj indeslutning i pilotskala forkorter vejen til kommerciel forsyning ved at generere repræsentative data, der omsættes direkte til kontrolstrategien i produktionsskala.
Opskaleringsfejl i ASDD spores ofte tilbage til to grundlæggende årsager: ændringer i dråbetørringsbane og utilstrækkelig kontrol med nedstrøms håndteringsfugtighed. En dråbes størrelse og opholdstid i tørrekammeret skalaer ikke-lineært med tørretumblerens dimensioner. En laboratorietørrer med en kammerdiameter på 0,5 m fungerer i millisekunderområdet; en produktionstørrer med en diameter på 3 m kan forlænge opholdstiden til flere sekunder og udsætte den dannede partikel for forhøjet temperaturbelastning i længere tid.
Konsekvensen er et skift i partikelmorfologi, resterende opløsningsmiddel og lejlighedsvis faseadskillelse, som ikke blev observeret på laboratorieskalaen. En struktureret opskaleringsplan adresserer dette med tre milepæle:
Under hele denne rejse er udstyrskompatibilitet mellem vægte afgørende. Faciliteter, der investerer i en fuldskala linje — fra en spraytørrer med identisk forstøvningsprincip som en matchende nedstrømsmølle og blender – undgå den almindelige faldgrube med procesgenudvikling på hvert trin. Tilbagebetalingen måles i regulatorisk tillid og sparet tid under NDA-gennemgangscyklussen.
Vil du holde dig opdateret?
Kontakt os via nedenstående e-mailadresse.
Du skal ikke bekymre dig om spam. Vi hader det også!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rettigheder forbeholdes  Oral fast doseringsudstyrsproducent