




LCP Veje- og foderstation
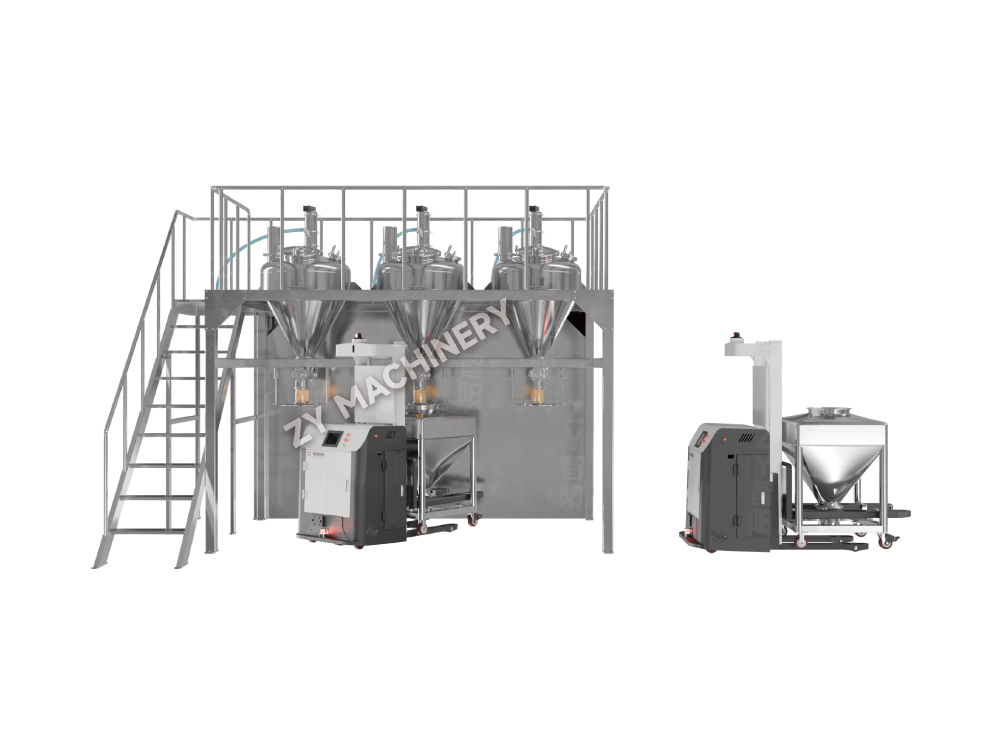
LCP-veje- og fodringsstationen er designet til nøjagtigt at dosere flere.....

En enkelt dækningsdefekt kan udløse en fuld batchafvisning, hvilket koster 50.000 USD eller mere i spildte materialer og tabt produktionstid. Tabletdefekter isoleres sjældent - de signalerer normalt en interaktion mellem formuleringsdesign, udstyrsopsætning og procesparametre. At behandle hver defekt som et selvstændigt problem fører til gentagen fejlfinding. I stedet kortlægger de mest succesrige organisationer defekter tilbage til tre indbyrdes forbundne rodkategorier: formulering (sammensætningen og fysiske egenskaber af granulatet), udstyr (pressetilstand, værktøjsgeometri, rengøringsrester) og proces (kompressionskraftprofil, hastighed, ophold før kompression).

For eksempel kan dækning og laminering ofte spores tilbage til overskydende fine partikler i granulatet, men disse fine partikler kan skyldes et alt for aggressivt tørgranuleringstrin eller fra en tørreprofil, der efterlader overfladen skør. På den anden side kan klæbning stamme fra en mangel på smøremiddel, men den egentlige udløser kan være en udsving i clean-in-place (CIP)-rester, der modificerer friktion på punch face. De bedste farmaceutiske ingeniører bygger en defektdiagnosematrix, der forbinder formuleringsvariabler som fugtindhold (optimalt område 1,5-3,0 % for de fleste formuleringer med øjeblikkelig frigivelse), smøremiddeltype og -koncentration og API-partikelstørrelse til den specifikke observerede defekt. Under 1,5 % fugt stiger risikoen for dækning dramatisk, fordi granulatet mangler plasticiteten til at danne stærke interpartikulære bindinger. Over 5 % bliver klæbning næsten uundgåelig uden forvarmning eller affugtede kompressionspakker.
Denne artikel bevæger sig fra generelle principper til specifikke defektkategorier og derefter til rollen som granuleringsmetode, opskalering og avanceret overvågning. Hver anbefaling er baseret på målbare tærskler og udstyrsspecifikke justeringer, så du kan gå fra diagnose til korrektion på et enkelt skift.
Afdækning er den vandrette adskillelse af tablettoppen (eller bunden) fra hoveddelen; laminering er et lignende brud, der kan forekomme overalt langs den vandrette akse. Begge defekter indikerer svag binding mellem lag dannet under kompression. De primære drivere falder i fire spande: for mange fine partikler i granulatet, for meget smøremiddel, utilstrækkeligt bindemiddel og forkerte kompressionsindstillinger. Den blandeudstyr brugt til at blande smøremidler sætter scenen: Hvis magnesiumstearat dækker partikler for kraftigt på grund af overblanding eller forkerte forskydningsforhold, kan selv en 0,5 % stigning over de nominelle 1,0 % w/w reducere tablethårdheden med 30-40 %. Forblanding af smøremidlet med en lille portion fine partikler før tilsætning til hovedmassen kan reducere denne overbelægningseffekt uden at reducere det samlede smøremiddel.
Med hensyn til kompression formår en prækompressionskraft under 5 kN ofte ikke at uddrive nok luft fra matricen før hovedkompressionen. Den indespærrede luft udvider sig derefter efter udstødning, hvilket forårsager en hætte. En prækompressionsindstilling på 8–12 kN kombineret med en hovedkompressionskraft på 15–25 kN (for en typisk 200 mg tablet med en hårdhed på 7–10 kp), reducerer dækningen dramatisk. Pressehastigheden har også betydning: Ved hastigheder over 60 o/min på en rotationspresse er kontakttiden mellem stansning og granulatfald, hvilket kan føre til ufuldstændig bindingsdannelse. Reduktion af hastigheden til 30–45 rpm og samtidig opretholdelse af forkomprimering løser ofte problemet uden omformulering.
| Årsag | Symptom | Korrigerende handling (med tærskelværdi) |
|---|---|---|
| Overskydende bøder (>25 % under 75 μm) | Laminering ved lav hårdhed | Øg granulatdensiteten via vådmassetid eller brug fluidiseret lejetørring at beholde bøder i byområder |
| Lav fugtighed (<1,5 % w/w) | Skør dækning ved udkast | Juster tørreslutpunktet til 2,0–2,5 % LOD; overveje eftertørring i forseglede beholdere |
| For meget smøremiddel (>2 % MgSt) | Svag afdækning med skinnende brud | Reducer MgSt til 0,75-1,0 %; ændre blandingssekvens; skift til natriumstearylfumarat, hvis den hydrofobiske effekt fortsætter |
| Utilstrækkelig forkomprimering | Luftindfangning afdækning ved høj hastighed | Indstil forkompression til 30 % af hovedkraften; verificer opholdstid >50 ms |
En almindelig misforståelse er, at øget hovedkompressionskraft alene kan fikse dækning. I virkeligheden kan overkompression (over 30 kN for en standard konkav stanse) inducere elastiske genopretningsspændinger, der gør dækning værre. En bedre tilgang er at opbygge en komprimeringsprofil: komprimer en prøve af granulat ved stigende kræfter og mål den resulterende tablets tilslutningstendens ved hver kraft; "sweet spot" er den laveste kraft, der opnår målhårdhed uden at indføre laminering.
Klæbning opstår, når granulatet klæber til stansefladen og efterlader en ru, fordybnet tabletoverflade; plukning er en mere lokaliseret form, hvor materialet fylder præge- eller prægningsfordybningerne. De to mest almindelige udløsere er fugtindhold over 3,5 % og utilstrækkelig smøring. Men der er en mindre indlysende tredje faktor: mikroskopisk ruhed på stanseflader forårsaget af gentagne rengøringscyklusser. Når en stanse renses med slibende medier eller aggressive kemikalier, forringes dens overfladefinish, og selv et korrekt smurt granulat kan begynde at klæbe. Faciliteter, der udfører flere produktudskiftninger om dagen, ser ofte en stigning i klæbende klager, der kan spores til punch-slid, ikke formuleringsdrift.
Fra et processynspunkt er tørretrinnet dit første håndtag. I vakuumtørring , kan fugten variere med 0,5 % mellem toppen og bunden af bakken, hvis vakuumrampehastigheden er for høj. En langsom rampe (10-15 minutter til fuldt vakuum) udjævner gradienten. For våd granulering skal du målrette en LOD på 2,0–3,0 %, medmindre formuleringen er hygroskopisk; i så fald skal du overveje et blandingstrin efter tørring med 0,5 % kolloid silica for at fjerne overfladefugt.

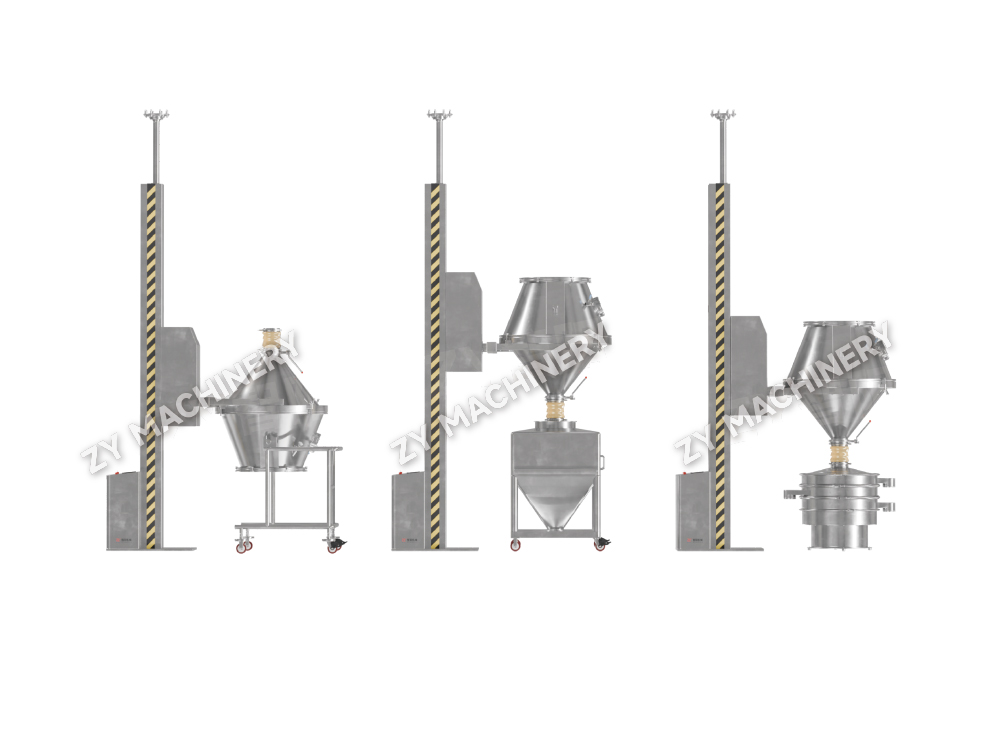
Smøremiddelvalg og -mængde er lige så kritiske. Til klæbning kan den effektive smørekoncentration være meget lavere end hvad formelkortet siger, hvis blenderens design efterlader døde zoner. En V-blender eller binblender med forstærkerstang brugt ved 200–300 RPM i 3–5 minutter opnår bedre dækning end en simpel tumbling uden intensivering. Den V-type mixer er særligt effektiv til lavdosis API'er, hvor smøremiddelfordelingen skal være fejlfri. For formuleringer, hvor MgSt forårsager opløsningsbremsning, eliminerer PEG 6000 ved 1-2% ofte klæbning, mens desintegration holdes inden for USP-grænser.
Der vises en hurtig tjekliste, når du klæber:
Afhugning refererer til små stykker, der bryder væk fra tabletkanten, ofte efter coating eller emballering. Det er stærkt korreleret med lav tabletkanthårdhed og dårlig filmovertræksvedhæftning. Tabletter med en brudkraft under 5 kp og høj sprødhed (>0,8 % i en standard frigører) er de bedste kandidater. Revner vises som sprækker på tabletoverfladen eller inden i belægningen, mens afskalning er adskillelsen af belægningslaget fra kernen.
For at forhindre afslag skal kernen have tilstrækkelig mekanisk styrke ved fælgen. A granuleringsproces som giver en snæver partikelstørrelsesfordeling med lavt finindhold, minimerer inkonsekvenser i formfyldning, der skaber svage kanter. Værktøjsdesignet har også betydning: en dyb konkav stanseprofil koncentrerer spændingen ved den tynde kant; Skift til et lavvandet konkavt eller skråkantdesign kan øge kantintegriteten med 25 % eller mere i kommercielle serier. For filmovertrukne tabletter skal overtræksskålens hastighed justeres, så tabletterne ikke fosser for aggressivt i sprøjtefasen, fordi kantkollisioner ved høj hastighed initierer mikrorevner, der senere bliver til synlige spåner.
Valg af belægningspolymer har direkte indflydelse på revner og afskalning. En sammenligning af almindelige polymerer er vist nedenfor.
| Polymer | Nøgleejendom | Typisk defektrisiko | Anbefalet justering |
|---|---|---|---|
| HPMC (hydroxypropylmethylcellulose) | God vedhæftning, lav iltgennemtrængelighed | Revner under cykling med høj luftfugtighed | Tilsæt 10–15 % PEG 400 som blødgører |
| PVA (polyvinylalkohol) | Fremragende fleksibilitet, blank finish | Stik i gryden ved høj sprøjtehastighed | Forøg indsugningslufttemperaturen med 5 °C |
| Ethylcellulose (EC) | Kontrolleret frigivelse, skør film | Afskalning, hvis blødgører <20 % | Brug triethylcitrat ved 20-25 % |
Når der opstår revner kort efter belægningen, er en almindelig grundårsag, at resterende fugt fra belægningsprocessen migrerer ind i kernen og forårsager dimensionsændringer. Forvarmning af tabletbedet til 40–45 °C i 10 minutter før sprøjtning og opretholdelse af en produkttemperatur på 38–42 °C under coating reducerer denne effekt.
Granuleringsteknikken indprinter et defekt "fingeraftryk" på hver batch. Våd granulering producerer granulat med højere indre porøsitet og mere afrundede former, som generelt komprimerer godt, men er fugtfølsomme. Tør granulering (valsekomprimering) skaber bånd, der fræser til uregelmæssige, tætte fragmenter rige på fine partikler; disse granuler er skøre og forårsager ofte laminering, medmindre der anvendes et omhyggeligt genbindingstrin. Fluid-bed granulering giver højt sfæriske agglomerater med lav densitet med fremragende flow, men lejlighedsvis svag interpartikulær binding, fordi den lave rumvægt reducerer kontaktpunkter under kompression.
Tabellen nedenfor opsummerer defektfølsomheden for hver metode.
| Granuleringsmetode | Partikelmorfologi | Højrisikofejl | Afbødende tilgang |
|---|---|---|---|
| Våd høj forskydning | Tæt, afrundet, bred partikelstørrelsesfordeling | Klæber, hvis det bliver overvædet; dækning, hvis den er undertørret | Kontrol LOD til 2,5 % ± 0,3 % |
| Fluid-bed | Lav tæthed, meget sfærisk, ensartet | Laminering ved høj hastighed; lav hårdhed | Øg hovedkompressionskraften med 15 % |
| Tør (valsekomprimering) | Uregelmæssig, vinklet fraktion med højt fint stof | Laminering, afdækning, vægtvariation | Brug et andet blandingstrin efter formaling; tilsæt 1-2 % tørt bindemiddel som PVP |
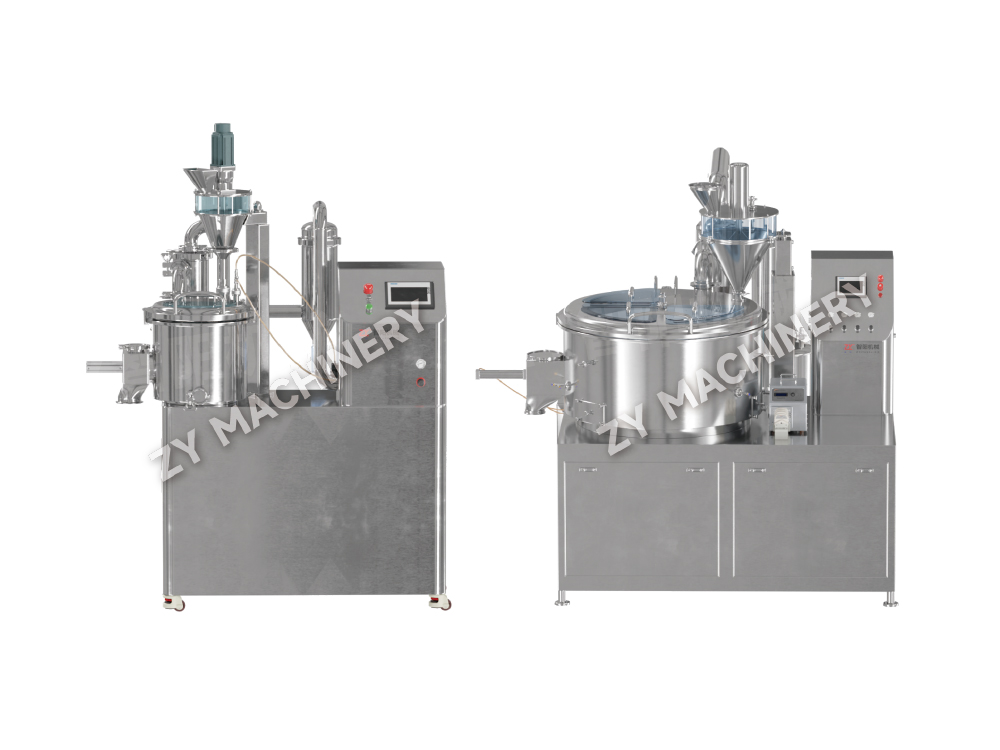
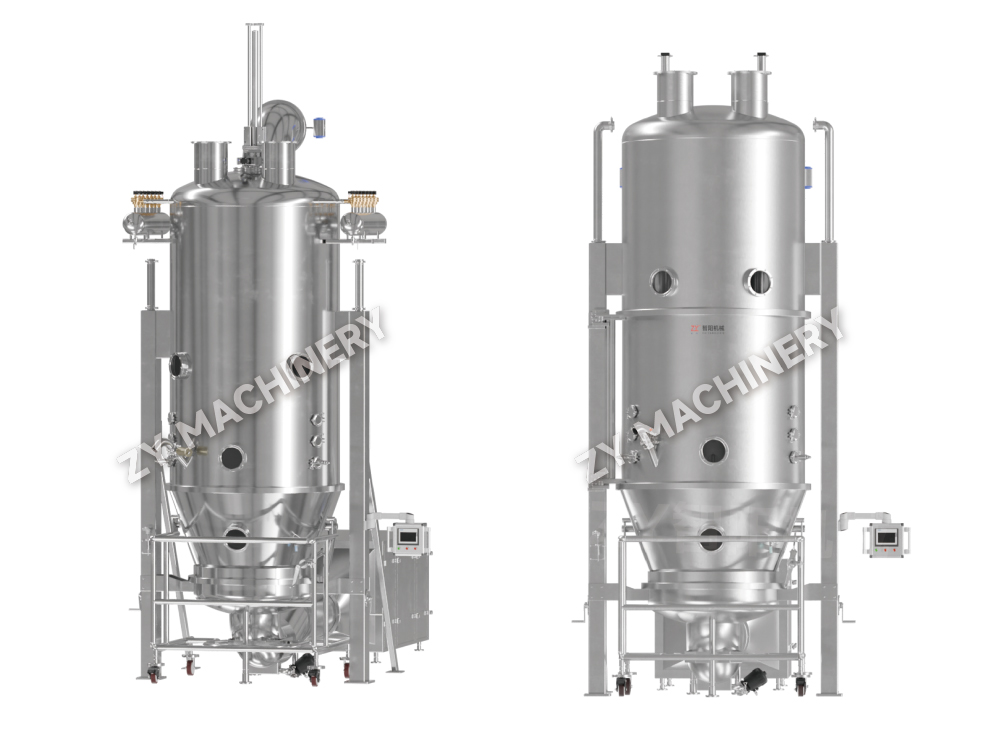
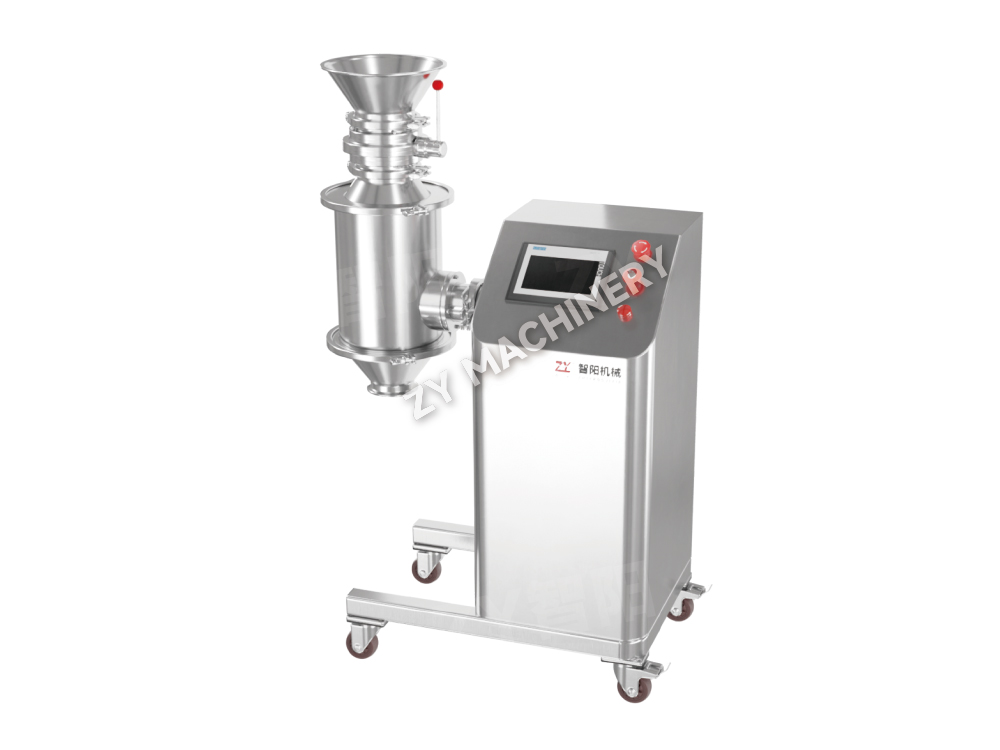
Valg af det rigtige granuleringsudstyr kan forebygge disse defekter. Når en formulering er følsom over for varme og fugt, er tørgranulering via valsekomprimering det logiske valg, men udstyret skal omfatte et multi-sigte fræsesystem, der kun genanvender en kontrolleret del af finstoffet tilbage til komprimeringsstadiet. Omvendt, for formuleringer, hvor komprimerbarhed er altafgørende, en højforskydningsvåd granulator efterfulgt af fluid-bed tørring skaber granulat med den ideelle balance mellem styrke og kompressibilitet. Evnen til at justere pumpehjulets hastighed og vådmassertid er afgørende for at justere granulatporøsiteten, der forhindrer laminering.
De defekter, du eliminerer i udvikling i laboratorieskala, dukker ofte op igen under opskalering og af en forudsigelig grund: kompressionskontakttid, formfyldningskonsistens og miljøeksponering ændrer sig, efterhånden som udstyret vokser. En laboratoriepresse, der kører med 8.000 tabletter i timen med en 10 mm fladformet stanse, har næsten tre gange så lang opholdstid som en produktionspresse, der kører med 100.000 tabletter i timen med det samme værktøj. Denne reduktion i opholdstid øger direkte risikoen for dækning og vægtvariation.
For at opretholde en fejlfri ydeevne på tværs af skalaer skal du følge denne fem-trins verifikationsprotokol:
Miljøkontrol bliver også kritisk i skalaen. En 50-kg beholder med granulat, der opbevares i en ubetinget korridor, kan opsamle 0,5 % fugt natten over, nok til at skubbe en grænseformulering ind i det klæbende område. Forseglede beholdere og en kort holdetid (under 8 timer) mellem granulering og kompression er uundværlige.
Reaktiv fejlfinding viger for in-line procesanalytisk teknologi (PAT). Nær-infrarøde (NIR) prober monteret på pressen kan detektere tabletdensitetsvariationer hver 20.-30 ms, hvilket identificerer en udviklende dækningstrend længe før en visuel defekt opstår. Raman-spektroskopi, integreret i udkastningsskakten, verificerer polymorf form og kan detektere subtile ændringer i API-krystallinitet, der går forud for klæbning. I et offentliggjort tilfælde reducerede en producent dækningsrelaterede afvisninger med 62 % efter installation af et NIR-system, der gav feedback i realtid for automatisk at justere prækompressionskraften.
Forbedringer på udstyrssiden er lige så transformative. Meget potente eller cytotoksiske formuleringer forarbejdet i indeslutningssystemer står over for unikke defektrisici: ophobning af statisk ladning inde i isolatorer trækker fine partikler væk fra matricen, hvilket forårsager vægtvariabilitet; Luftfugtighedsudsving i forseglet indeslutning kan skabe klæbrige granulatforhold, der går ubemærket hen, indtil der opstår defekter. Moderne isolatordesigns inkorporerer aktiv fugtkontrol og ioniserende stænger, der neutraliserer statisk elektricitet og minimerer disse problemer.
CIP-systemer (clean-in-place) til beholdere og presser spiller nu en direkte rolle i defektforebyggelsen. Inkonsekvent manuel vask efterlader spor af overfladeaktive stoffer eller metalrester; en enkelt dårligt skyllet beholder kan forårsage klæbning på en hel batch ved at ændre stansens overfladeenergi. Automatiseret hjælperengøringsudstyr leverer en valideret, repeterbar rengøringscyklus med overvågning af endelig skyllekonduktivitet, hvilket sikrer, at ingen rester migrerer til næste batch. Dette er især vigtigt for kontraktproducenter, der ofte skifter mellem produkter.
Eliminering af tabletfejl handler ikke om at finde et enkelt "fix" - det handler om at bygge et system, der korrelerer formulering, udstyr og procesdata til en forudsigelsesmodel. Når en ny dækningstrend dukker op, er ingeniøren, der kan spore den tilbage til en 0,2 % ændring i smøremiddelens ensartethed eller en 5-rpm pressehastighedsdrift, den, der løser det på timer, ikke uger. De mest modstandsdygtige operationer standardiserer defektresponsprotokoller omkring kvantificerede tærskler, investerer i granuleringsudstyr, der leverer ensartede partikelegenskaber, og udnytter realtidsovervågning til at omdanne defekter fra overraskelser til kontrollerbare processignaler. Med de værktøjer og rammer, der er skitseret her, er det kontrolniveau helt inden for rækkevidde.
Vil du holde dig opdateret?
Kontakt os via nedenstående e-mailadresse.
Du skal ikke bekymre dig om spam. Vi hader det også!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
WeChat ID
Copyright 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle rettigheder forbeholdes  Oral fast doseringsudstyrsproducent